Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bobina de aluminiu laminată care ajunge cu două procente grele la capătul capului și un procent ușoară la coadă costă mult mai mult decât o bobină respinsă. Aparatul începe să urmărească viteza liniei pentru a menține întărirea, cuptorul se deplasează, iar panourile tăiate de la capete opuse ale aceleiași bobine ajung să aibă o diferență vizibilă de culoare pe care nimeni nu o poate explica clientului. Laminoarele din aluminiu stabilesc ecartamentul, planeitatea, cambra și starea de suprafață pe care le moștenește fiecare mașină din aval, motiv pentru care calitatea bobinei este o problemă de producție mai degrabă decât un detaliu de achiziție.
Concluzia mai întâi: un laminor este o mașină de reducere a grosimii, dar ceea ce cumpără de fapt un cumpărător este repetabilitatea. O moară care păstrează toleranțe strânse pe fiecare bobină permite o linie de acoperire sau compozită să ruleze pe o rețetă fixă. O moară care nu transformă fiecare tură într-un exercițiu manual de corecție. Paginile care urmează explică modul în care diferă laminarea la cald, la rece și laminarea foliei, parametrii bobinei aparțin unei specificații de achiziție și modul în care acești parametri se deplasează prin acoperire, laminare și finisare a panourilor.
Ce schimbă de fapt un laminor de aluminiu
Un laminor trece metalul între una sau mai multe perechi de role. Fiecare trecere reduce grosimea și, în același timp, rescrie structura granulației, temperarea, planeitatea și textura suprafeței. Laminarea la cald începe de la o placă turnată la aproximativ 300 până la 500 Celsius și coboară lingoul la un ecartament de transfer. Laminarea la rece, de obicei pe o moară inversată sau tandem, oferă grosimea finală împreună cu proprietățile mecanice comandate de client. Laminarea foliei folosește role stivuite pentru a ajunge la grosimi măsurate în microni, unde calitatea suprafeței contează mai mult decât rezistența.
Ponderea grosimii de intrare a fost eliminată într-o singură trecere
Barele arată cât de mult din grosimea de intrare dispare într-o singură trecere la fiecare etapă, iar diferențele explică de ce cumpărătorii din aval ar trebui să trateze bobina laminată la cald și laminată la rece ca materiale diferite, mai degrabă decât dimensiuni diferite ale aceluiași material. Laminarea la cald îndepărtează o cantitate mare absolută de metal pe trecere, dar lasă o suprafață care încă poartă scară, semne de rulare și o bandă de ecartament vizibil mai largă. Laminarea la rece îndepărtează mai puțin metal pe trecere în termeni absoluti, totuși este etapa în care toleranța și planeitatea sunt create de fapt, motiv pentru care bobina laminată la rece este materia primă normală pentru liniile de acoperire și laminare. Laminarea foliei ia cele mai mari reduceri procentuale dintre toate, dar numai pentru că banda este deja subțire și stiva de rulouri o susține strâns pe ambele părți. Când o specificație spune pur și simplu laminat la rece fără a denumi o clasă de toleranță, moara este liberă să livreze oriunde în interiorul acelei benzi largi, iar linia de acoperire absoarbe liniștit diferența prin deșeuri și reprelucrare.
Parametrii bobinei care decid randamentul în aval
Șase numere fac cele mai multe daune atunci când derivă. Tabelul de mai jos le enumeră cu valorile pe care o moară bine controlată le poate deține în mod normal, împreună cu simptomul care apare pe etajul de producție atunci când se deplasează în afara benzii.
| Parametru | Țintă practică | Simptome în aval când derivă |
|---|---|---|
| Toleranța ecartamentului | În intervalul de 1 la sută din nominal pe bobină | Greutatea acoperirii și schimbarea întăririi, viteza liniei ajustată bobină cu bobină |
| Coroana | Sub 1% din lățimea benzii | Erori de urmărire a benzii, presiune de laminare neuniformă, val de margine |
| Planeitatea | În termen de 10 unități I | Riduri în acumulator, zgârieturi pe rolele de ghidare |
| Camber | Sub 3 mm peste 2 m lungime | Derivare diagonală pe linie, înregistrare slabă pe finisajele imprimate |
| Rezidu de suprafață | Sub 20 mg pe metru pătrat de ulei | Pierderea aderenței, formarea de vezicule după întărire, îndepărtarea stratului de acoperire |
| Diametrul interior și greutatea bobinei | Se potrivește cu derulator și dorn | Opriri de rebobinare, telescopare, manevrare nesigura |
Abaterea ecartamentului într-o campanie de rulare cu zece bobine
Cele două linii urmăresc abaterea ecartamentului pe o campanie de zece bobine, iar forma curbelor contează mai mult decât orice citire. Linia superioară reprezintă o moară care rulează campanii lungi între schimbările rolelor, astfel încât abaterea începe în interiorul toleranței și apoi urcă constant pe măsură ce rolele de lucru se uzează și se formează coroana termică. Linia inferioară aparține unei mori care schimbă rolele mai des, ceea ce menține abaterea plată și înseamnă că clientul primește aproape același produs în bobina zece ca și în bobina unu. O linie de acoperire nu poate face diferența dintre aceste două mori dintr-o singură probă, deoarece ambele pot trece inspecția primită pe prima bobină a unei campanii. Diferența devine vizibilă doar în rata deșeurilor pe parcursul unei luni, motiv pentru care inspecția de intrare ar trebui să preleveze capul, mijlocul și coada mai multor bobine extrase din aceeași campanie, mai degrabă decât testarea temeinică a unei bobine.
Acolo unde bobina laminată intră în linia de acoperire și laminare
Pentru majoritatea aplicațiilor arhitecturale și de transport, bobina laminată nu este produsul finit. Mai întâi trece printr-o linie de acoperire: curățare alcalină, o acoperire de conversie, un grund, apoi un strat superior întărit în cuptor, cu imprimare opțională sau laminare cu film înainte de recul. Fiecare dintre acești pași reacționează la suprafața metalică livrată de moara, acesta fiind motivul practic pentru care pretratarea este specificată atât de atent pe o instalație modernă de acoperire.
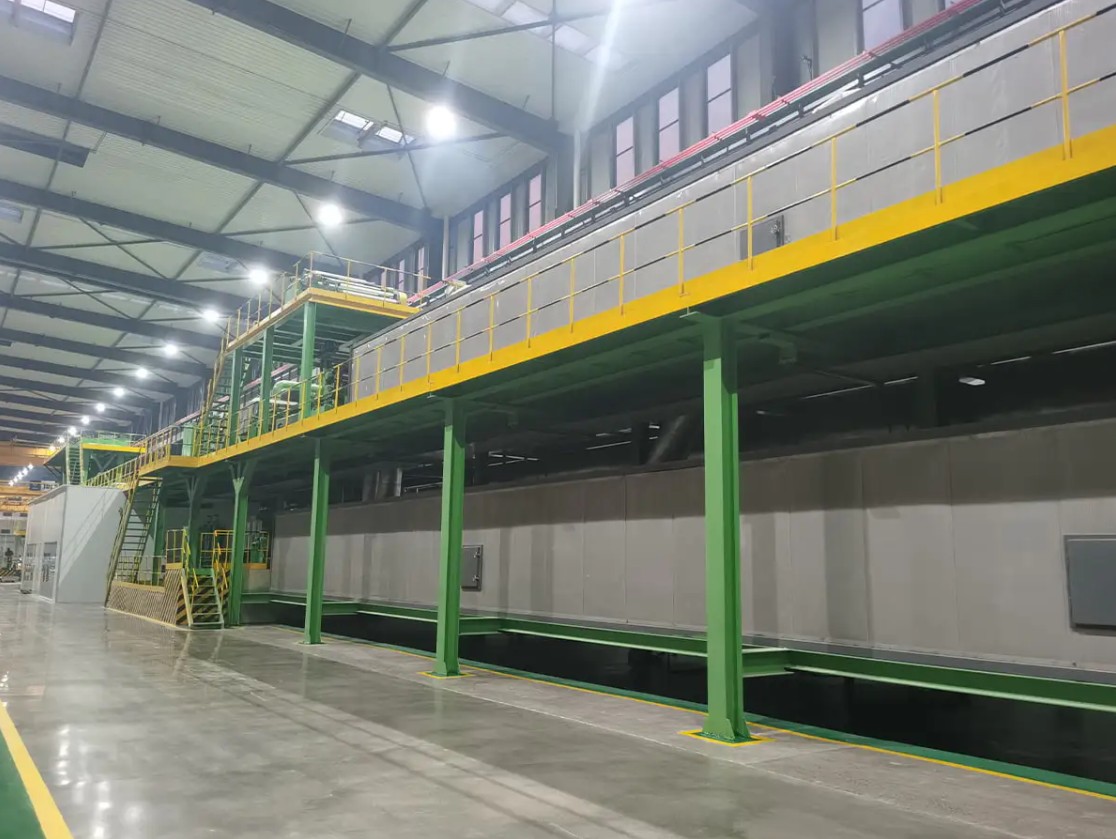
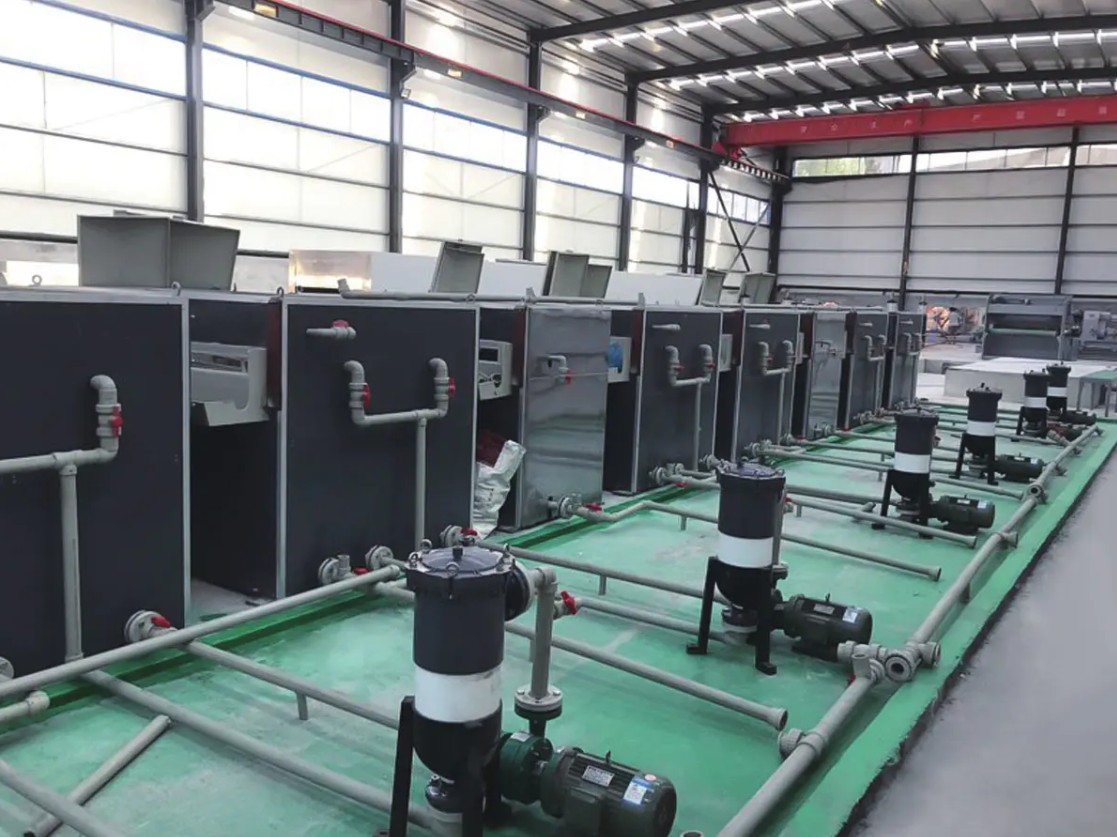
 Linie de acoperire și imprimare a bobinei din aluminiu/oțel Accesorii pentru echipamente Vizualizare produs →
Uleiul de laminare rezidual pe care o moara considerata perfect acceptabila pentru matritare devine un risc de aderenta in momentul vopsirii bobinei. Transferul de emulsie, petele de oxid și rugozitatea inconsecventă apar toate ca defecte de umectare pe care o secțiune bună de curățare le poate ascunde pentru o perioadă și apoi nu le poate ascunde deloc odată ce viteza liniei crește. Acesta este motivul pentru care specificațiile liniei de acoperire indică de obicei atât chimia pretratării, cât și curățenia suprafeței de intrare a bobinei, deoarece o linie nu poate compensa o suprafață pe care nu o curăță niciodată complet.
Cauzele de nefuncționare legate de bobine pe o linie de acoperire
Diagrama de coloană ierarhizează motivele pentru care o linie de acoperire a bobinei se oprește sau încetinește, bazându-se numai pe cauze care se regăsesc mai degrabă la bobina de intrare decât la linia în sine. Deteriorarea marginilor este cea mai mare contribuție unică, deoarece marginile bobinei formează cea mai subțire parte a secțiunii transversale și sunt cele mai ușor stricate în timpul manipulării și transportului. Variația gabaritului vine pe al doilea: fiecare bobină nouă cu un gabarit mediu diferit forțează o nouă viteză și un punct de referință al cuptorului, iar bobinele de tranziție ajung de obicei ca resturi. Reziduurile de suprafață ocupă locul trei și sunt cele mai înșelătoare din grup, deoarece bobina arată curată pe podea și defecțiunea apare numai după întărire sau după ce panoul finit este îndoit. Camberul și împachetarea împreună reprezintă aproximativ un sfert din incidente și ambele sunt probleme de transport, depozitare și manipulare la fel de mult ca probleme de rulare.
De la bobina acoperită la un panou compozit finit
Odată ce bobina este vopsită, o linie de panouri compozite o plasează până la un miez și produce foaia plată utilizată pe fațade, semnalizare, interioare de transport și sisteme de placare. Produsele rezistente la foc, cum ar fi panourile A2 și B1, necesită un miez umplut cu minerale și un strat adeziv controlat, iar linia trebuie să mențină grosimea și rezistența lipirii simultan la viteza de producție. Contribuția laminoarei devine indirectă în această etapă, dar rămâne vizibilă: uniformitatea gabaritului determină dacă ambele folii se laminează la aceeași tensiune, iar planeitatea determină dacă panoul finit este încă plat după secțiunea de răcire. Dacă cântăriți opțiunile de echipamente, acest ghid continuă cum să alegeți o linie de producție de panouri compozite metalice de înaltă performanță explică compromisurile la nivel de linie care stau peste calitatea bobinei.
 Linie de producție de panouri compozite metalice A2 În 2012, am dezvoltat în mod independent linia de producție de panouri compozite metalice A2, o linie de laminare continuă de a doua generație special concepută pentru producerea Cl... Vizualizare produs →
Experiența practică pe aceste linii indică aceeași concluzie din nou și din nou: cumpărătorii care blochează toleranțele bobinei înainte de punerea în funcțiune a liniei își petrec primul an îmbunătățind randamentul, în timp ce cumpărătorii care tratează bobina ca pe o marfă o petrec stingând incendiul. Este mai ieftin să respingi o bobină la mărfuri spre interior decât să respingi un panou finit pe o fațadă.
Comparați sursele bobinei înainte de a semna
Majoritatea producătorilor cumpără din mai multe surse, iar profilurile diferă în moduri care apar doar sub presiunea producției.
Profilul sursei bobinei pe cinci criterii de cumpărare
Diagrama radar compară două surse comune de bobine în baza celor cinci criterii care contează cel mai mult pentru o linie de acoperire sau laminare, cu inelul exterior reprezentând cea mai bună performanță din clasă. Forma mai închisă este o moară integrată care turnează, rulează și expediază dintr-un singur loc și are un punctaj puternic la controlul ecartamentului, deoarece programul de laminare și metalurgia sunt gestionate de o singură echipă. Forma mai ușoară este un comerciant sau un centru de servicii care cumpără bobină pe piața liberă și o revinde, iar profilul său este în mod natural mai slab la controlul ecartamentului și planeitatea, deoarece nu are nicio influență asupra programului de trecere de rulare. Consecvența livrării este singura axă în care comerciantul poate egala sau învinge moara, deoarece un centru de servicii deține adesea stoc și poate livra o singură bobină mai repede decât poate programa o fabrică o campanie. Lectura practică este simplă: comercianții se potrivesc cu tiraje mici și bobine de înlocuire urgentă, în timp ce fațadele rezistente la foc, finisajele imprimate și panourile structurale justifică de obicei prețul mai mare al bobinei cu un istoric de rulare documentat.
- Solicitați certificatul bobinei cu numărul de căldură, aliajul, temperatură și banda de toleranță declarată.
- Eșantionați capul, mijlocul și coada a cel puțin două bobine din aceeași campanie în loc să testați bine o bobină.
- Întrebați cât timp se derulează campania între schimbările de rulare, deoarece acel singur răspuns prezice deviația gabaritului.
- Confirmați diametrul interior al bobinei, greutatea și orientarea ochilor față de derulator înainte de prima livrare.
- Verificați cambra cu o muchie dreaptă pe podea, nu pe mașină, astfel încât daunele cauzate de manipulare să nu o ascundă.
Construiți specificația în jurul liniei dvs., nu a morii
Cele mai multe dispute cu privire la aluminiu laminat provin din specificații scrise pentru comoditatea laminoarei, mai degrabă decât din realitatea liniei de finisare. O bandă de toleranță care se potrivește unui producător general nu se va potrivi unei linii care rulează o rețetă de acoperire fixă la viteză constantă, iar decalajul este întotdeauna plătit la sfârșitul procesului. Reversul este, de asemenea, adevărat, deoarece supraspecificarea gabaritului și planeității unui produs care va fi tăiat în bucăți mici adaugă pur și simplu costuri fără a adăuga randament.
 Linie de producție de rerulare a bobinelor Introducerea produsului: Post-procesarea și finisarea materialelor bobine sunt verigi importante pentru a asigura calitatea produsului. Linia de producție a liniei de bobinare este o linie specială... Vizualizare produs →
De asemenea, merită să planificați bobina imperfectă, mai degrabă decât să o asumați. În cazul în care materialul primit sosește în mod regulat cu bobine montate, telescopic sau o înfășurare instabilă, o etapă de rerulare care restabilește profilul de tensiune este de obicei mai ieftină decât casarea panourilor finite sau rularea liniei de acoperire la viteză redusă pentru o tură întreagă. Aceeași logică se aplică stării marginilor: o stație online de tăiere și delaminare a marginilor poate salva material care altfel ar fi degradat, cu condiția ca defectul să fie mai consistent decât aleatoriu.
Modelul care se menține pe fiecare material cu care lucrăm este acesta. Calitatea de rulare stabilește plafonul pe randament, calitatea echipamentului determină cât de aproape de acel plafon rulați efectiv și cele două trebuie specificate împreună. Dacă potriviți o nouă linie de acoperire sau compozită cu o sursă de bobine care există deja sau invers, vorbiți cu inginerii noștri înainte de emiterea comenzii de achiziție, deoarece cel mai ieftin moment pentru a remedia o nepotrivire a toleranței este înainte de tăierea oricărui oțel sau aluminiu.