Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Procesarea bobinei de aluminiu rareori eșuează într-un mod dramatic. Eșuează prin derivă: stratul superior se strecoară cu doi microni peste țintă, cuptorul pierde patru grade între bobine, acumulatorul se scurtează ori de câte ori linia trece cu 45 de metri pe minut și șase săptămâni mai târziu, un panou de fațadă se delaminează la fața locului. Procesul în sine este un lanț continuu - derulare, îmbinare, pretratare, acoperire, întărire, laminare, răcire și rebobinare - și fiecare verigă din el este măsurată în secunde și microni. Punctul practic din față: o linie de bobine este la fel de sigură ca etapa sa cea mai lentă, fereastra de întărire și rutina de schimbare a bobinei. Orice altceva, de la pretratarea fără crom până la nivelarea cu role, există pentru a menține aceste trei lucruri în toleranță.
De la uncoiler la rebobinator: ce acoperă procesarea bobinelor de aluminiu
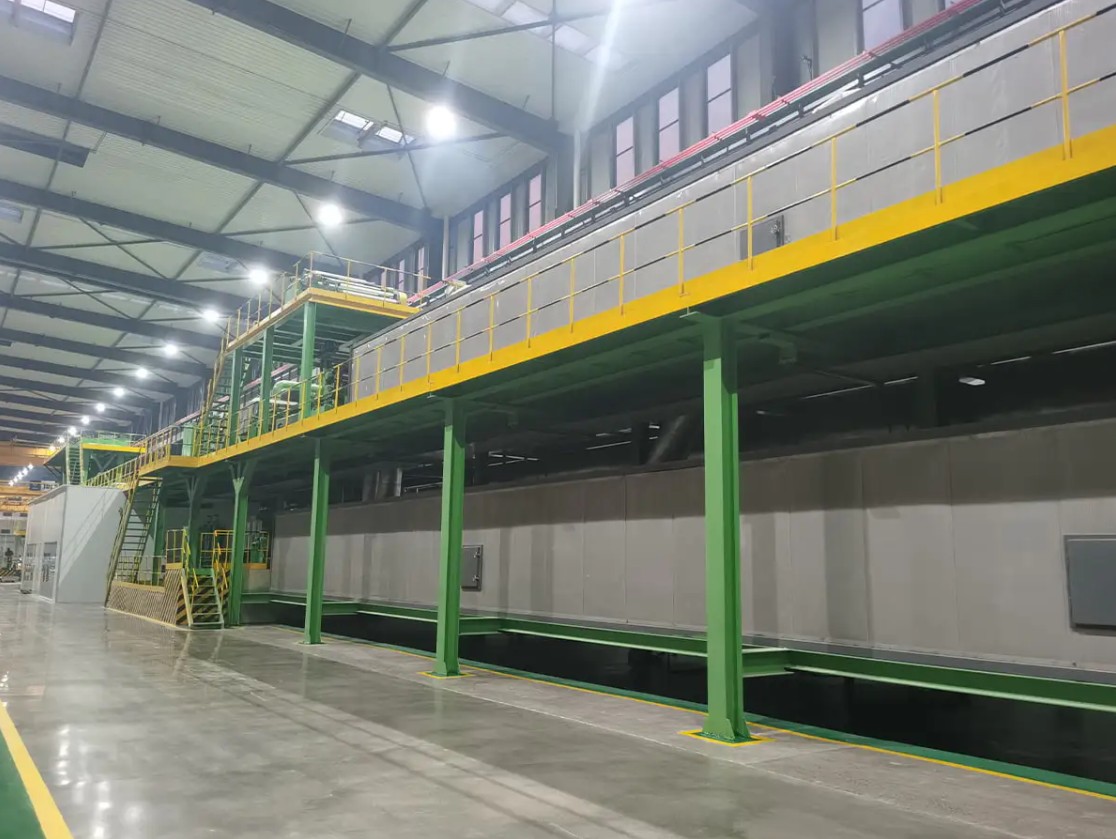
O linie de acoperire mișcă banda într-o direcție. Desfăşuratorul plăteşte bobina, o foarfecă taie coada, iar un splicer cusă noua bobină pe cea veche, în timp ce un acumulator stochează suficientă bandă pentru ca linia să continue să ruleze în timpul acelei opriri. Banda intră apoi în pretratament: curățare alcalină, clătire în etape și o acoperire de conversie aplicată la temperatură controlată, urmată de un cuptor de uscare care trebuie să îndepărteze orice urmă de umiditate înainte ca rola de grund să atingă suprafața.
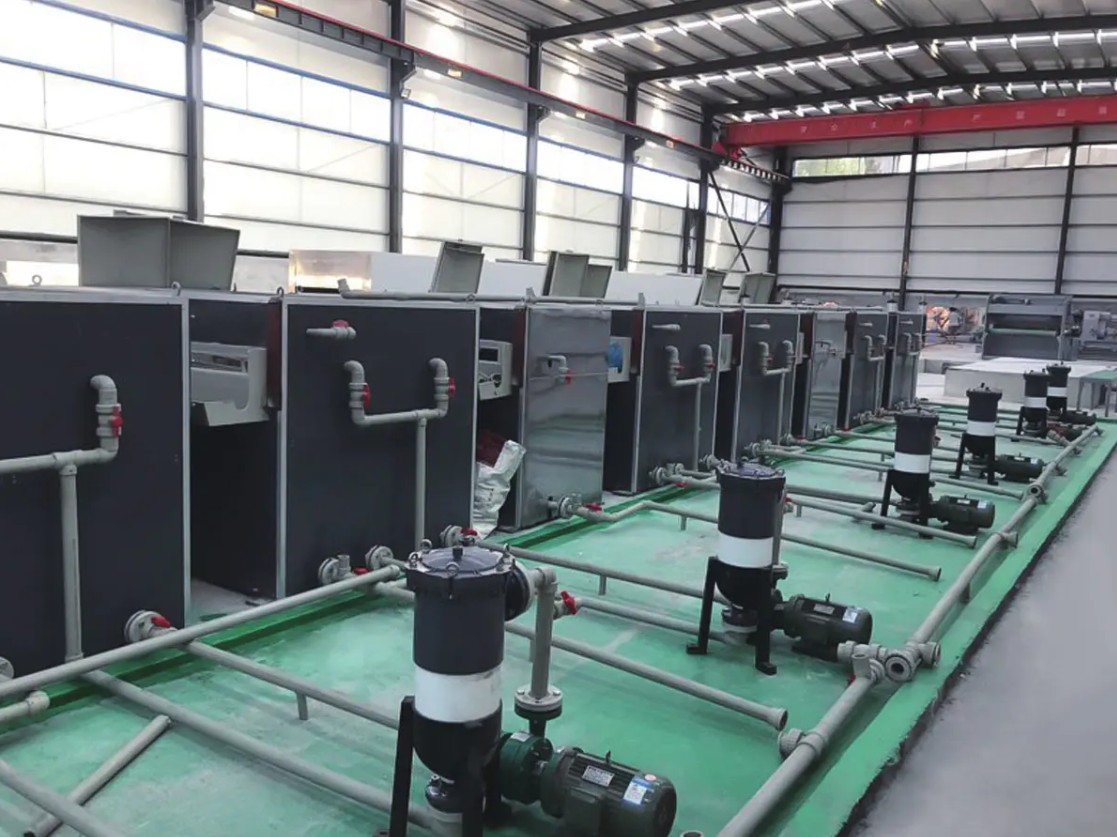
Acea primă etapă merită respect pentru că este irecuperabilă. Un micron de ulei de rulare rezidual sau un film alcalin slab clătit, va slăbi aderența cu mult înainte de aplicarea stratului de finisare și nicio cantitate de întărire nu o va aduce înapoi. Constructorii care obțin acest lucru corect tratează pretratarea ca pe o mașină în sine, cu propriile unități, dozare chimică și puncte de control, mai degrabă decât un accesoriu înșurubat pe intrarea stratului de acoperire.
 Linie de curățare pretratament Curățenia suprafețelor metalice și calitatea straturilor de conversie chimică determină în mod direct rezistența la coroziune, aderența vopselei și calitatea produsului final... Vizualizare produs →
După acoperire și întărire, banda poate fi laminată cu o peliculă de protecție sau decorativă, gofrată pentru textura, răcită și rebobinată sub tensiune controlată. Controlul tensiunii contează mai mult decât se așteaptă majoritatea cumpărătorilor: o bobină înfășurată prea strâns imprimă urme care apar numai după îndoire, iar o înfășurare a telescoapelor prea slăbite în tranzit.
Viteza liniei stabilește capacitatea reală, nu evaluările motorului
Fiecare etapă de pe o linie de bobine are propriul său plafon de viteză, iar cea mai lentă decide ce livrați de fapt. Tabelul de mai jos compară maximul practic de șase trepte pe o linie de acoperire a bobinei de aluminiu de nivel mediu.
Aceste cifre nu sunt cifre de marketing; sunt vitezele la care fiecare etapă mai produce o suprafață vânzabilă. Stația de acoperire superioară acoperă linia la 42 de metri pe minut, deoarece formarea peliculei și eliminarea solventului au nevoie de timp, iar împingerea peste acest punct produce textura cu coajă de portocală și defecte de uscare. Grundul la 48 de metri pe minut și laminatorul la 36 de metri pe minut contează doar atunci când ambele rulează simultan, ceea ce este exact cazul pe o linie combinată de acoperire și laminare. O mașină estimată la 60 de metri pe minut este, prin urmare, o linie de 36 de metri pe minut dacă produsul dvs. are nevoie de laminare cu film și mai aproape de 25 de metri pe minut odată ce este inclusă nivelarea foii. De aceea, orice cifră de capacitate ar trebui să aibă cu ea rețeta produsului: același hardware oferă trei ieșiri diferite. Cumpărătorii care compară două oferte pentru un singur număr de viteză nu compară același lucru.
 Linie de acoperire și imprimare a bobinei din aluminiu/oțel Accesorii pentru echipamente Vizualizare produs →
Pentru o privire mai atentă asupra modului în care aceste compromisuri se traduc în rezultate comerciale, citiți despre avantajele de producție pe care le poate aduce o linie de acoperire cu bobine de metal .
Fereastra de vindecare: unde încep cele mai multe probleme de aderență
Întărirea este o relație de timp și temperatură măsurată pe bandă, nu în aer. Profilul de mai jos arată ce se întâmplă într-un cuptor cu cinci zone, urmat de o secțiune de răcire.
Curba urcă abrupt prin primele două zone, se aplatizează între zonele trei și cinci la aproximativ 226 până la 232 de grade Celsius, apoi se îndepărtează în secțiunea de răcire. Acel platou nu este o sugestie. Acoperirile din poliester și PVDF au nevoie de metal în sine, nu de aerul cuptorului, pentru a atinge temperatura maximă specificată a metalului, iar majoritatea specificațiilor se află între 224 și 232 de grade Celsius, cu o perioadă de timp de 20 până la 40 de secunde. Citirea temperaturii aerului în loc de temperatura benzii este cea mai frecventă greșeală de punere în funcțiune, deoarece banda care rulează la 42 de metri pe minut absoarbe căldură diferit de banda care rulează la 28 de metri. Întărirea lasă filmul moale și aderența marginală, în timp ce supraîntărirea o face fragilă, astfel încât stratul de acoperire se fisurează la o îndoire strânsă, chiar dacă duritatea creionului pare excelentă. Înregistrați acest profil pentru fiecare bobină, nu o singură dată la punere în funcțiune.
Ce nu merge de fapt greșit: modele de defecte pe liniile bobinei
Afirmațiile de calitate pe bobina acoperită urmează un model destul de stabil, iar modelul vă spune unde să cheltuiți bugetul de instrumentare.
Pierderea de aderență și abaterea formării peliculei reprezintă împreună jumătate din afirmațiile prezentate aici și ambele se regăsesc la aceleași două variabile: calitatea pretratării și controlul întăririi. Nepotrivirea culorii și a luciului apare de obicei după o schimbare a bobinei, când un nou lot de aliaj, un lot diferit de grund sau o bandă mai rece schimbă nuanța cu câteva unități. Plângerile de planeitate apar și mai târziu, adesea după nivelare sau după ce panourile au fost tăiate și laminate, ceea ce le face cea mai scumpă categorie de corectat. Deteriorarea marginilor și îmbinării este cea mai mică felie, dar cea mai rapidă de reparat, deoarece este mai degrabă o setare mecanică decât o problemă chimică. Patru dintre cele șase categorii pot fi apărate cu instrumente - temperatura benzii, greutatea filmului, măsurarea culorii și înregistrarea tensiunii - în loc de judecata operatorului. Acesta este argumentul pentru cumpărarea măsurătorilor ca parte a liniei, mai degrabă decât ca o idee ulterioară.
Potrivirea liniei cu produsul: acoperire standard versus bobină rezistentă la foc A2
Două linii de bobine de preț similar pot fi construite pentru produse complet diferite. Comparația de mai jos evidențiază șase dimensiuni pe care cumpărătorii le cântăresc de obicei unul față de celălalt.
Radarul compară o linie standard de acoperire a bobinei PE sau PVDF cu o linie configurată pentru producția de bobine compozite rezistente la foc A2, notată de la 0 la 10 pe șase dimensiuni. Linia standard câștigă viteza liniei, flexibilitatea filmului și eficiența energetică, deoarece rulează o chimie mai simplă și schimbă rețetele mai rapid. Configurația A2 câștigă în ceea ce privește performanța la foc și flexibilitatea de schimbare, deoarece combină de obicei un miez rezistent la foc cu pielea de aluminiu într-o singură trecere. Nicio formă nu este mai bună în termeni absoluti; ele descriu pur și simplu produse diferite și piețe diferite. Ceea ce contează în etapa de cotație este că cele șase axe sunt evaluate în funcție de propriul mix de produse, mai degrabă decât de un etalon generic, deoarece o linie optimizată pentru placarea exterioară este o potrivire slabă pentru o plantă care își schimbă culoarea la fiecare schimbare. Dacă panourile rezistente la foc sunt pe foaia de parcurs, testați cel mai greu axa de aderență la greutăți mici ale peliculei, unde sistemele umplute cu minerale se comportă diferit față de poliesterul simplu.
 Linie de producție bobine A2/Linie compozită A2 ACP Accesorii pentru echipamente Vizualizare produs →
Toleranțe care merită blocate în contract
O cotație care listează doar viteza și lățimea bobinei lasă variabilele scumpe deschise. Tabelul de mai jos prezintă parametrii care merită să scrieți ca criterii de acceptare verificate, împreună cu metoda utilizată pentru verificarea fiecăruia.
| Parametru | Bandă practică | De ce contează | Cum se verifică |
|---|---|---|---|
| Constructia filmului de acoperire | Țintă plus sau minus 2 microni | Setează luciul, culoarea și durata de garanție | Test de greutate a benzii sau XRF |
| Temperatura maximă a metalului | 224 până la 232 de grade Celsius | Subîntărirea slăbește aderența, supraîntărirea fragilizează filmul | Banda Thermolabel pe fiecare bobină |
| Viteza liniei stability | În 3% din viteza setată | Variațiile de viteză schimbă timpul de construire a filmului și de a rămâne | Conduceți jurnalul de tendințe timp de 8 ore |
| Planeitatea benzii după nivelare | 0 până la 3 unități I | Ondularea apare numai după îndoire și laminare | Marginea dreaptă pe o farfurie plată |
| Timpul ciclului de îmbinare | 45 până la 90 de secunde la viteză maximă | Determină lungimea deșeurilor și volumul acumulatorului | Execuție cronometrată în timpul acceptării |
Orice nu este listat aici este încă negociabil, dar este mult mai ușor de negociat înainte ca prima bobină să fie filetată.
O scurtă listă de verificare pentru precomandă
Utilizați lista de mai jos ca filtru înainte de a selecta orice furnizor, indiferent dacă domeniul de aplicare este o linie de acoperire, o linie compozită sau o singură mașină asociată.
- Trimiteți mostre reale de bobine, inclusiv aliajul și temperarea pe care intenționați să le executați, nu doar certificate de freza.
- Solicitați un profil înregistrat de temperatură a benzii la trei viteze de linie, nu una.
- Confirmați timpul de schimbare a rețetei dintre cele două produse cele mai comune.
- Acordați asupra metodei de acceptare a filmului, aderență și culoare înainte de expediere.
- Verificați ce piese de schimb sunt deținute la nivel local și cum este furnizat suportul de la distanță.
- Confirmați dacă un furnizor poate furniza și miez A2, bobină de aluminiu acoperită și film de lipire, deoarece o singură sursă scurtează bucla de punere în funcțiune.
Cel mai bun moment pentru a pune aceste întrebări este înainte de comanda de cumpărare, când inginerii au încă pârghie și opțiuni. Dacă doriți o a doua opinie despre un anumit produs - serpentin acoperit, serpentin compozit rezistent la foc, podele sau linii de piele - calea cea mai rapidă este să trimiteți specificația dvs. țintă inginerilor noștri de proces și lăsați-i să răspundă cu o rută de proces mai degrabă decât cu o pagină de catalog.