Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

În industria materialelor de construcții, o linie ACP este o linie de producție continuă pentru panouri compozite de aluminiu (ACP). Dacă o căutare v-a adus aici în timp ce căutați Programul de conectivitate la prețuri accesibile, vă rugăm să rețineți că acest articol acoperă semnificația de producție a ACP. Liniile ACP procesează bobinele de aluminiu, materialul de bază, filmul de lipire și filmul de protecție în panouri finisate pentru fațadele clădirilor, placarea pereților, semnele, tavanele și lambriurile interioare. Decizia de a cumpăra o linie ACP afectează calitatea produsului, costul de operare și flexibilitatea pieței de mulți ani. Din acest motiv, selecția echipamentelor merită mai multă atenție decât o simplă comparație de preț.
Ce face o linie ACP
O linie ACP combină mai multe etape ale procesului într-un singur flux controlat. O linie tipică desfășoară bobina de aluminiu, curăță și pretratează suprafața, aplică adeziv sau film, laminează materialul de bază între două învelișuri de aluminiu, răcește sandvișul, decupează marginile și îl taie în panouri. Unele linii ACP includ, de asemenea, stații de alimentare pentru folie de protecție, folie decojibilă sau role de miez rezistente la foc. Linia poate fi aranjată ca o unitate foaie la foaie, o unitate bobină la foaie sau o unitate bobină la bobină. Fiecare aranjament modifică amprenta liniei, necesarul de forță de muncă și puterea panoului.
Diagrama cu bare orizontale de mai sus compară vitezele de operare tipice ale diferitelor configurații de linii ACP. Nu este o specificație maximă, ci o medie a ceea ce se pot aștepta operatorii atunci când linia produce cu un lot stabil. Linia PE ACP rulează de obicei mai rapid, deoarece miezul de polietilenă este ușor de alimentat și se laminează la o temperatură mai scăzută. Liniile A2 sunt mai lente, deoarece miezurile rezistente la foc pe bază de minerale necesită încălzire, presiune și manipulare mai atentă. Liniile A2 bobină la bobină păstrează în continuare o viteză bună, deoarece evită alinierea repetă a foii și filetarea la fiecare ciclu. Panourile mai groase, bobinele de aluminiu mai grele și stațiile de inspecție suplimentare reduc toate viteza medie.
Modulle de bază și fluxul de proces
Performanța unei linii ACP este determinată de cât de bine funcționează fiecare modul cu următorul. O greșeală comună este să comparați doar unitatea de laminare, ignorând în același timp unitatea de curățare, stația de aplicare a adezivului și secțiunea de tăiere. Aceste module au o influență directă asupra rezistenței la exfoliere, a calității vizuale a suprafeței și a acurateței dimensionale. Următorul tabel oferă o vedere simplificată a etapelor majore ale procesului și a impactului lor asupra calității.
| Module | Funcția | Impactul calității |
|---|---|---|
| Derulator | Alimenta bobina de aluminiu sub tensiune controlată | Tensiunea stabilă previne zgârieturile și deformarea |
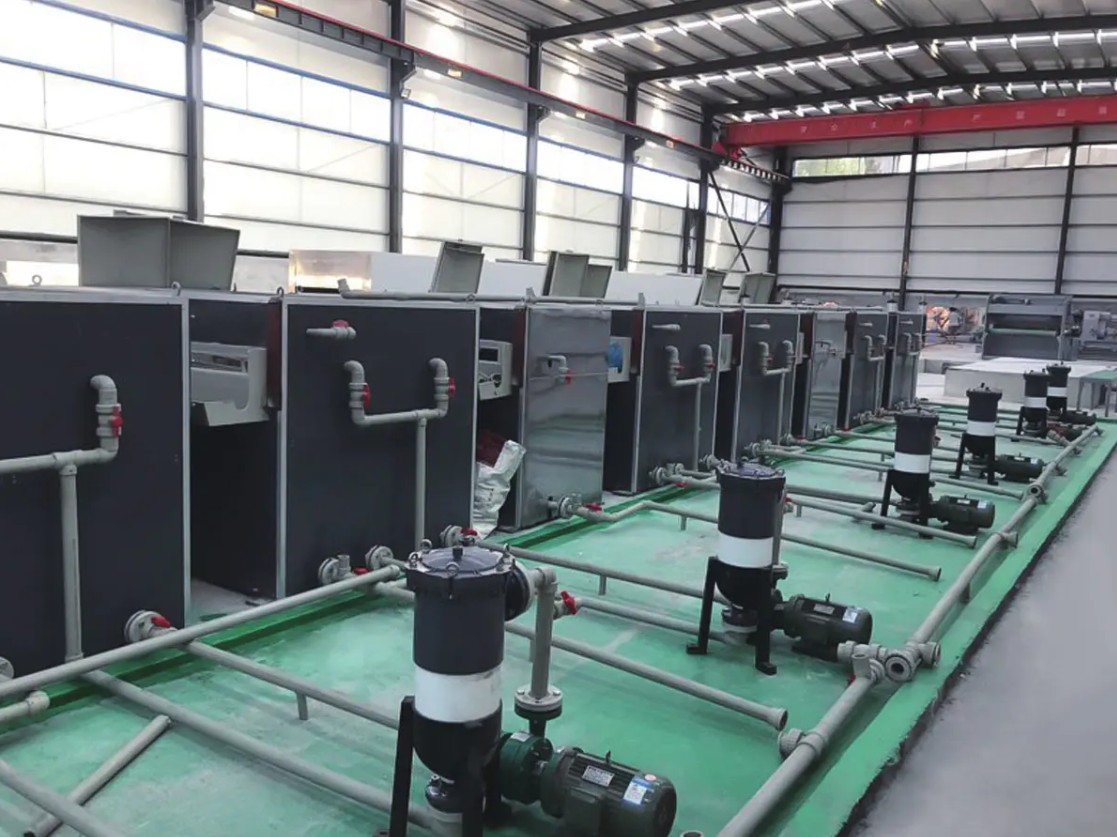
| Pretratare și curățare | Pregătește suprafața de aluminiu pentru lipire | O bună aderență depinde de o suprafață curată și tratată chimic |
| Acoperire cu role sau laminare cu film | Aplica adeziv sau folie polimerica pe fata de aluminiu | Grosimea uniformă a stratului reduce buzunarele de aer și eșecul de exfoliere |
| Unitate de laminare | Leagă miezul și pielea de aluminiu sub căldură și presiune | Presiunea și distanța de rulare controlează rezistența finală a aderării |
| Transportor de răcire | Stabilește legătura și reduce stresul termic | Răcirea neuniformă cauzează înclinări și stres rezidual |
| Tunderea și tăierea | Decupează marginile și decupează panourile la lungime | Tăierea precisă determină toleranța dimensională și perpendicularitatea |
Mesajul din acest tabel este simplu: o linie puternică nu este o singură apăsare grea; este un sistem echilibrat. De exemplu, o secțiune bună de pretratare îndepărtează reziduurile de ulei și oxizi, astfel încât adezivul să poată forma o legătură stabilă. Dacă învelișul adeziv este neuniform, chiar și cel mai scump material de miez poate provoca bule sau separarea marginilor. Dacă secțiunea de răcire nu este suficient de lungă, panourile pot ieși calde și se pot deforma în timpul stivuirii. În timpul unei vizite la uzină, întrebați cum controlează linia tensiunea, distanța dintre role, încălzirea, răcirea și tăierea la fiecare pas.
Producătorii care procesează role de miez ignifuge A2 preferă adesea o linie ACP bobină la bobină, deoarece materialul miezului este furnizat sub formă de rolă, iar cele două fețe de aluminiu sunt laminate continuu.
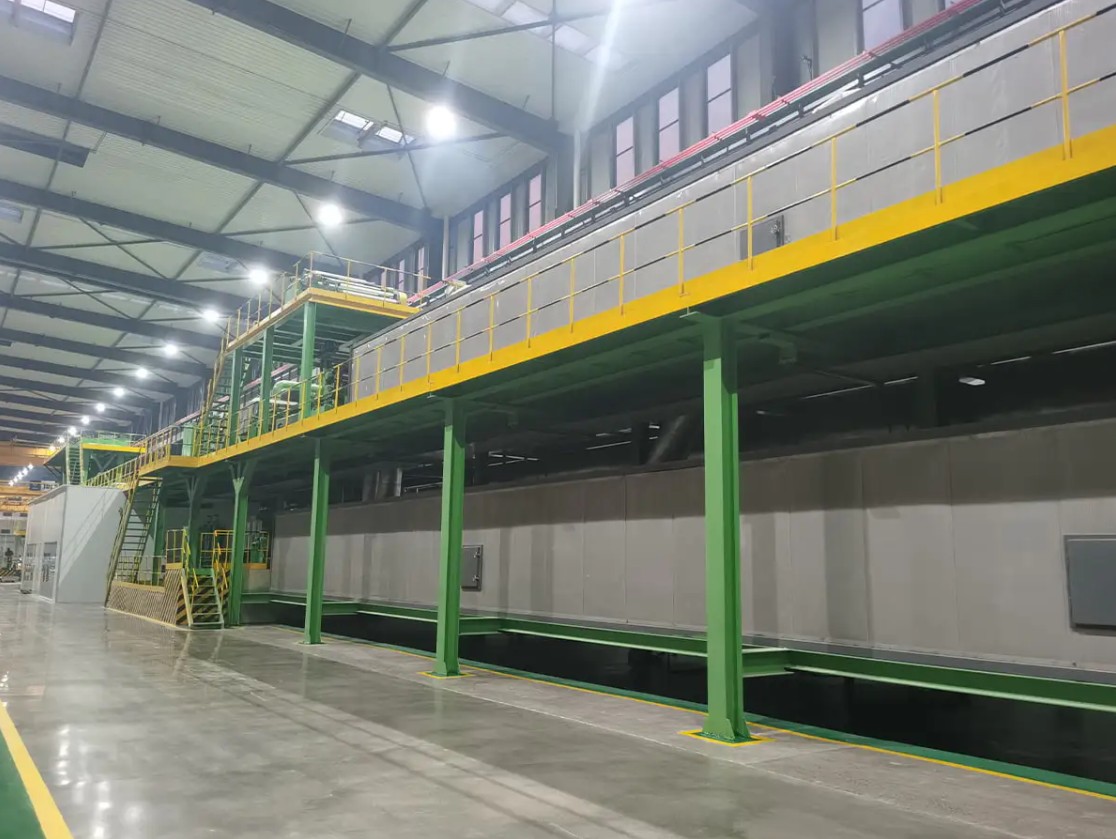
 Linie de producție de panouri compozite metalice A2 Coil-to-Coil Această linie prelucrează role de miez mineral ignifuge A2 într-un proces continuu de laminare bobină la bobină, ceea ce o face o alegere practică pentru producătorii concentrați pe panouri de fațadă ignifuge. Vizualizare produs →
Liniile A2, B1 și PE ACP: cum diferă
Performanța la foc este primul factor pe care majoritatea cumpărătorilor ACP îl iau în considerare. A2 este un grad de combustibilitate limitat în clasificarea europeană EN 13501-1 și este utilizat pe scară largă pentru fațadele exterioare ale clădirilor unde codurile de incendiu restricționează materialele combustibile. B1 este un grad ignifug; mai conține polietilenă, dar cu aditivi care încetinesc răspândirea flăcării. Panourile de miez din PE nu au o revendicare specială rezistentă la foc și sunt utilizate în mod normal pentru semne, decorațiuni interioare și proiecte de scurtă durată. Materialul de bază modifică nu numai performanța la foc, ci și configurația liniei, setările de presiune, profilul de încălzire și viteza.
Deoarece miezurile A2 și B1 au o densitate și un comportament de suprafață diferit, o linie de producție trebuie proiectată pentru a le gestiona pe ambele fără timp de schimbare excesiv. O linie de panouri compozite metalice bidirecționale este un răspuns comun, deoarece permite operatorului să comute între miez mineral rezistent la foc și miez din polietilenă ignifugă. Această configurație trimite, de asemenea, un semnal clar clienților: fabrica poate răspunde la schimbarea codurilor de construcție fără a investi într-o a doua linie completă.
 Linie de producție de panouri compozite metalice cu dublu scop A2/B1 Această linie bidirecțională comută între miezul mineral A2 și miezul extrudat PE/B1 pe o singură platformă, oferind producție flexibilă și o utilizare mai bună a echipamentului pentru schimbarea cerințelor de siguranță la incendiu. Vizualizare produs →
Diagrama radar de mai sus nu înlocuiește datele testelor de laborator, dar ajută la identificarea echilibrului pe care îl oferă fiecare familie de produse. A2 câștigă în mod clar axele de siguranță la incendiu și adecvarea fațadei, motiv pentru care este specificat pentru clădiri înalte și publice pe multe piețe. B1 este o opțiune echilibrată pentru panouri de perete interioare, panouri publicitare și lucrări de amenajare cu amănuntul. PE este cel mai formabil și cel mai ieftin din punct de vedere al costului materialului; cu toate acestea, ar trebui utilizat numai acolo unde codurile de incendiu permit miezuri combustibile. Utilizați această comparație ca punct de plecare și apoi confirmați certificarea efectivă cu furnizorul dvs. de materiale.
Producătorii care intră pe piață cu panouri prietenoase cu bugetul aleg adesea o linie compozită PE și B1 FR, deoarece poate rula atât miezuri standard de polietilenă, cât și miezuri ignifuge până la o anumită grosime.
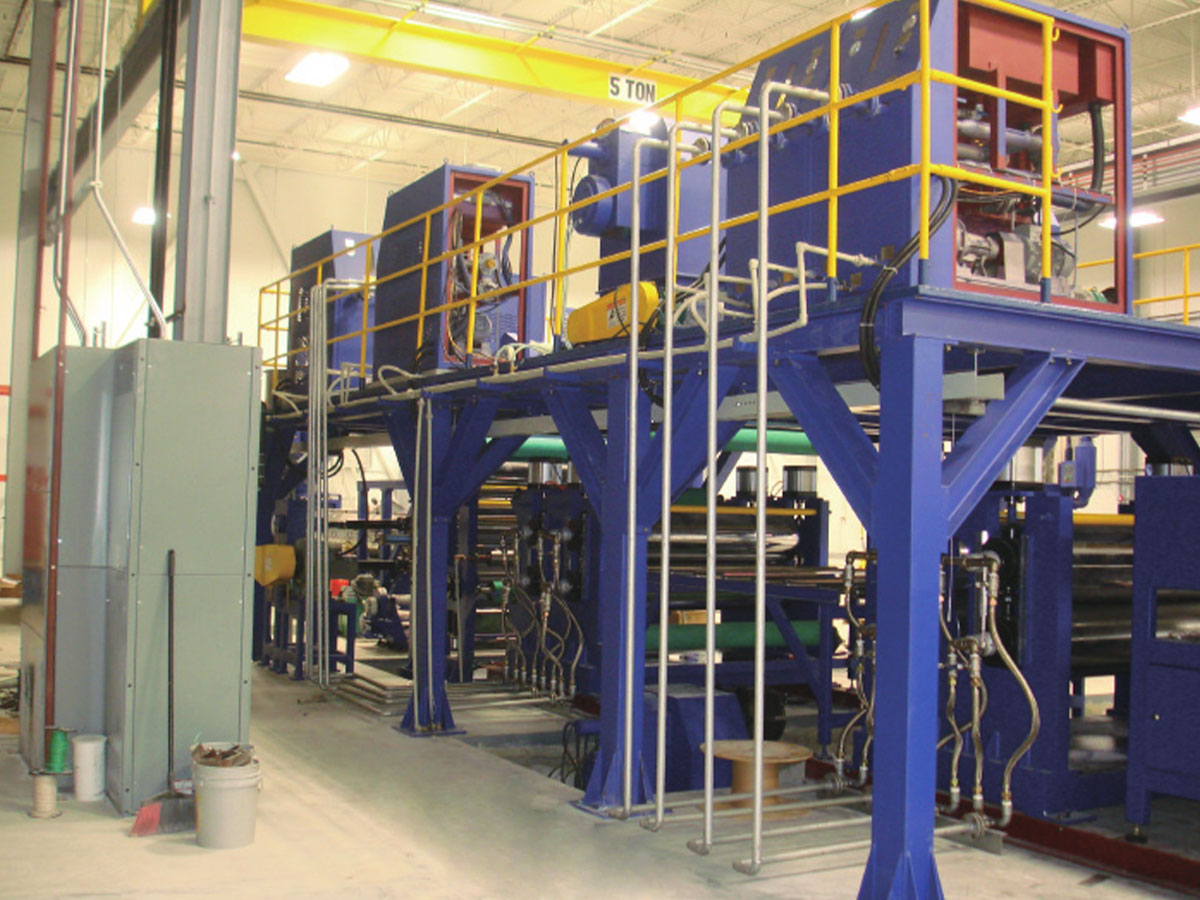 Linie de producție compozite ACP ignifugă PE/B1 Această linie de laminare termică rulează atât miezuri standard PE, cât și B1 ignifuge, cu control PLC și opțiuni multiple de role pentru a echilibra planeitatea, eficiența și costul de producție. Vizualizare produs →
Date de performanță care contează
Cel mai bun mod de a compara liniile ACP este de a pune un set de numere lângă descrierea procesului. Trei numere contează în fiecare achiziție: viteza liniei, consumul de energie și rata de rebut. Viteza determină câți metri pătrați puteți produce pe schimb, dar viteza singură nu vă spune dacă panourile rămân plate și bine lipite. Consumul de energie apare în fiecare factură lunară de energie electrică, iar o mașină eficientă ține acest cost sub control. Rata de rebuturi este costul ascuns care separă adesea o linie bine construită de una ieftină, deoarece afectează în mod direct consumul de material.
Diagrama coloane de mai sus arată sarcina conectată aproximativă a unei linii ACP de dimensiuni medii cu modul. Pretratarea, care include curățare, clătire, uscare și, uneori, tratament chimic, are adesea cea mai mare sarcină conectată, deoarece funcționează multe pompe și ventilatoare de uscare. Unitatea de laminare este un alt mare consumator deoarece alimentează elementele de încălzire și rolele grele. Modulul de derulare consumă mai puțină energie, dar nu trebuie ignorat, deoarece trebuie să furnizeze o tensiune precisă. Echipamentele de tăiere și de manipulare a ieșirii adaugă o sarcină mai mică, dar încă măsurabilă. Când comparați liniile, solicitați furnizorului o listă completă a puterii conectate pe modul și estimați utilizarea în funcție de tipul de produs.
Cum să alegi o linie ACP
Începeți cu planul de produse, nu cu broșura mașinii. Definiți lățimea panoului, intervalul de grosime, tipul miezului, suprafața de culoare și rezultatul săptămânal de care aveți nevoie. Apoi potriviți linia cu acești parametri. În plus, întrebați cât timp durează schimbarea de la o dimensiune a panoului la alta, deoarece multe comenzi ACP sunt mici și frecvente. O linie care se ocupă de o gamă largă de dimensiuni poate reduce stocul chiar dacă viteza maximă este mai mică.
- Lățimea panoului: tipic 1000 până la 1600 milimetri
- Grosimea miezului: tipic 2 până la 6 milimetri
- Toleranța grosimii panoului: aproximativ plus sau minus 0,2 milimetri
- Finisarea suprafeței: PVDF, poliester și opțiuni similare de acoperire cu bobine
- Nivel de automatizare: manual, semiautomat sau complet automat cu control PLC
Mărimea lotului influențează costul unitar mai mult decât se așteaptă mulți cumpărători.
Graficul cu linii de mai sus arată o relație ilustrativă între dimensiunea lotului și costul unitar de producție. Pe loturi mici, timpul de configurare, schimbarea culorii, curățarea și panourile de testare consumă o mare parte din timpul de producție. Pe măsură ce dimensiunea lotului crește, aceste costuri fixe sunt repartizate pe mai mulți metri pătrați, astfel încât costul mediu scade rapid. Forma curbei va varia în funcție de designul liniei, dar tendința descendentă este un punct de plecare sigur pentru planificarea costurilor. Dacă comenzile dumneavoastră sunt mici, alegeți o linie cu schimbare rapidă a culorii și cicluri scurte de curățare, chiar dacă costă mai mult în avans. Dacă comenzile dumneavoastră sunt lungi și repetitive, concentrați-vă mai mult pe viteza liniei și pe funcționarea continuă.
Pentru o metodă de comparare mai detaliată, consultați ghidul nostru alăturat cum să alegeți o linie de producție de panouri compozite metalice de înaltă performanță . Ghidul acoperă fișe de specificații, audituri din fabrică și teste de acceptare în limbaj practic.
Experiența furnizorului care vă afectează linia
Experiența în construcția echipamentelor este vizibilă în detalii precum alinierea rolelor, rigiditatea cadrului, controlul tensiunii și blocarea de siguranță. Divizia noastră de mașini din Jiangsu este implicată în echipamente de acoperire cu bobine și panouri compozite din aluminiu din 2004. Linia de producție de panouri compozite din aluminiu A2 produsă de compania noastră a fost recunoscută de provincia Jiangsu ca un echipament major și o componentă cheie. Aceste detalii contează deoarece o linie ACP trebuie să funcționeze continuu pentru ture lungi, iar mici defecte de design apar de obicei după primul an de producție. În calitate de filială de echipamente a Jiangsu Aludeco New Materials, înțelegem și comportamentul rolelor de miez A2, bobinelor de aluminiu și foliilor adezive.
O linie ACP este un activ pe termen lung. Alegerea corectă depinde de piața dumneavoastră, de nevoile dumneavoastră de rezistență la foc, de volumul dumneavoastră de producție și de așteptările dumneavoastră de asistență post-vânzare. Vizitați o fabrică de producție reală, inspectați modulele de linie, solicitați date de proces și verificați programul de livrare și instalare. Dacă vă putem ajuta să comparați o linie ACP pentru dimensiunea panoului și bugetul dvs., contactați echipa noastră de ingineri . Vă putem traduce obiectivele de producție într-o propunere de linie practică.