Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Termenul „compozite 3A” apare în multe contexte. Pentru arhitecți și constructori, ne aduce în minte compania din spatele unora dintre cele mai utilizate mărci de panouri compozite din aluminiu din lume. Pentru un producător, totuși, numele ridică o întrebare mai practică: de ce este nevoie pentru a produce panouri compozite care îndeplinesc aceleași rezistențe la foc, toleranțe de planeitate și calitate a suprafeței care au făcut din compozitele 3A un punct de referință în ingineria fațadelor? Răspunsul constă mai puțin în știința materialelor și mai mult în tehnologia de producție continuă care transformă bobinele de aluminiu și materialele de bază rezistente la foc într-un panou lipit finit. Alegerea liniei de producție de panouri compozite potrivite este locul în care se răspunde la această întrebare în practică.
Semnificația compozitelor 3A în producția de panouri
Înainte de a discuta despre producție, ajută la definirea benchmark-ului. Compozitele 3A, ca familie de produse, includ panouri compozite din aluminiu cu miez A2 ignifug și umplut cu minerale din polietilenă; Materiale rigide din spumă și miez de balsa pentru construcția tip sandwich; și foi imprimabile utilizate în semnalizare și afișare grafică. Pentru oricine produce panouri comercial, cel mai important dintre acestea este panoul compozit din aluminiu rezistent la foc. Performanța unui astfel de panou este stabilită de trei variabile: conținutul de minerale al miezului, rezistența de aderență între pielea de aluminiu și miez și toleranța de grosime pe lungimea panoului. Toate cele trei variabile sunt decise de linia de producție, nu doar de materiile prime.
Acest grafic compară cota de umplutură minerală în trei tipuri comune de bază. Un miez standard de polietilenă conține aproximativ 30% umplutură minerală, ceea ce îi conferă greutate redusă și formabilitate bună, dar un comportament slab la foc. Un miez B1 ignifug crește ponderea mineralelor la aproximativ 65% prin utilizarea hidroxid de aluminiu și alte materiale de umplutură neinflamabile. Un miez A2 trebuie să conțină cel puțin 90% conținut de minerale pentru a trece testul de incombustibilitate definit de clasele europene de siguranță la incendiu. În practică, un miez cu 92% conținut de minerale, așa cum se arată aici, este ceea ce urmăresc mulți producători de panouri. Saltul de la 65 la 92 la sută modifică nu numai chimia, ci și modul în care materialul de bază curge, se comprimă și se leagă în interiorul unei linii de producție continuă. De aceea, o linie compatibilă cu A2 nu poate fi pur și simplu aceeași linie B1 care rulează cu material diferit; designul mașinii, profilul de încălzire și presiunea rolei trebuie toate adaptate.
Evaluare la foc A2: noua linie de referință
Clasificarea A2 contează deoarece fațadele înalte și clădirile publice din Europa, Orientul Mijlociu și din ce în ce mai mult în Asia specifică acum panouri cu rating A2. Miezul trebuie să conțină cel puțin 90 la sută material mineral și componente organice limitate, astfel încât panoul să nu contribuie la un incendiu. Această tendință are consecințe practice pentru achizițiile de echipamente. Un producător care cumpără o linie capabilă să producă numai miezuri PE sau B1 va fi exclus din segmentul cu cea mai rapidă creștere al pieței de panouri compozite. Fiecare proiect major de fațadă precalifică panoul solicitând un certificat de testare la foc. Dacă linia dvs. de producție nu poate livra material A2 cu un conținut consistent de minerale, niciun certificat nu va ajuta.
Ce decide linia de producție de fapt
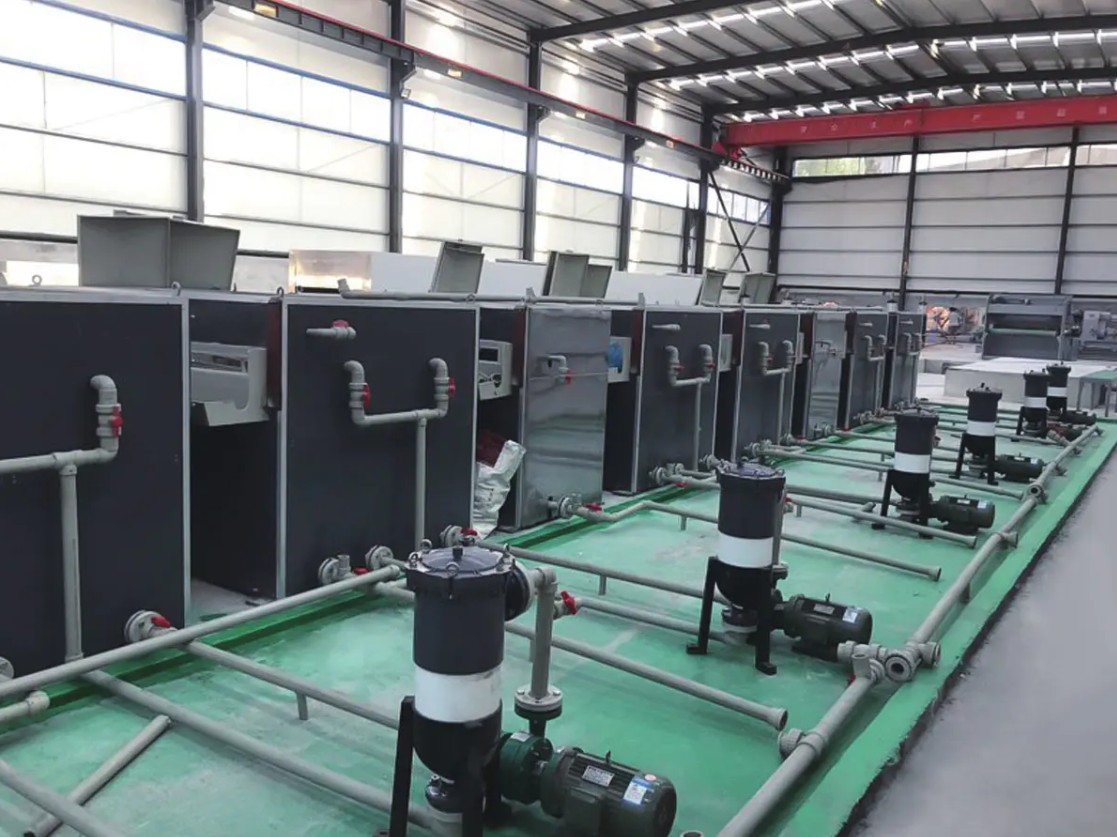
O linie de producție continuă de panouri metalice compozite este o secvență de acumulatori, tuneluri de încălzire, stații de laminare cu role, prese cu bandă, secțiuni de răcire și stații de forfecare sau rebobinare. Fiecare stație contribuie la calitatea finală a panoului. Foaia de miez este mai întâi compusă din rășină, umpluturi și aditivi și extrudată la o grosime controlată. Bobina de aluminiu este curățată și pretratată, astfel încât adezivul să se poată lega chimic de stratul de oxid. Apoi ansamblul intră în presa cu bandă, unde căldura activează adezivul, iar presiunea leagă straturile împreună fără a capta aerul. Dacă presiunea nu este uniformă pe toată lățimea, panoul va dezvolta o ondulare a marginilor sau un efect de pernă care nu respectă toleranța de planeitate pe șantier. Dacă buzunarele de aer sunt prinse, panoul poate părea plat din fabrică, dar se poate forma vezicule atunci când este expus la căldură pe o fațadă. Toate aceste riscuri sunt abordate în etapa de selecție a echipamentului, nu de către operatorul panoului.
Graficul cu linii arată ponderea panourilor compozite din aluminiu cu rating A2 pe piața globală ACP din 2020 până în 2026. Linia de tendință începe de la 28% în 2020 și crește în fiecare an, atingând aproximativ 67% în 2026. Această creștere este determinată de înăsprirea reglementărilor în domeniul construcțiilor în sectoarele sensibile la incendiu. În 2022, mai multe orașe europene au ridicat clasa minimă de foc pentru materialele de fațadă pe clădiri peste o anumită înălțime. În 2024, țările din regiunea Golfului au urmat cerințe similare. Rezultatul este un semnal clar pentru producătorii de panouri: capacitatea de producție A2 nu mai este opțională. Furnizorii care s-au mutat la linii compatibile cu A2 înainte de 2024 și-au recuperat deja o parte din investiție, în timp ce cei care așteaptă se vor confrunta cu o piață mai aglomerată și cu marje mai mici.
Un alt factor care afectează calitatea suprafeței panoului este sursa bobinei de aluminiu prevopsite. Producătorii de panouri care aduc în interior acoperirea bobinei pot potrivi culorile cu precizie, pot reduce timpii de livrare și pot obține o marjă suplimentară din vânzarea bobinei prevopsite.
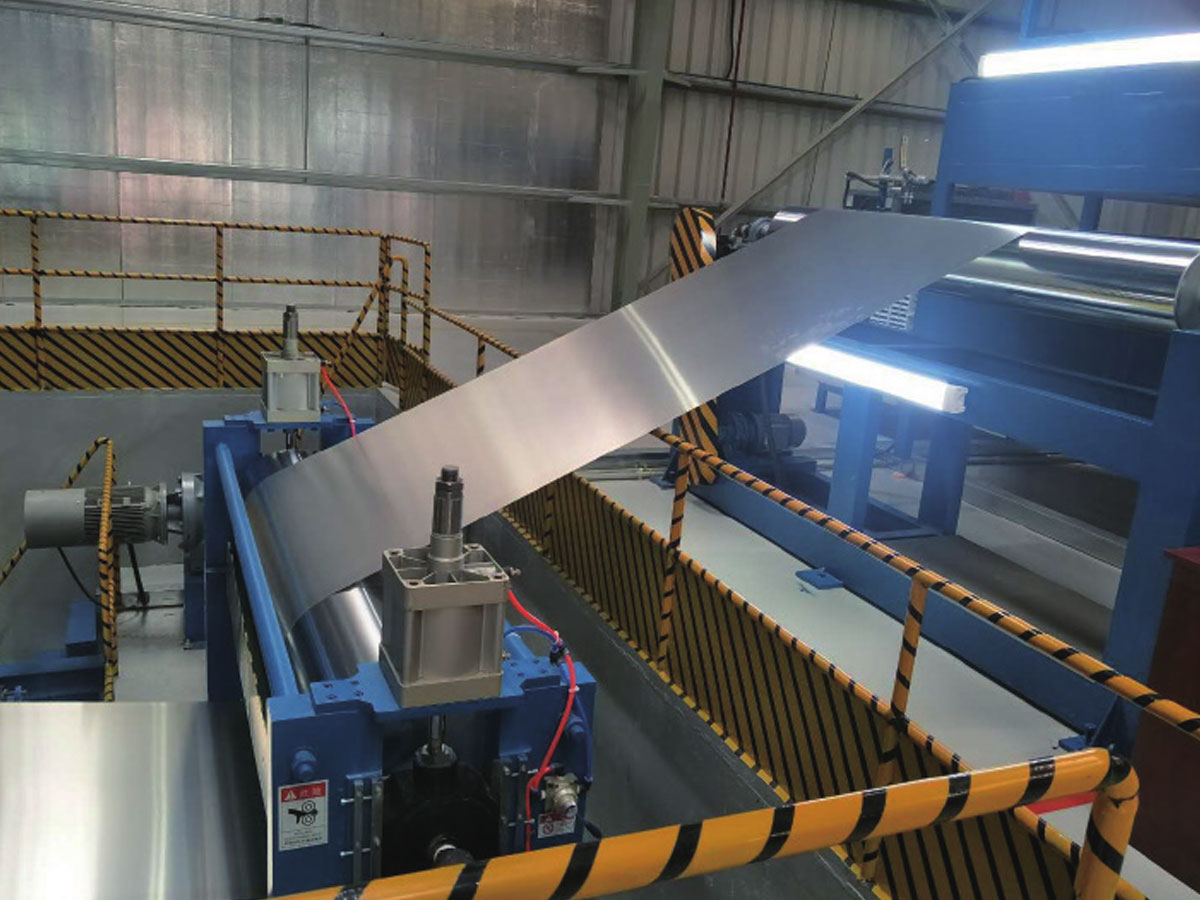 Linie de acoperire de culoare pentru bobina de aluminiu prevopsită Această linie integrează pretratarea, pulverizarea automată și întărirea pentru a produce bobine acoperite durabile. Acceptă acoperirea proprie a bobinei, permițând potrivirea precisă a culorilor și termene de livrare mai scurte pentru producătorii de panouri. Vizualizare produs →
Comparație cu trei configurații de linii
Trei configurații comune domină piața. Alegerea depinde de strategia de rating la foc, de volumul de ieșire țintă și de gama de produse pe care un producător dorește să le ofere.
| Configurare linie | Clasa maximă de foc | Ieșire zilnică | Timpul de schimbare a nucleului | Investiție relativă |
|---|---|---|---|---|
| Linie dublu sens A2/B1 | A2 | 3.000 de panouri | 40 min | Înalt |
| Linie bobină A2 | A2 | 4.800 de panouri | 90 min | Foarte sus |
| PE/B1 linie FR | B1 | 3.600 de panouri | 10 min | Mediu |
Prima este linia de producție de panouri compozite metalice bidirecționale A2/B1. Permite unui producător să alterne între produsele A2 și B1 prin comutarea alimentării miezului și ajustând temperaturile procesului. Aceasta este configurația preferată pentru producătorii care deservesc atât piața de fațade, cât și piața de decorațiuni interioare, deoarece menține echipamentele ocupate chiar și atunci când cererea A2 este scăzută.
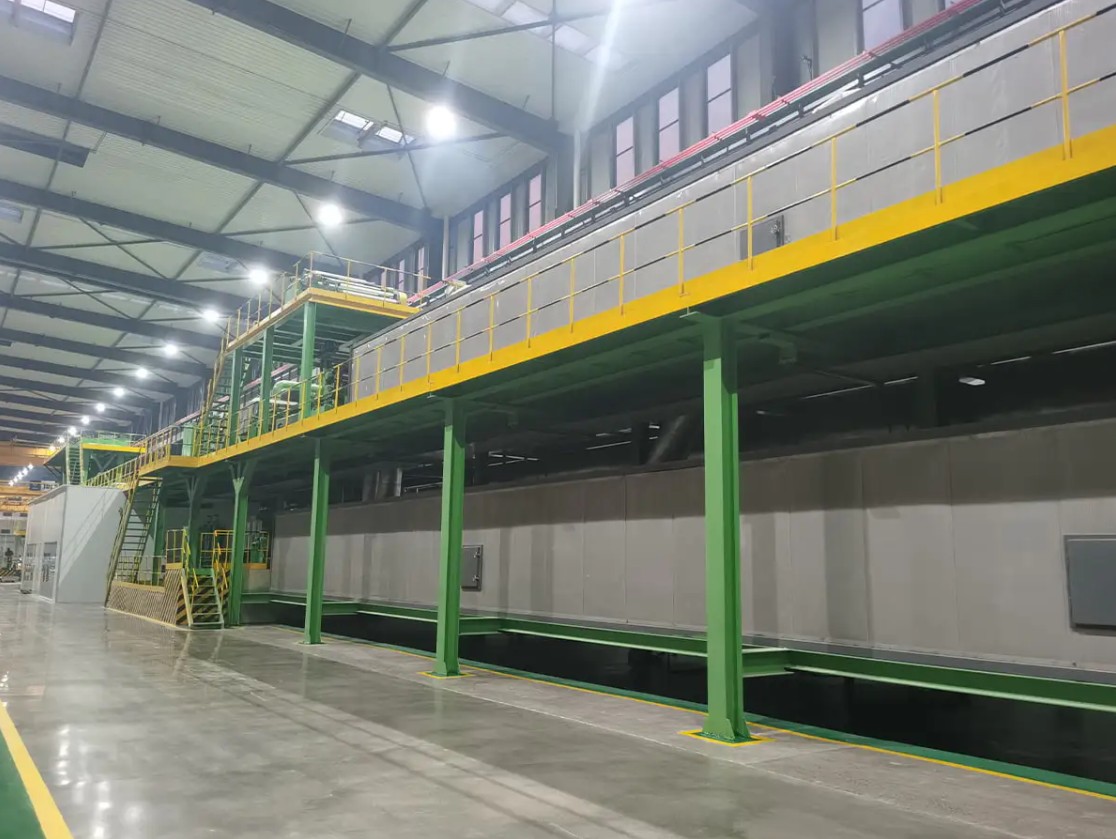
 Linie de producție de panouri compozite metalice cu dublu scop A2/B1 Această linie comută între miezuri A2 rezistente la foc și PE/B1 pe o singură platformă, deservind atât piețele de fațadă, cât și piețele interioare. Îmbunătățește utilizarea echipamentelor și rentabilitatea investiției pentru producătorii care au nevoie de flexibilitate. Vizualizare produs →
A doua este linia de producție a bobinei A2, care produce material compozit A2 în formă de bobină continuă. Această arhitectură rulează în mod obișnuit la viteză mai mare și costuri mai mici ale forței de muncă pe metru pătrat, deoarece lipirea și răcirea se realizează într-o singură trecere continuă. Formatul bobinei permite, de asemenea, procese din aval, cum ar fi tăierea și decuparea, să ruleze fără manipularea panoului, astfel încât costul total de producție per panou finit este adesea cel mai mic dintre cele trei.
 Linie de producție de bobine A2 pentru producție continuă ACP Această linie continuă de bobine produce material compozit A2 la viteză mai mare și costuri de muncă mai mici pe metru pătrat. Permite tăierea și decuparea în aval fără manipulare a panourilor, generând adesea cel mai mic cost total de producție. Vizualizare produs →
A treia este o linie compozită PE sau B1 FR ACP. Se ocupă de miezuri PE standard și miezuri ignifuge, dar nu poate produce material A2. Rolul său pe piață se micșorează treptat pe măsură ce codurile de construcție se înăsprește, dar rămâne un punct de intrare util pentru producătorii care se concentrează pe panouri interioare, semnalizare și placare decorativă, unde cerințele de incendiu sunt mai puțin stricte.
Diagrama cu bare compară producția zilnică a panoului pentru configurații cu trei linii. Linia bidirecțională A2/B1 produce aproximativ 3.000 de panouri standard pe zi când rulează în modul A2, în timp ce linia de bobine A2 ajunge la aproximativ 4.800 de panouri pe zi datorită funcționării continue de la bobină la bobină. Linia PE/B1 FR se află între ele la 3.600 de panouri pe zi, deoarece procesul său mai simplu permite schimbări mai rapide ale rolei, dar aplică o sarcină termică mai mică. Aceste numere reprezintă valori ale ordinului de mărime pentru o linie tipică de panou de 300 de metri lungime; Ieșirea reală depinde de grosimea panoului, densitatea miezului și de gradul de automatizare. Ceea ce contează pentru un investitor este că linia de bobine A2, deși este mai scumpă, oferă cu aproximativ 60% mai multă producție pe zi decât linia entry-level. Prin urmare, costul de capital pe panou tinde să fie mai mic pentru linia de bobine, chiar dacă prețul de achiziție este mai mare.
Cum se evaluează un furnizor de linie de producție
Când comparați furnizorii, ar trebui să priviți dincolo de prețul de bază și să acordați atenție patru domenii. Aceste zone determină dacă echipamentul va funcționa la capacitatea anunțată și dacă panourile vor trece testele de incendiu necesare.
- Precizia de dozare a miezului și amestecare. Un miez A2 are nevoie de o cotă de umplutură minerală de peste 90%. Întrebați ce fel de alimentatoare de cântărire și mixere continue folosește linia și cât de des sunt calibrate.
- Controlul temperaturii laminarii. Adezivul dintre aluminiu și miez se activează într-o fereastră de temperatură îngustă. Dacă linia folosește doar încălzire on-off, rezistența aderării va varia pe lungimea panoului.
- Tensiune web și sistem de urmărire. Când două bobine de aluminiu sunt desfășurate simultan, linia are nevoie de control al tensiunii cu 1% pentru a evita încrețirea și alunecarea.
- Structura post-vânzare. O linie de producție continuă este un activ de mare valoare care rulează în trei schimburi. Furnizorul trebuie să aibă o rețea de service documentată, un inventar de piese de schimb și o capacitate de diagnosticare la distanță.
Diagrama radar compară trei configurații de linii în cinci dimensiuni: capacitatea de rezistență la foc, producția, flexibilitatea materialului, costul de capital și costul operațional. Linia de bobine A2 atinge cea mai mare capacitate de putere și de rezistență la foc, dar are cel mai mare cost de capital și cea mai scăzută flexibilitate pentru schimbări rapide între tipurile de produse. Linia bidirecțională A2/B1 oferă un echilibru uniform între gradul de incendiu și flexibilitate, deși puterea este puțin mai mică decât o linie de bobine dedicată. Linia PE/B1 FR rămâne atractivă în ceea ce privește costul de capital și costul operațional, dar capacitatea sa scăzută la foc o descalifică în proiecte de construcție cu cerințe stricte de incendiu. Pentru majoritatea producătorilor care planifică o nouă capacitate, linia bidirecțională A2/B1 este cel mai rațional punct de plecare, deoarece oferă capacitatea A2 fără a exclude piața B1. Producătorii care dețin deja o bază matură de clienți B1 și doresc să se extindă pot considera că linia de bobine A2 este calea mai bună de actualizare.
Concluzia
„3A compozite” nu este doar un nume de marcă; este o prescurtare pentru calitatea și nivelul de siguranță la foc pe care piața se așteaptă de la panourile compozite din aluminiu. Alegerea liniei de producție potrivită este modul în care un producător traduce această așteptare într-un produs comercial. Începeți cu strategia de evaluare la foc, apoi lăsați cerința de ieșire, disponibilitatea materiilor prime și spațiul de podea să decidă arhitectura. Discutați cu un constructor de linii care a livrat deja echipamente compatibile A2 și cereți referințe în zona dvs. de aplicație. Cu cererea A2 în continuare în creștere în 2026, amânarea deciziei înseamnă producerea de panouri care vor fi respinse din exact proiectele care plătesc cele mai bune marje. Dacă doriți să comparați opțiunile cu o anumită gamă de produse, contactati direct producatorul și discutați despre materialele de bază dorite și producția anuală.