
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Două conversații de cumpărare pot avea loc în aceeași lună și sună aproape identic. Un producător de pardoseli dorește o linie care transformă compusul din PVC și umplutura minerală într-o placă de miez SPC de 4 mm, kilometru după kilometru, cu aceeași secțiune transversală la sfârșitul schimbului ca la început. Un furnizor de electrocasnice aflat la trei sute de kilometri depărtare are nevoie de patruzeci de mii de carcase pentru balamale pe zi, fiecare cu nervuri, o fixare prin închidere și două inserții turnate. Ambii cumpărători descriu achiziția ca cumpărând o mașină de prelucrare a plasticului, dar au nevoie de platforme complet diferite.
Concluzia vine pe primul loc: extrudarea și turnarea prin injecție nu sunt două versiuni ale aceleiași lucrări. Extrudarea este continuă. Topitura este împinsă printr-o matriță, iar produsul păstrează secțiunea transversală a acelei matrițe atâta timp cât trece linia. Turnarea prin injecție este ciclică. Topitura umple o cavitate închisă și fiecare ciclu oferă un număr fix de părți tridimensionale separate. Puncte lungi și uniforme la extrudare. Modelat și numărat în bucăți indică turnarea prin injecție. Costul sculelor, toleranța, rata deșeurilor și abilitățile operatorului rezultă din această singură diferență.
Cum funcționează extrudarea, pas cu pas
Într-o linie de extrudare, granulele sau pulberea sunt alimentate dintr-un buncăr într-un butoi încălzit, transportate și topite de un șurub rotativ, apoi forțate printr-o matriță a cărei deschidere definește profilul. Forma fierbinte este răcită și calibrată, trasă de o unitate de ridicare și tăiată la lungime. Șurubul nu se oprește între părți pentru că nu există piese, doar metri. Producția este măsurată în kilograme pe oră la matriță și în metri pe minut la capătul liniei.
- Secțiunea transversală rămâne constantă pe direcția mașinii, iar lungimea este limitată numai prin manipulare și ambalare.
- O matriță costă o fracțiune dintr-o matriță de injecție, iar o matriță poate fi ajustată, lustruită sau reluată atunci când profilul se modifică ușor.
- Structurile multistrat vin aproape libere prin co-extrudare, cu două sau trei extrudere care alimentează un bloc de matriță.
- Echipamentul din aval, calibrarea, răcirea, scoaterea și tăietorul influențează calitatea dimensională finală la fel de mult ca și extruderul în sine.
- Produse tipice: plăci de miez SPC, folie de bază din PVC pentru piele, bandă termoplastică armată cu fibre continue, țevi, profile de ferestre și izolație pentru cabluri.
Cum funcționează turnarea prin injecție, pas cu pas
Turnarea prin injecție topește un polimer similar, dar apoi injectează o doză măsurată într-o matriță închisă și prinsă la presiune înaltă. Cavitatea este împachetată și ținută pentru a compensa contracția, răcită, deschisă și știfturile ejectorului împing piesa afară înainte ca matrița să se închidă din nou. Fiecare ciclu produce un număr fix de piese finite, nu o lungime continuă, iar timpul ciclului este factorul de cost unitar.
- Libertatea geometriei este principalul avantaj: nervurile, boșurile, firele, balamalele vii și inserțiile metalice pot fi formate dintr-o singură lovitură.
- Toleranțele sunt strânse și repetabile, adesea plus sau minus o zecime de milimetru la dimensiuni critice.
- Matrița este specifică unei părți. O modificare a designului componentei înseamnă de obicei o nouă matriță, nu o ajustare a matriței.
- Cele mai multe resturi de deșeuri sunt deșeurile de curățare, spruces și de la pornire, iar măcinarea este adesea amestecată înapoi într-un raport controlat.
- Produse tipice: carcase, capace, conectori, piese interioare auto și dispozitive medicale de unică folosință.
Comparație prin extrudare și turnare prin injecție
| Aspect | extrudare | Turnare prin injecție |
|---|---|---|
| Formular de ieșire | Lungime continuă cu secțiune transversală constantă | Separați părți tridimensionale |
| Scule | Die plus calibrare și unități din aval | Matriță de precizie din oțel cu răcire și ejectare |
| Scule cost | Mai jos și mai ușor de modificat | Mai înalt și legat de designul unei piese |
| Ritm | Continuu, fără timp de ciclu | De la secunde până la un minut per lovitură |
| Geometrie | Profil simplu, fără subtăieri | Forme complexe, nervuri, boșuri și inserții |
| Toleranță | Setat prin calibrare, răcire și stabilitate de transport | Foarte strâns și repetabil parte la parte |
| resturi | Trim de pornire și schimbare | Alergători, sprues și rebuturi |
| Volumul economic | Curse lungi ale unui singur profil | Număr mare de piese dintr-o componentă |
| Compuși de fibre | Fibrele se aliniază de-a lungul direcției mașinii | Lungimea fibrei poate fi redusă prin acțiunea șurubului și a supapei |
Structura de scule și costuri: unde se duc banii de fapt
Diviziunea costurilor este locul în care majoritatea cumpărătorilor începători sunt surprinși. Un proiect de injecție încarcă în față bani în matriță, un bloc prelucrat cu precizie care trebuie să supraviețuiască forței de strângere, să transfere căldura prin canale amplasate cu grijă și să ejecteze o piesă fără a o marca. Acea investiție este recuperată pe parcursul a sute de mii de cicluri, motiv pentru care turnarea prin injecție se luptă sub un anumit volum anual.
Un proiect de extrudare încarcă banii în mod diferit. Matrița este relativ modestă, dar linia este un lanț de mașini: extruder, schimbător de ecrane, masă de calibrare, rezervor de răcire, colectare, tăiere și stivuire. O verigă slabă stabilește plafonul pentru întreaga linie. În cazul în care transportul se trage neuniform sau rezervorul de răcire este scurt, o matriță perfect echilibrată produce totuși un profil care variază în grosime, iar cumpărătorul plătește pentru material la fiecare metru, mai degrabă decât o singură dată la unealtă.
Comportarea materialului și istoricul termic
Ambele procese topesc polimerul, dar istoricul termic și de forfecare diferă foarte mult. În extrudare, materialul suferă o forfecare relativ blândă, bine distribuită de-a lungul șurubului și o scurtă ședere la matriță. În turnarea prin injecție, topitura trece printr-o poartă îngustă la forfecare foarte mare și apoi este împachetată sub presiune, astfel încât orientarea moleculară și stresul intern ajung să fie blocate în piesă. De aceea, aceeași calitate de polimer se poate comporta diferit în cele două procese și de ce deformarea este o plângere comună în piesele turnate, dar una rară în profilele extrudate.
Pentru compușii armați cu fibre, distincția contează și mai mult. Extrudarea tinde să alinieze fibrele în direcția mașinii, ceea ce favorizează rigiditatea în acea direcție. Turnarea prin injecție produce o orientare mai complexă a pielii și a miezului, iar lungimea fibrei poate scădea pe măsură ce topitura trece prin șuruburi, supape și porți. Dacă piesa finită se bazează pe lungimea fibrei pentru performanța la impact, acesta este un punct de specificație, nu un detaliu.
Alegerea dintre cele două procese
Lucrați următoarele puncte în ordine, iar răspunsul este de obicei evident înainte de a doua întrebare.
- Produsul este definit printr-o secțiune transversală sau printr-o formă? Secțiune transversală înseamnă extrudare.
- Lungimea este fixată prin funcție sau prin manipulare? Lungimea nelimitată favorizează puternic extrudarea.
- Piesa are nevoie de decupări, acțiuni laterale, filete sau inserții? Apoi turnarea prin injecție este calea realistă.
- Ce volum anual se aplică unui model? Numărul foarte mare de piese justifică investiția în matriță, ciclurile lungi de profil justifică investiția în linie.
- Cât de strânsă este toleranța critică? Piesele turnate țin mai ușor dimensiunile strânse, profilele extrudate necesită o calibrare bună și un control al transportului.
- Cât deșeuri pot fi reprelucrate în casă? Garnitura extrudată este adesea reutilizabilă direct, curele turnate pot avea nevoie de re-șlefuire și uscare.
Unde se potrivesc liniile de extrudare continuă în producția de panouri și compozite
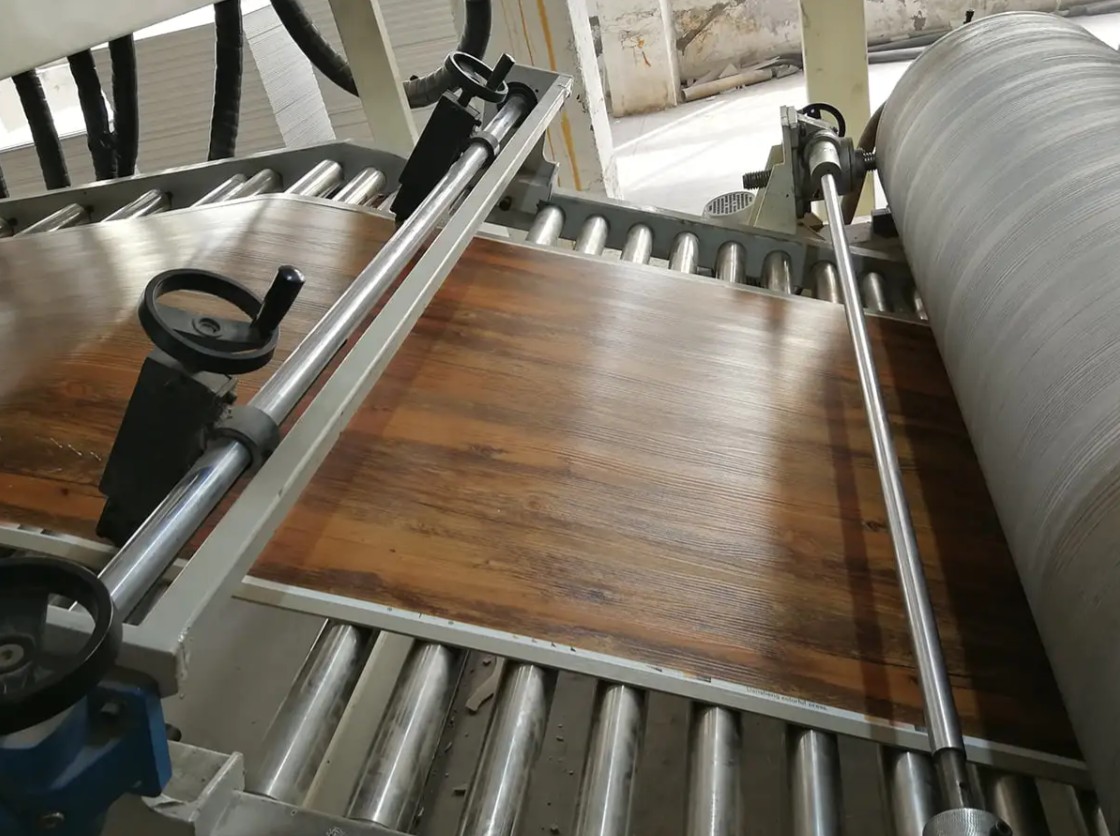
Multe materiale de construcție și de interior care arată ca produse turnate sunt de fapt extrudate sau acoperite pe o linie continuă. Pardoseala SPC este cel mai clar exemplu. Miezul rigid este extrudat, apoi laminat cu o peliculă decorativă și un strat de uzură, astfel încât extruderul determină planeitatea, densitatea și consistența grosimii pe întreaga placă.
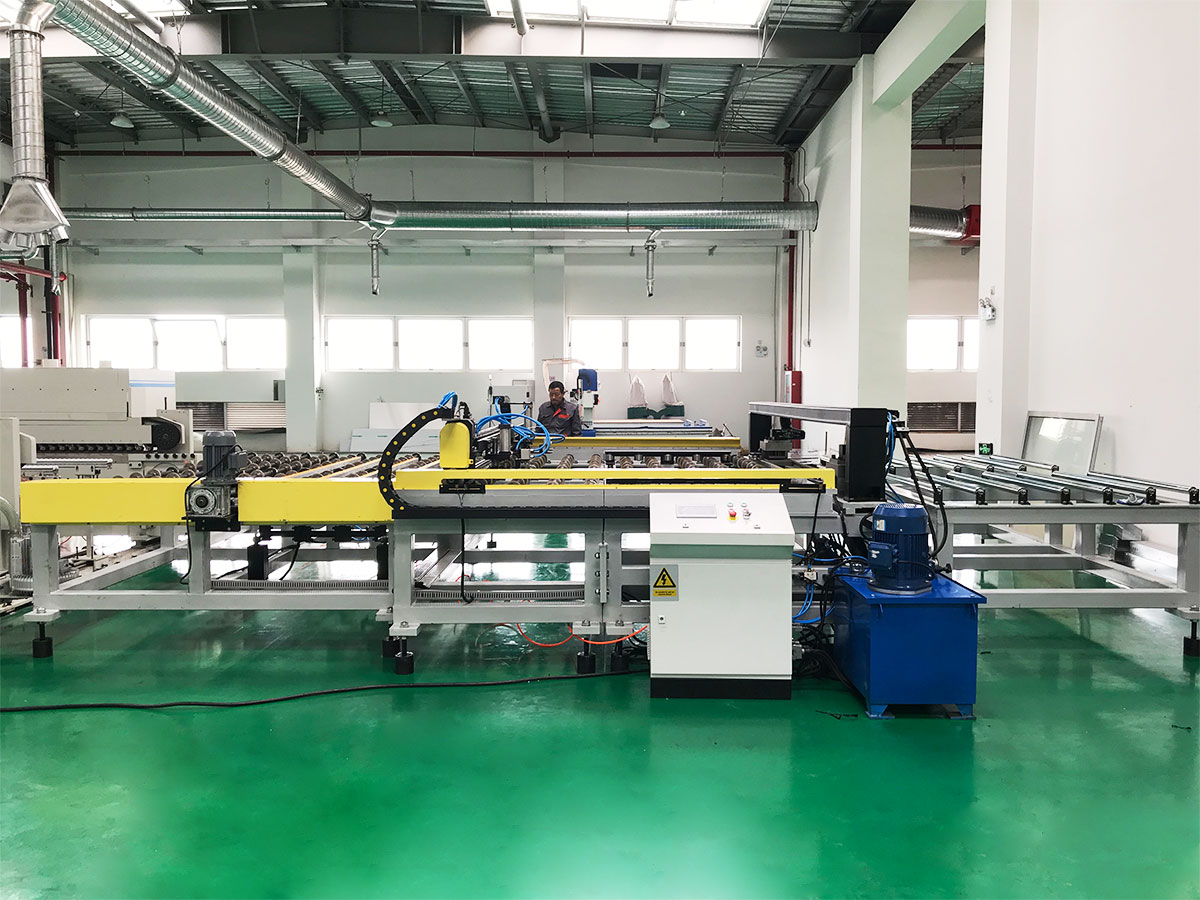
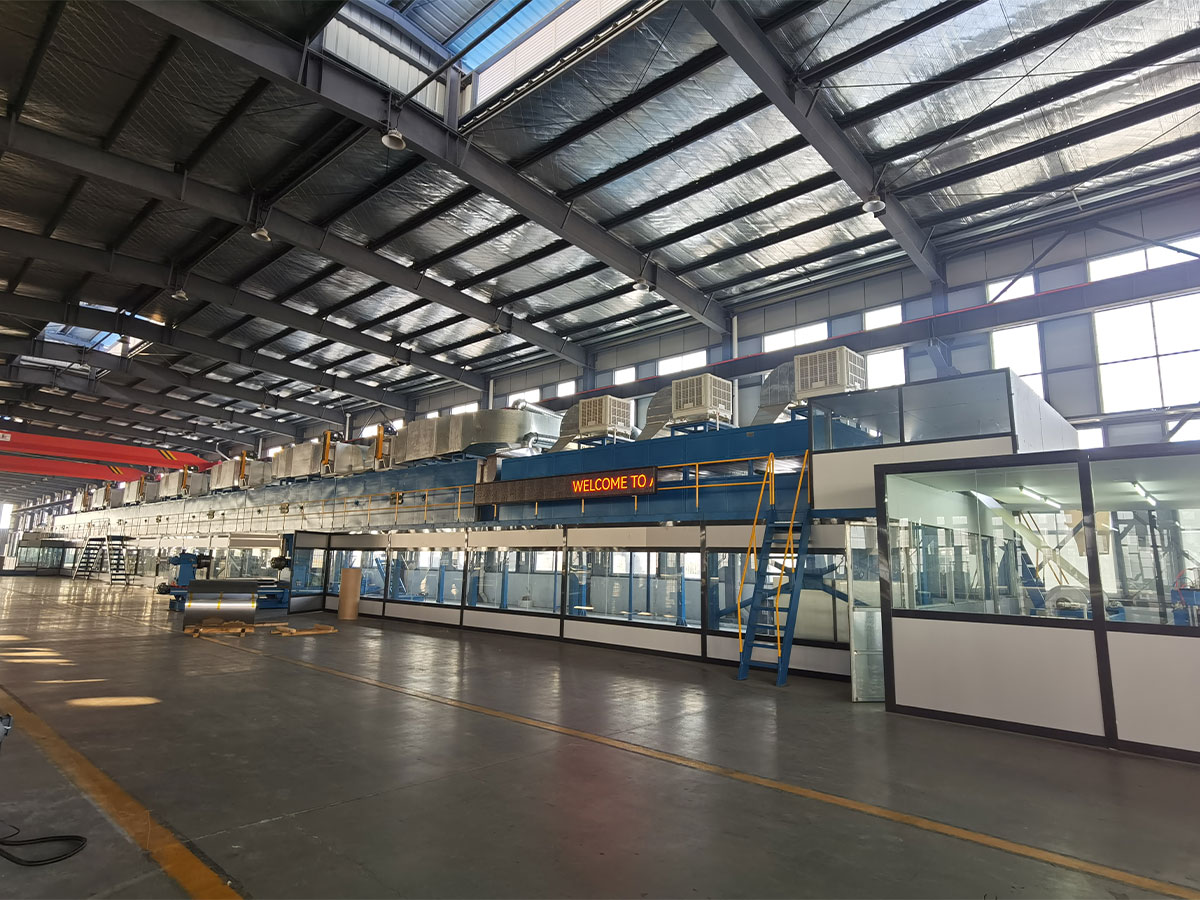
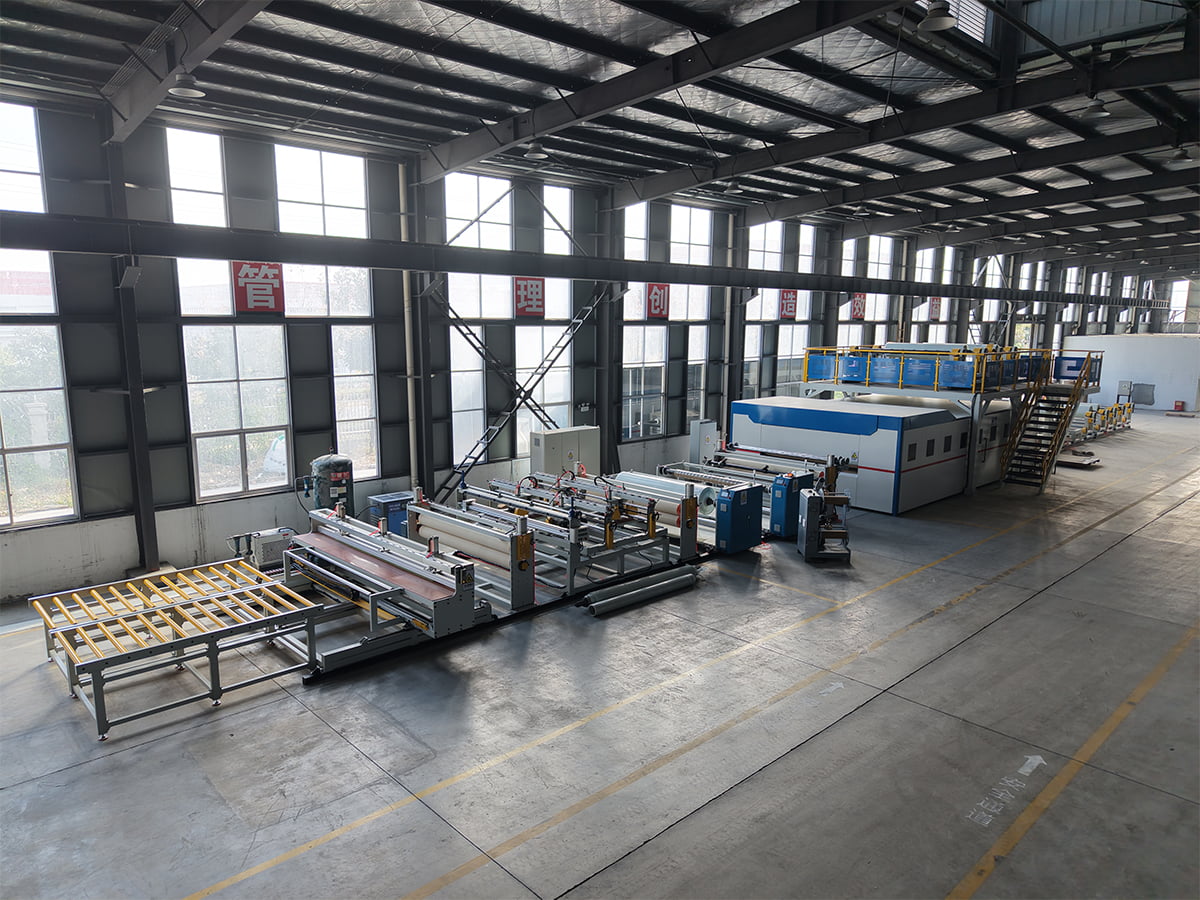
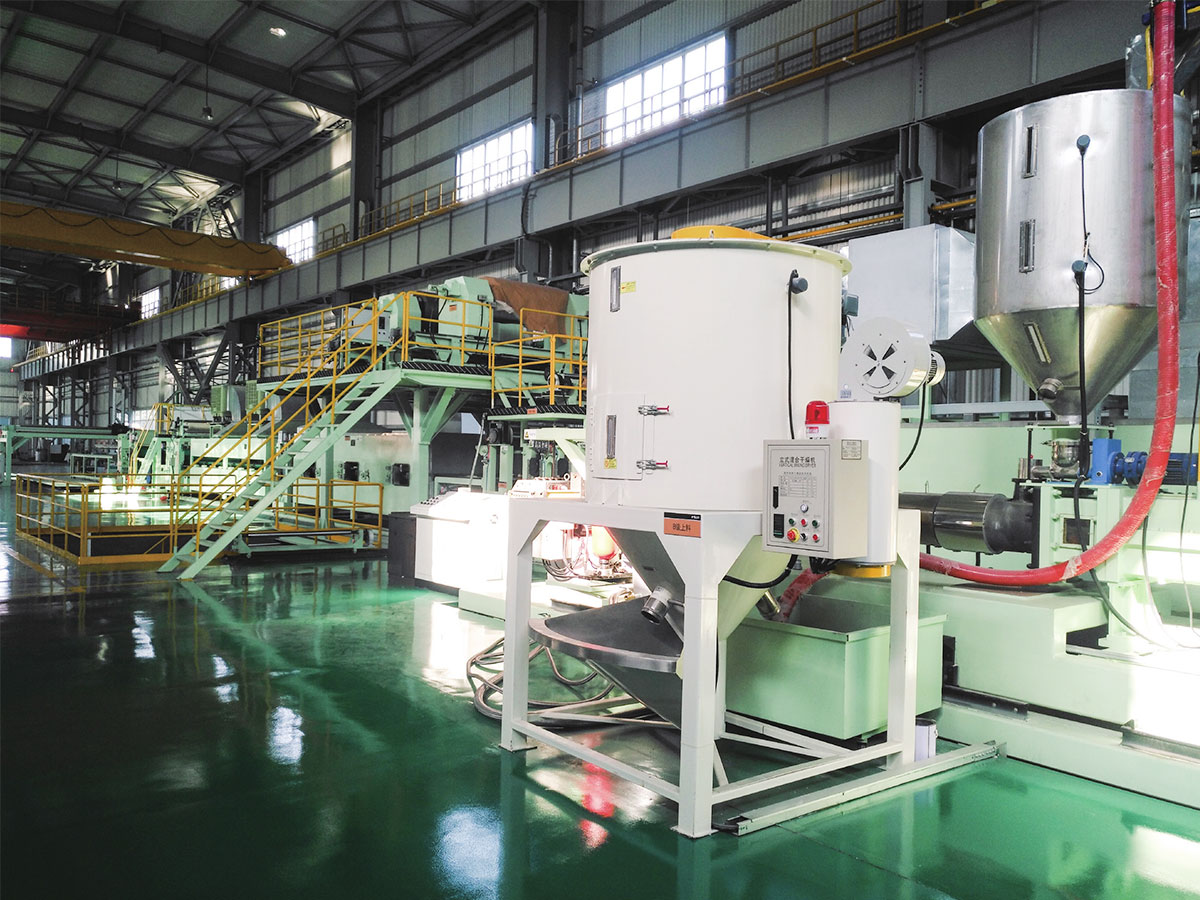
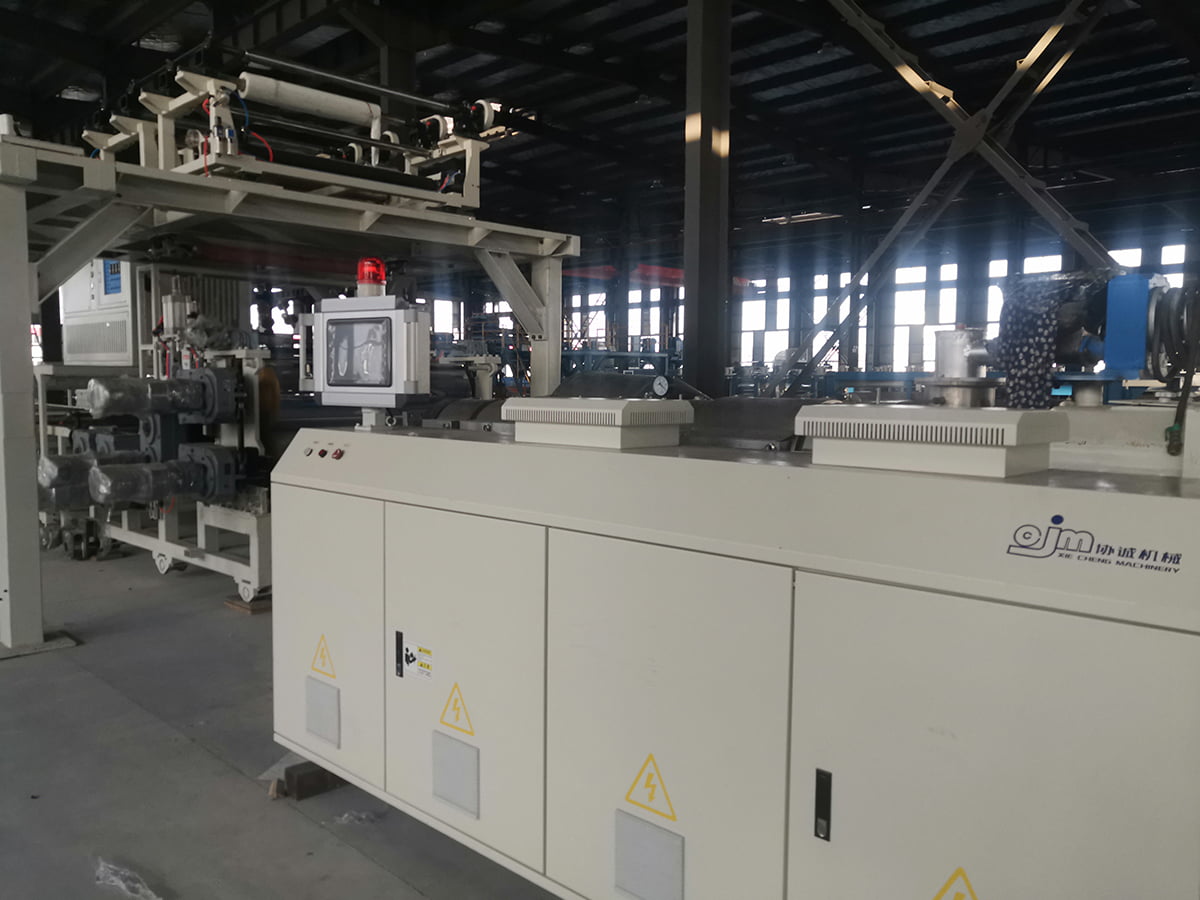 Linie de producție pentru podele din PVC/WPC/SPC pentru podele din plastic din piatră Vizualizați această linie pentru a vedea cum extrudarea, laminarea filmului, acoperirea UV, embosarea și inspecția online se combină pentru producția automată de pardoseli SPC. Vizualizare produs →
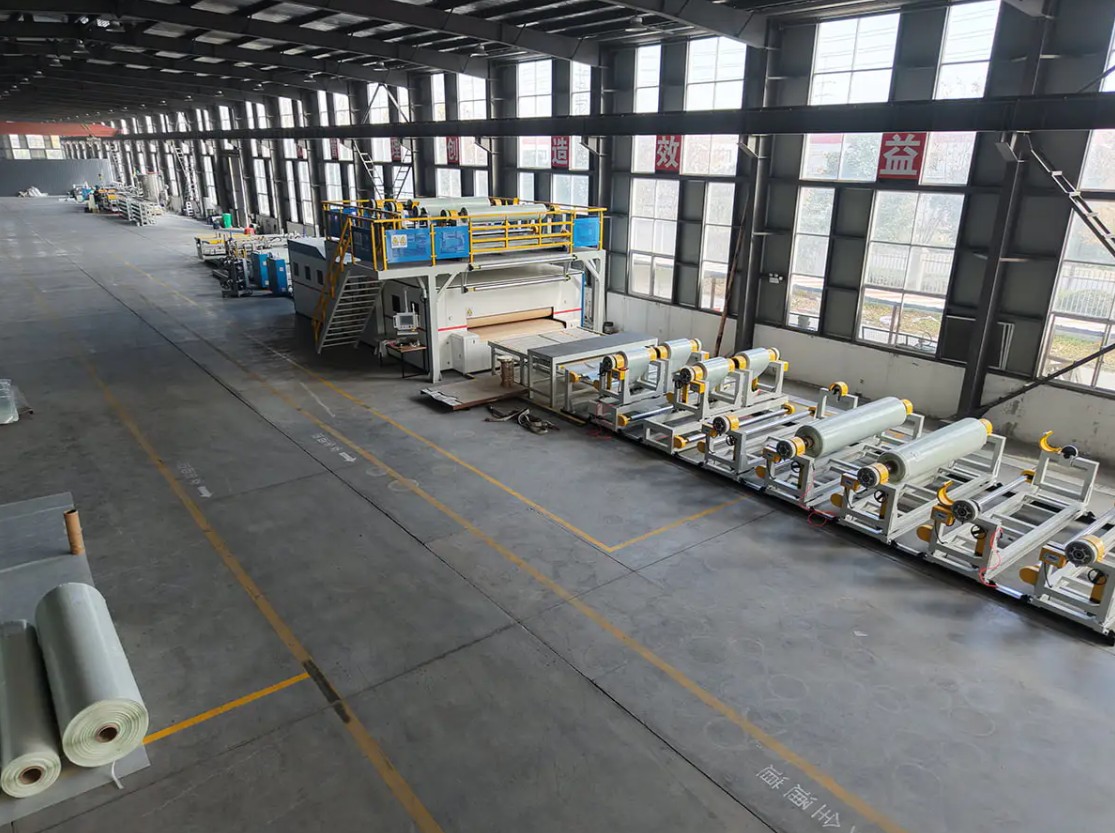
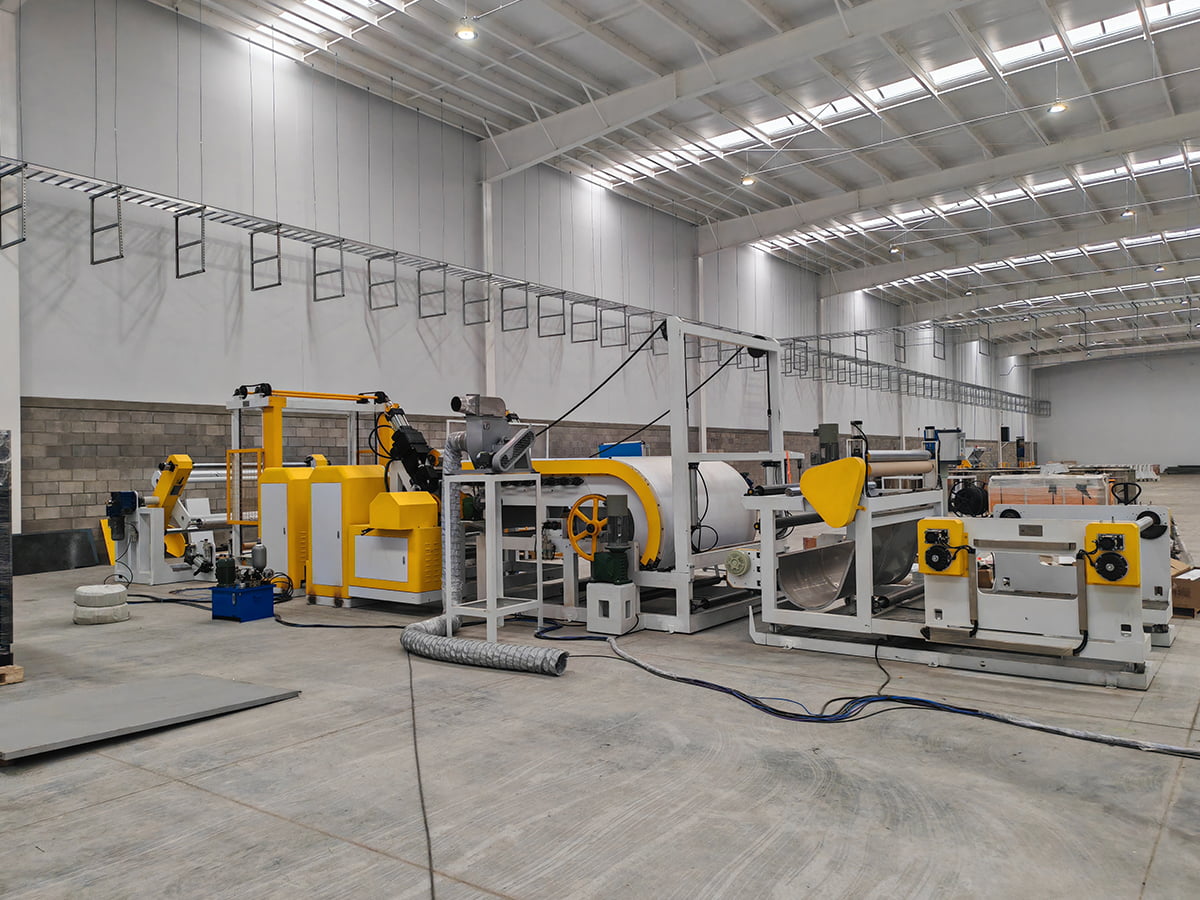
Aceeași logică se aplică compozitelor termoplastice armate cu fibre continue. O linie CFRT PET sau PP combină topitură de polimer cu fibre de armare sau țesătură într-un proces continuu, iar foaia sau banda finită este presată sau termoformată ulterior într-o formă tridimensională. Etapa de extrudare, nu o presă de turnare, decide umezirea fibrelor și uniformitatea grosimii. Cumpărătorii întreabă adesea ce conține o linie completă de panouri laminate din PVC înainte de a compara furnizorii, iar răspunsul sincer este că extruderul este doar o stație dintre mai multe care trebuie să se potrivească între ele.
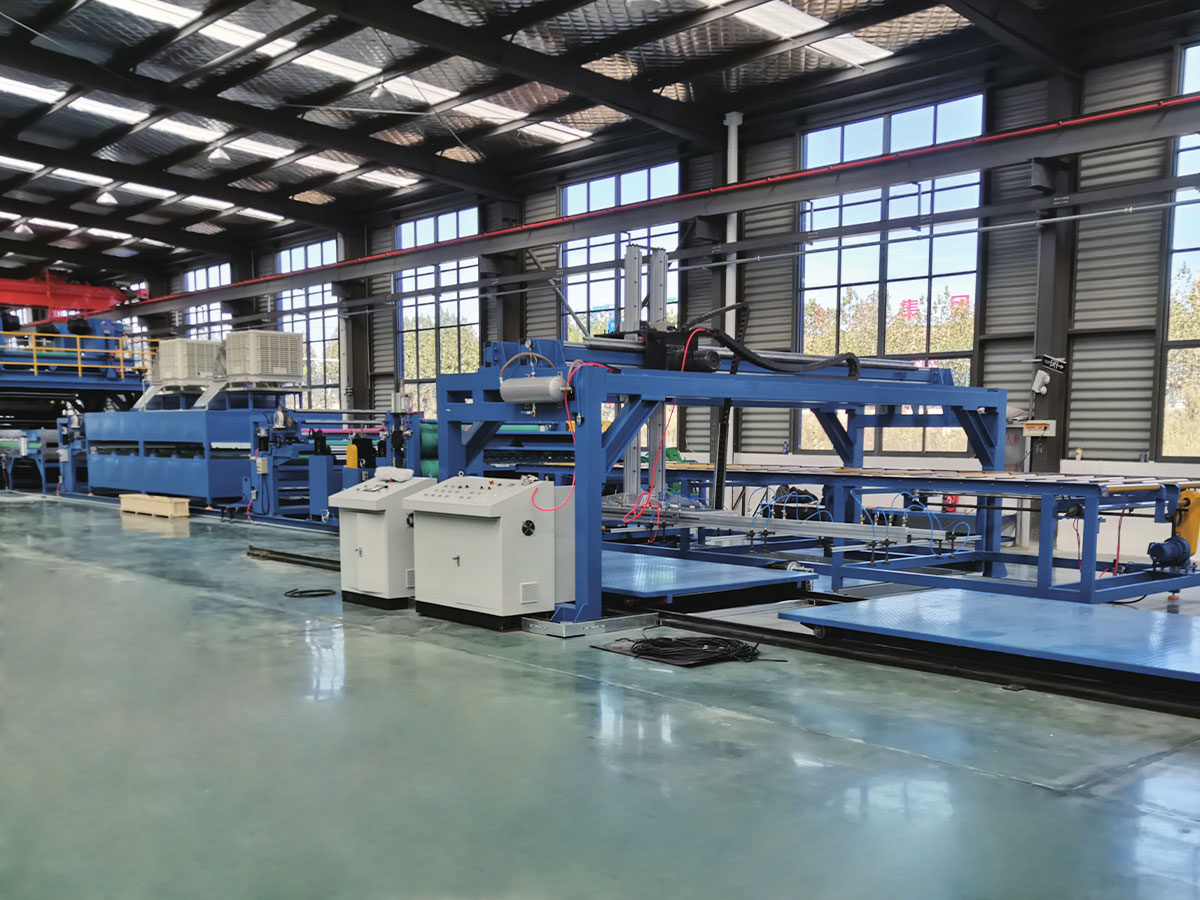
 Linie de producție de materiale compozite PET/PP CFRT Explorați această linie OEM CFRT pentru producția continuă de compozite termoplastice armate cu fibre, cu opțiuni de service și cotație disponibile. Vizualizare produs →
Pielea PVC și PU urmează un al treilea model, în care un strat de bază este produs continuu și apoi acoperit, reliefat și răcit în linie. Textura suprafeței provine dintr-o rolă de gofrare, nu dintr-o cavitate, tocmai de aceea procesul se extinde la cicluri lungi fără o matriță specifică piesei.
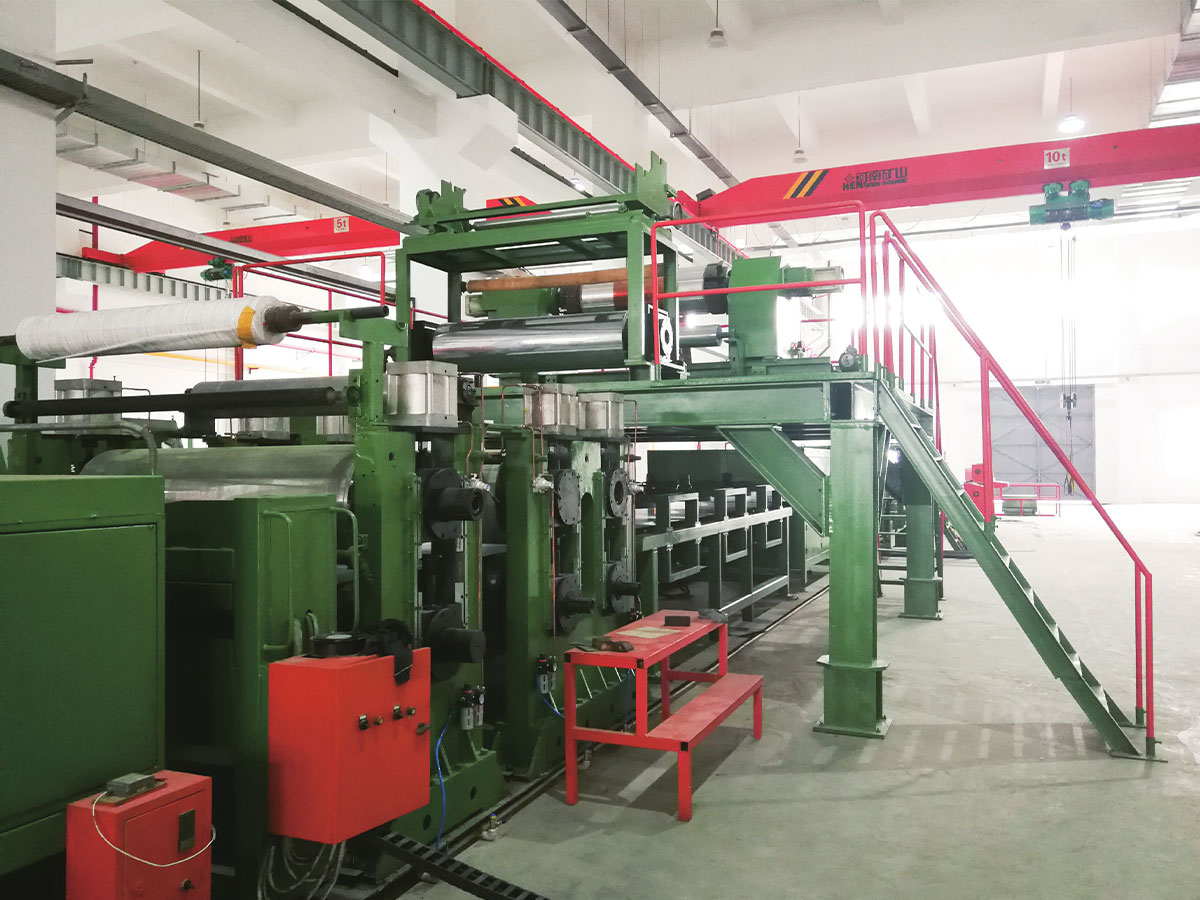
 Compozit din piele PVC/PU, linie de gofrare și acoperire Revizuiți această linie pentru producția continuă de bază din piele PVC/PU, acoperire în linie, ștanțare și răcire, cu opțiuni de service OEM personalizabile. Vizualizare produs →
Ce să verificați înainte de a cumpăra o linie pe bază de extrudare
- Diametrul șurubului și raportul lungime-diametru, potrivite cu conținutul de polimer și umplutură pe care intenționați să le executați.
- Rata de ieșire în raport cu viteza liniei, astfel încât lungimea de transport și de răcire nu reprezintă un blocaj.
- Toleranța la grosime și lățime scrisă în contract cu o metodă de măsurare, nu doar o promisiune.
- Capacitate de răcire și design de calibrare pentru cel mai greu profil din planul dumneavoastră de produse.
- Echipamentele din aval incluse în același domeniu, deoarece împărțirea responsabilității între furnizori complică punerea în funcțiune.
- Model de service: asistență la distanță, instalare pe șantier, disponibilitatea pieselor de schimb și instruire operator.
Dacă planul dvs. de produs se află undeva între un profil și o piesă modelată, calea practică este adesea extrudarea sau laminarea unei foi semifabricate și apoi formarea acesteia. Înțelegerea întregului lanț de proces înainte de semnare evită capacitatea de cumpărare pe care nu o puteți utiliza. Puteți revizui ce include o linie de producție de panouri laminate din PVC pentru un exemplu lucrat al modului în care stațiile se potrivesc.
Versiunea Scurtă
Extrudarea face produse continue cu o secțiune transversală constantă și își câștigă banii pe tiraje lungi, costuri reduse cu scule și geometrie simplă. Turnarea prin injecție realizează piese tridimensionale discrete și își câștigă banii din repetabilitate, caracteristici complexe și număr mare de piese. Nici unul nu este mai avansat decât celălalt. Ele sunt pur și simplu create pentru diferite întrebări, iar cea mai rapidă modalitate de a reduce riscul este să vă descrieți produsul, volumul anual și toleranța critică unui inginer de echipamente înainte de a compara prețurile. Dacă vrei acea conversație, trimiteți specificația produsului și obiectivul de capacitate echipei și confirmați ce platformă se potrivește cu cazul dvs.