
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Două linii compozite PET/PP CFRT pot avea același preț, aceeași lățime de lucru și aceeași promisiune de până la 1.200 kg/h și totuși se comportă foarte diferit în atelier. De obicei, diferența constă în sistemul de extrudare: diametrul șurubului și raportul lungime-diametru, dacă o pompă de topire stabilizează presiunea, modul în care sunt reglate buzele matriței și modul în care stiva de role elimină căldura. Fiecare etapă din aval, de la udarea fibrei până la tensiunea de înfășurare, poate păstra doar calitatea pe care o oferă extruderul.
Prin urmare, regula practică este simplă: definiți mai întâi sistemul de extrudare și măriți restul liniei din jurul acestuia. O etapă de acoperire, laminare sau gofrare mai rapidă decât poate alimenta extruderul este capacitatea pentru care plătiți și nu o utilizați niciodată. Un extruder dimensionat pentru ieșire, dar nu pentru materialul pe care îl rulați de fapt, vă va oferi deviație, pete de gel și uzură prematură a șuruburilor pe toată durata de viață a mașinii. Acest articol acoperă ce include un sistem de extrudare pe o linie compozită, cum să-l potriviți cu PET, PP, PVC și compuși umpluți, ce toleranțe au greutate comercială și ce trebuie testat înainte de plata finală.
Ce contează ca un sistem de extrudare pe o linie compozită
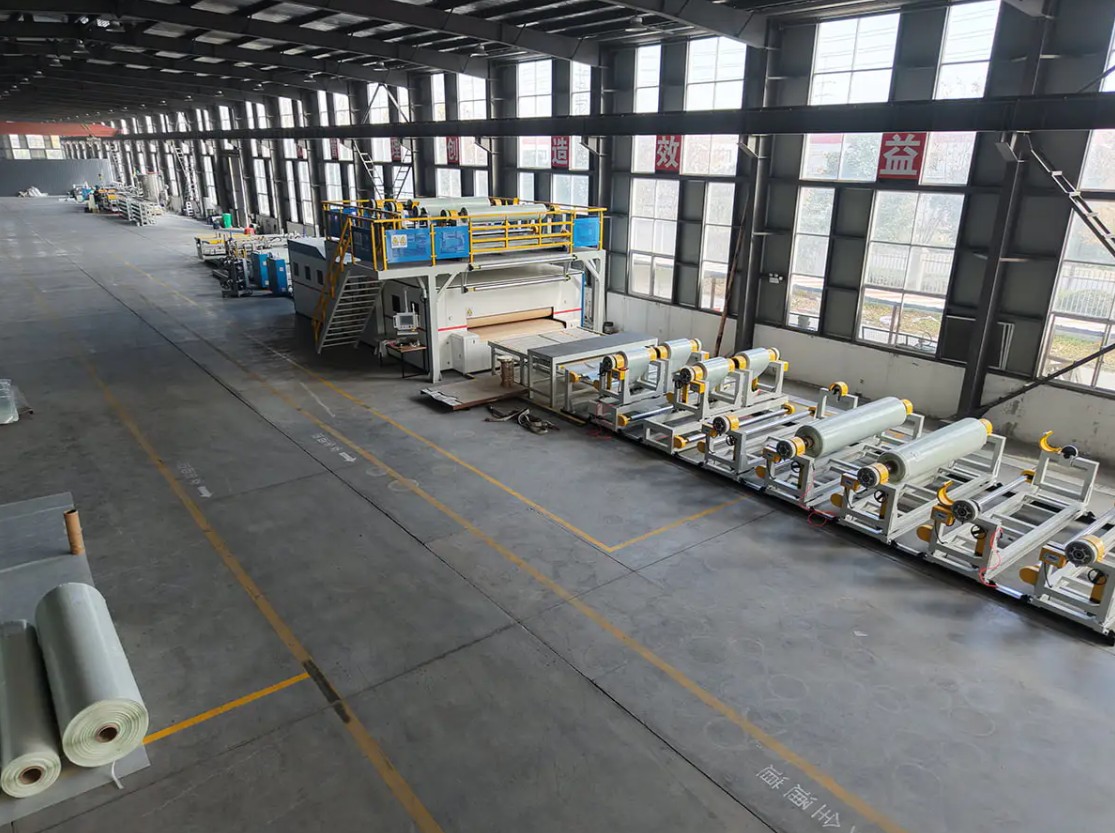
Pe o linie de producție compozită, sistemul de extrudare nu este o singură mașină, ci un lanț de unități care trebuie să țină împreună același punct de referință: manipularea materialului și uscare, șurubul și cilindrul, o pompă de topire sau bucla de control al presiunii, matrița, stiva de role sau secțiunea de răcire și transportul care stabilește viteza liniei. Grosimea este creată la matriță, înghețată în etapa de răcire și apoi laminată, reliefată sau acoperită.
Taxa se schimbă odată cu produsul. O linie CFRT extrude o topitură subțire, fierbinte, care trebuie să umezească fibra continuă, în timp ce o linie de pardoseală extrude o foaie puternic umplută care este ulterior calandrata la ecartamentul final. Tabelul de mai jos arată modul în care aceeași categorie de hardware își schimbă prioritate de la produs la produs.
| Tip de linie | Sarcina de extrudare | Polimer tipic | Verificați mai întâi |
|---|---|---|---|
| Linie compozită PET/PP CFRT | Impregnarea prin topire a fibrei continue, apoi formarea foii și laminarea | PET, PP, uneori PA | Uniformitatea temperaturii de topire pe lățimea matriței și udarea fibrei la viteza liniei țintă |
| Linie de producție pentru podele SPC | Extrudare folie PVC umplută, calandrare și laminare la stratul de uzură | PVC cu umplutură de carbonat de calciu | Rezistența la uzura șuruburilor și cilindrului, ieșire pe lățime a matriței, controlul ecartamentului după calandrare |
| Linie de gofrare și acoperire din piele PVC/PU | Plastificarea compusă și acoperirea pe hârtie sau material textil | Compus PVC, PU | Repetabilitate grosimea stratului de acoperire, stabilitatea temperaturii rolei, rata defectelor de suprafață |
| Linii de acoperire cu compozit metalic și bobine | Straturi adezive și de acoperire mai degrabă decât extrudarea în vrac | PE, PUR, adezivi film | Indiferent dacă placa de bază este cumpărată sau produsă în casă și cum este validată aderența |
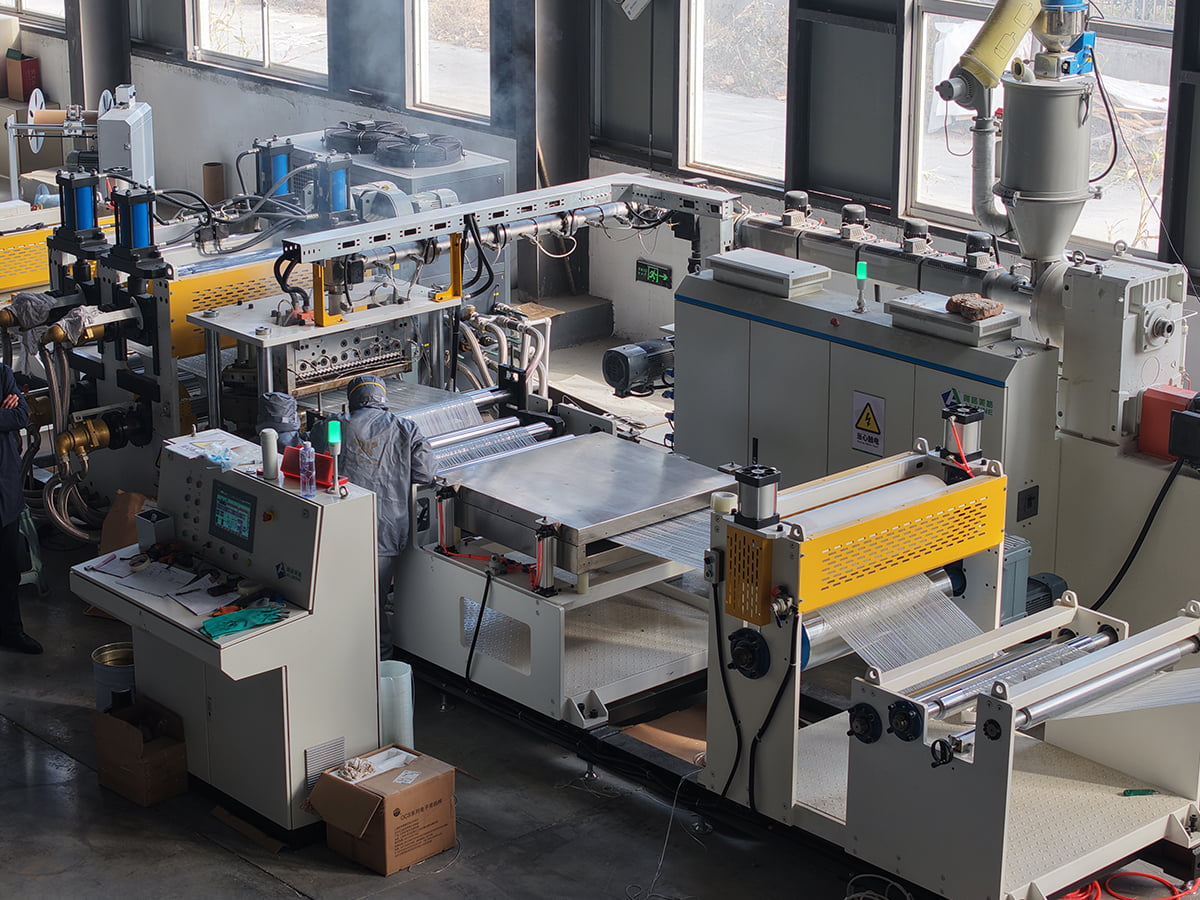
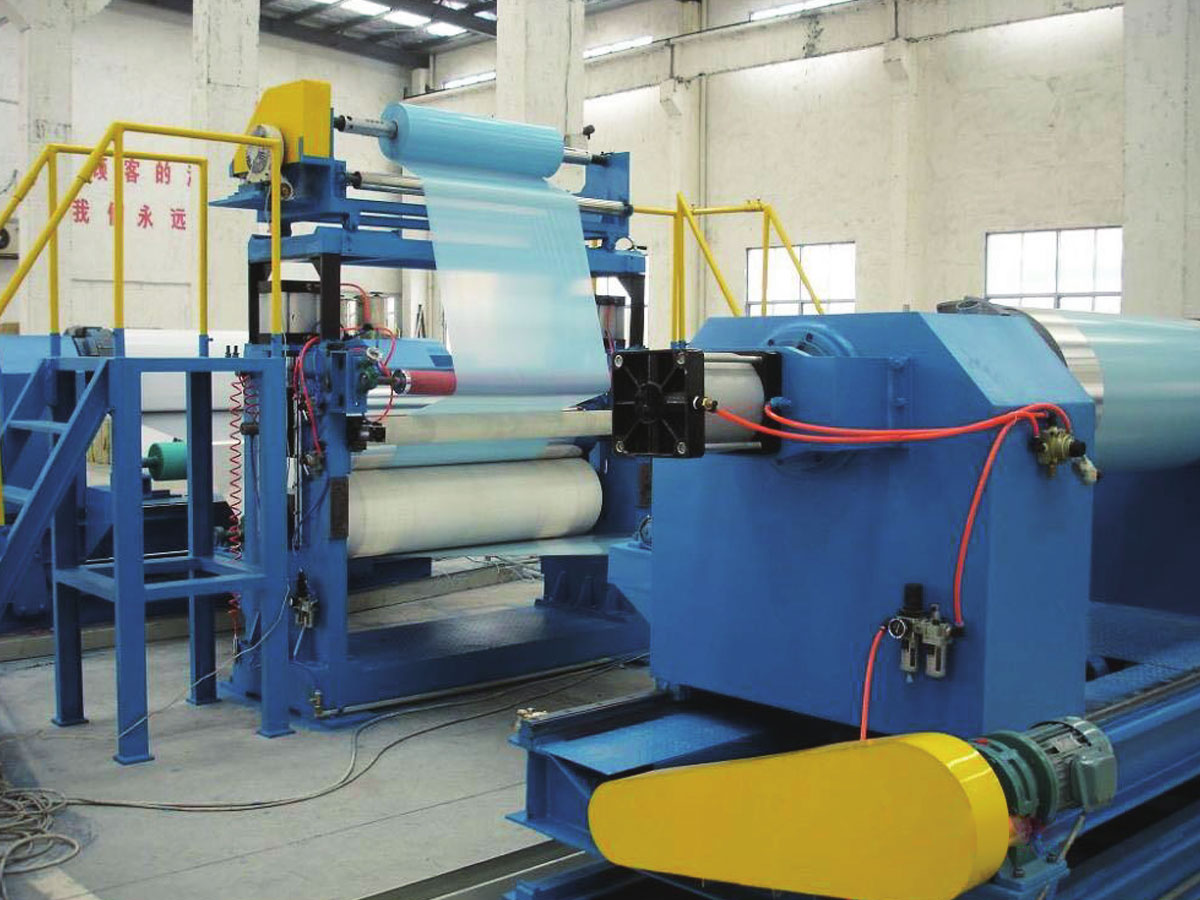
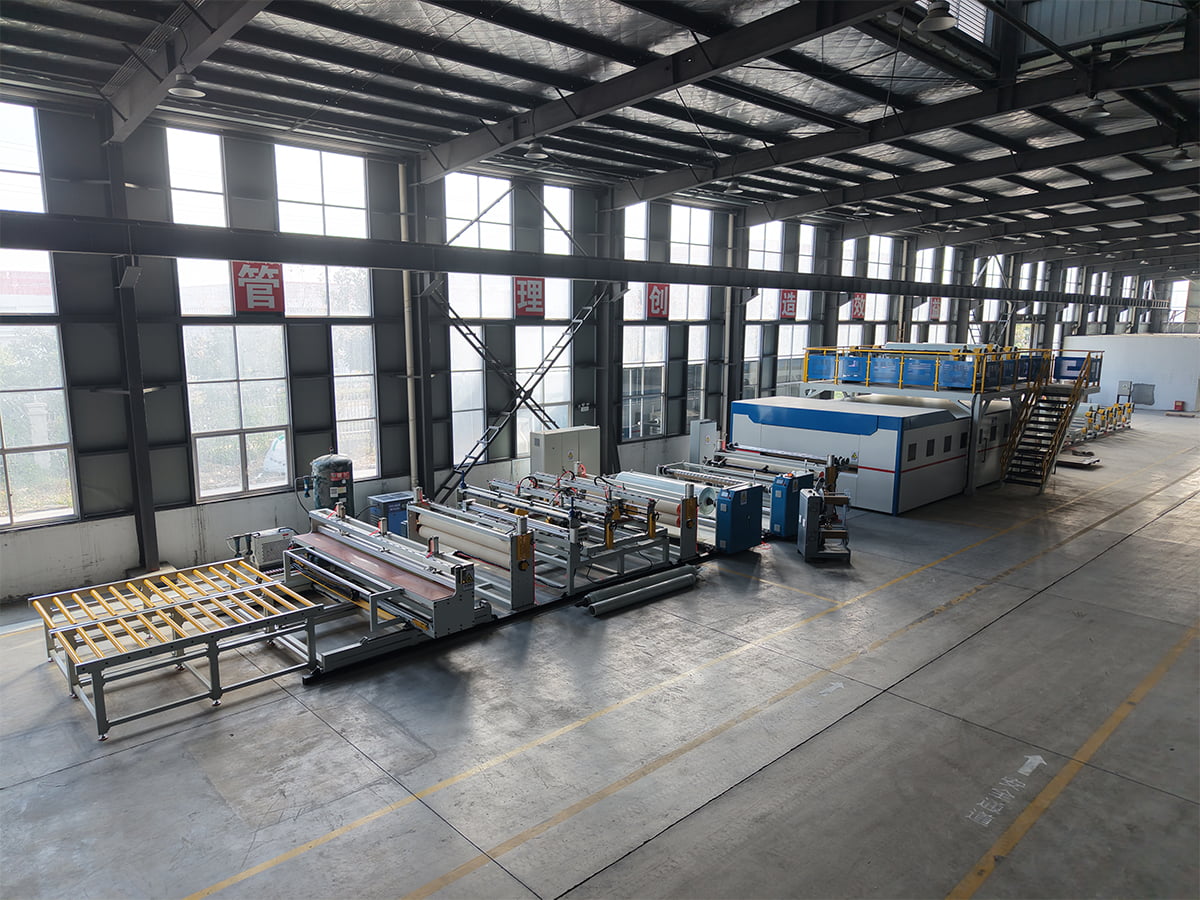 Linie de producție de materiale compozite PET/PP CFRT O linie compozită CFRT pentru PET/PP, relevantă atunci când sarcina de extrudare trebuie să umezească fibra continuă, mai degrabă decât să ruleze folie de pardoseală umplută. Vizualizare produs →
Potriviți extruderul la comportamentul materialului, nu numai la ieșire
Cotațiile sunt de obicei comparate pe kilograme pe oră. Acest număr este semnificativ doar atunci când este menționat pentru un anumit polimer, o anumită geometrie a șurubului și o anumită grosime a produsului. Un șurub care rulează confortabil PET poate muri de foame pe un compus PVC umplut, iar un șurub optimizat pentru compuși umpluți poate forfecare excesiv o topitură sensibilă la căldură.
Puncte care decid dacă extruderul funcționează
- Hrănire și uscare: PET-ul absoarbe umiditatea și trebuie uscat până la un punct de rouă controlat, altfel hidroliza apare ca pierdere de rezistență și bule. PP necesită mult mai puțină uscare, dar este mai sensibil la vârfurile de temperatură de topire.
- Geometria șurubului: raportul de compresie, secțiunile de barieră și elementele de amestecare urmăresc vâscozitatea topiturii și sarcina de umplutură. Cereți desenul șurubului, nu doar diametrul.
- Protecție la uzură: carbonatul de calciu, fibra de sticlă și materialele de umplutură minerale sunt abrazive. Butoaiele bimetalice și șuruburile întărite prelungesc durata de viață, iar diferența apare în consistența ecartamentului la doi sau trei ani.
- Stabilitatea presiunii: o pompă de topire între extruder și matriță îngustează variația grosimii și decuplează presiunea matriței de fluctuațiile vitezei șurubului. Pe o foaie subțire, de mare valoare, aceasta merită de obicei investiția.
- Design matriță: o matriță pentru umeraș cu buze reglabile individual se potrivește cu foile late, în timp ce o matriță cu fantă cu geometrie internă mai strânsă se potrivește acoperirilor subțiri. Lățimea matriței ar trebui să se potrivească cu lățimea finită plus alocația de tăiere.
Efectuați o încercare cu propria rășină și material de umplutură la grosimea țintă înainte de confirmarea comenzii. Performanța șuruburilor pe un material de referință al furnizorului vă spune mai puțin decât ați dori.
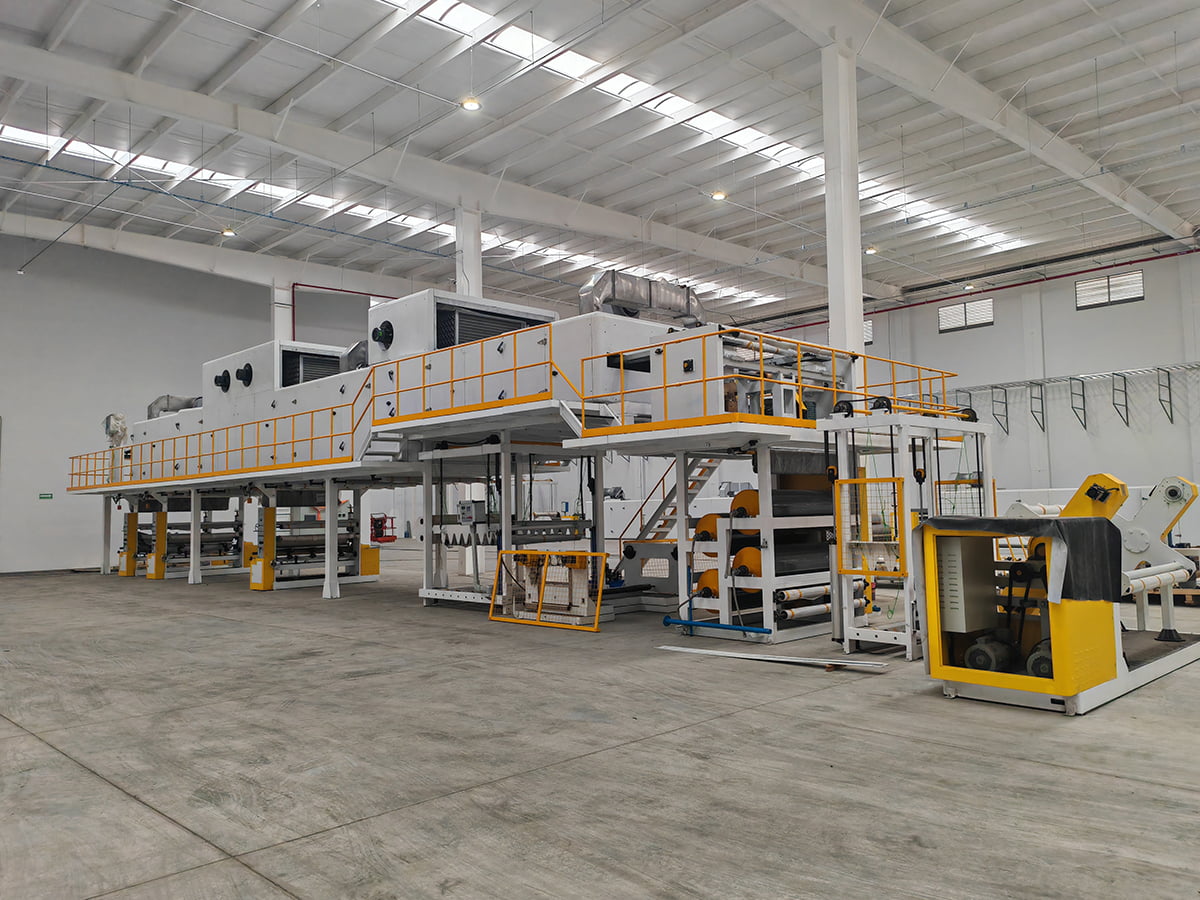
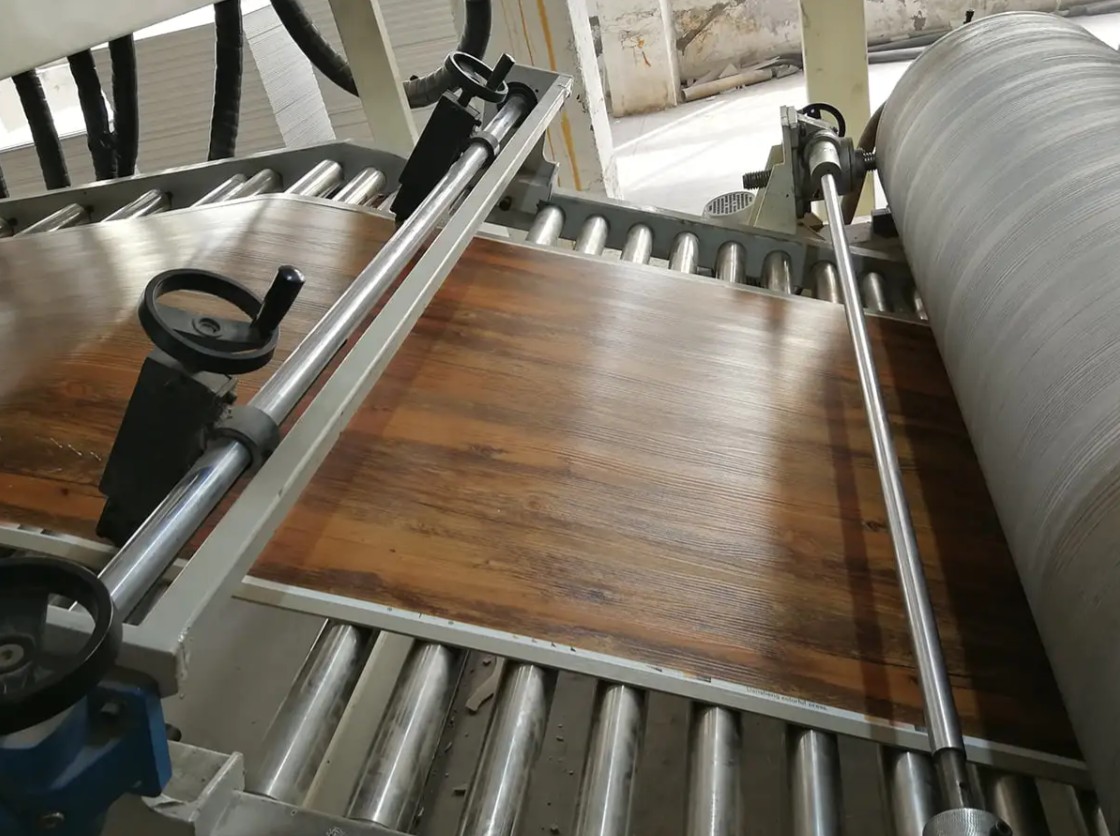
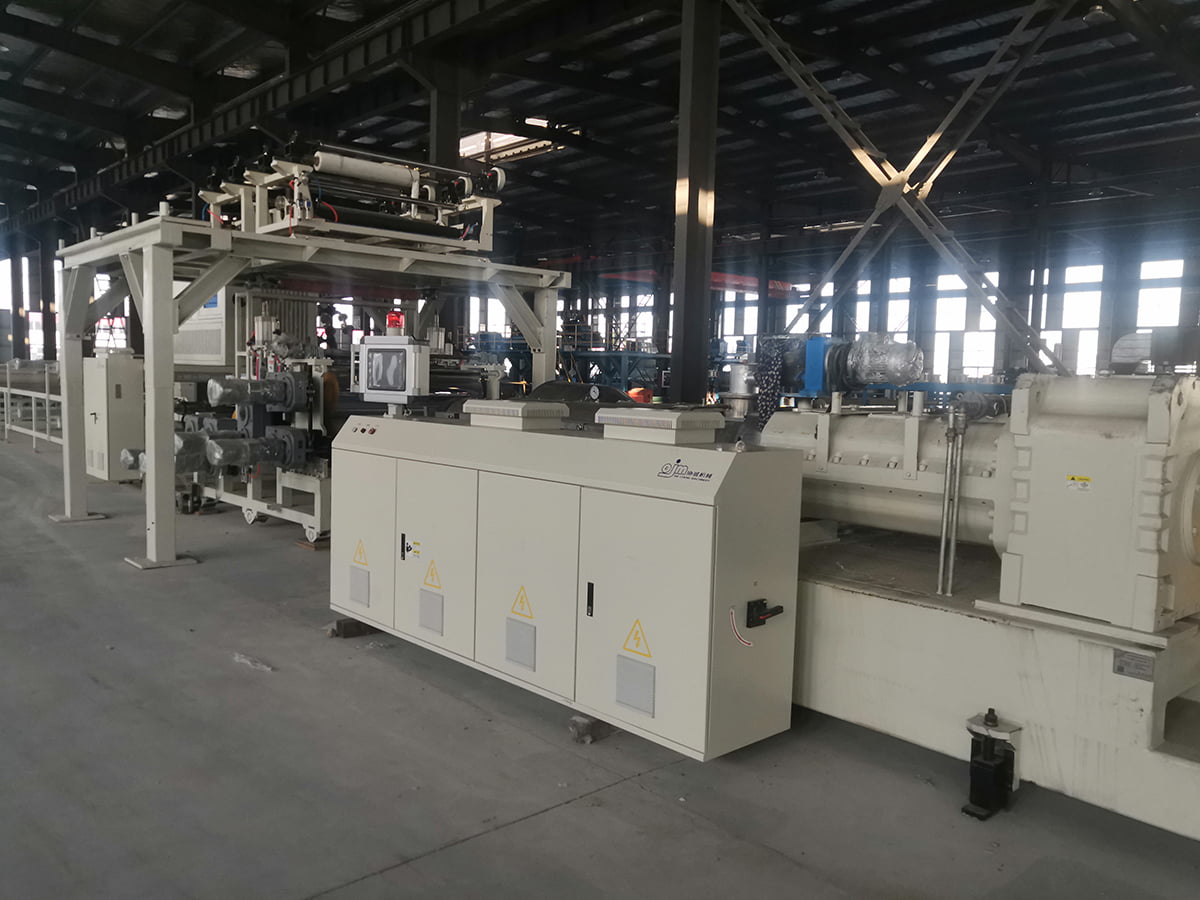 SPC Stone Plastic Flooring Linie de producție compozită Linie compozită de pardoseală SPC extrudarea miezului din PVC și carbonat de calciu, apoi filmul de laminare, stratul de uzură și gofrarea; controlul gabaritului său afectează utilizarea materialului. Vizualizare produs →
Toleranțe care decid costul materialului
Toleranța la grosime este locul în care calitatea extrudarii se transformă în bani. Luați o foaie de PVC umplută cu ecartamentul nominal de 1,0 mm și o densitate de aproximativ 1,4 grame pe centimetru cub: un metru pătrat de foaie bună cântărește aproximativ 1,4 kg. Dacă extruderul și stiva de role țin plus sau minus 2 procente, consumul mediu rămâne aproape de nominal. Dacă variația este de plus sau minus 5 procente și operatorii vizează jumătatea superioară a benzii pentru a evita punctele subțiri, greutatea medie crește cu aproximativ 3 procente. Pe 1.000.000 de metri pătrați de producție anuală, adică aproximativ 42 de tone de compus suplimentar, înainte de prețul rășinii, transportul și energia folosită pentru a o topi.
Variația de-a lungul lățimii contează la fel de mult ca și grosimea medie. O foaie care este pe ecartament în centru și subțire la ambele margini vă obligă să tăiați mai lat, iar materialul tăiat este un produs finit pe care nu îl puteți vinde. Domeniul de reglare a buzelor matriței, echilibrul debitului intern și coroana de rulare sunt cauzele obișnuite și sunt cel mai ieftin de corectat în stadiul de specificație.
Comportamentul de pornire implică și costuri. Un sistem de extrudare cu răspuns termic rapid și control stabil al presiunii ajunge la produsul vândut mai devreme după o schimbare, ceea ce reduce deșeurile pe tiraje scurte și face producția în loturi mici de clase speciale rezonabile din punct de vedere comercial.
Etapele din aval trebuie să fie dimensionate pentru extruder
Sistemul de extrudare stabilește ritmul, dar nu poate termina singur treaba. O stivă de role de răcire care elimină căldura prea încet vă obligă să încetiniți linia, ceea ce crește timpul de rezidență a topiturii și riscă degradarea. Nipsurile de laminare trebuie să fie sincronizate cu viteza de extragere, astfel încât tensiunea să rămână constantă de la matriță la bobinator, iar un indicator de grosime în linie este util doar dacă bucla de control poate regla efectiv viteza șuruburilor sau șuruburile matriței suficient de repede pentru a conta.
Pentru pardoseli, treptele de gofrare și stratul de uzură definesc calitatea suprafeței și rezistența la alunecare, astfel încât controlul temperaturii lor trebuie să fie la fel de strâns ca cel al extruderului. Pentru pielea PVC și PU, repetabilitatea grosimii stratului de acoperire și stabilitatea temperaturii rolului determină atât aspectul, cât și utilizarea materialului, motiv pentru care acești parametri aparțin testului de acceptare mai degrabă decât unei broșuri. Dacă cântăriți un proiect de pardoseală sau panou mai larg, vă ajută să înțelegeți ce presupune o linie de producție de panouri laminate din PVC înainte de a fixa capacitatea de extrudare.
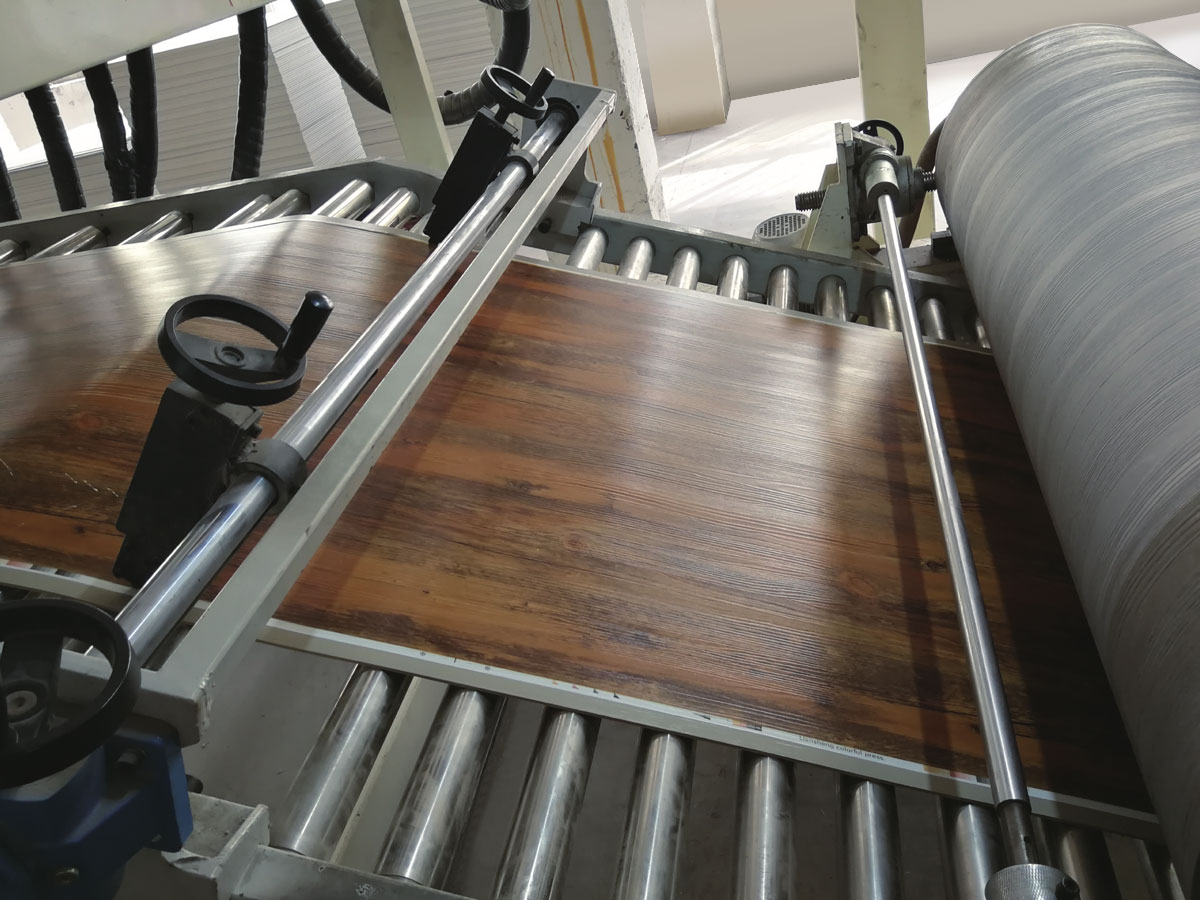
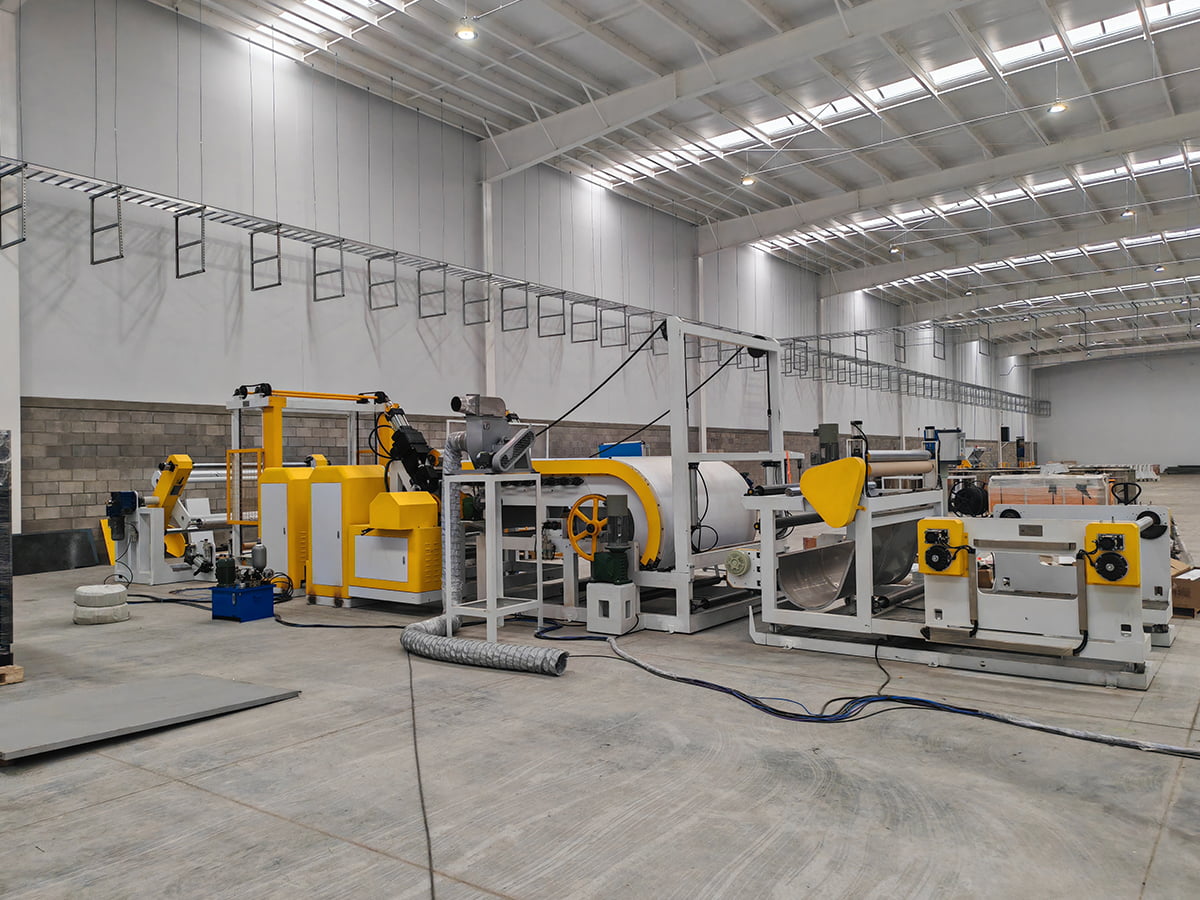 Linie de gofrare și acoperire compozită din piele PVC/PU Înainte de specificare, trebuie verificată o linie compozită din PVC/PU din piele, gofrare și acoperire relevantă atunci când repetabilitatea grosimii acoperirii și stabilitatea temperaturii ruloului. Vizualizare produs →
Lista de verificare pentru achiziții și acceptare
Utilizați următoarea secvență când specificați o nouă linie sau înlocuiți un extruder care nu mai ține ecartamentul.
- Indicați pachetul de polimer, umplutură și aditiv împreună cu datele de curgere a topiturii sau viscozitatea.
- Indicați grosimea finită și banda sa de toleranță, plus lățimea și alocația de tăiere.
- Indicați puterea necesară la acea grosime și viteza liniei necesară pentru a o atinge.
- Solicitați desene șuruburilor și cilindrului, raportul dintre lungime și diametru, raportul de compresie și protecția la uzură.
- Confirmați lățimea matriței, intervalul de reglare a buzelor și designul fluxului intern.
- Confirmați capacitatea de răcire și configurația ruloului la viteza maximă a liniei.
- Acordați o încercare cu propriul material și un plan de eșantionare: grosimea pe lățime, puterea de producție, energia pe kilogram, defecte de suprafață și rata de deșeuri de pornire.
- Acordați domeniul de aplicare al pieselor de schimb și termenii de livrare pentru șuruburi, butoaie, buzele matriței și capacele rolei.
- Acordați domeniul de aplicare al serviciului: asistență la distanță, punerea în funcțiune la fața locului, instruirea operatorului și termenii de garanție.
Linii personalizate, service și piese de schimb
O configurație standard acoperă rareori fiecare produs. Când un client are nevoie de o structură de straturi diferită, o lățime neobișnuită sau un aranjament dedicat de co-extrudare, o linie construită la comandă are mai mult sens decât compromiterea unui model de catalog. Jiangsu XieCheng Intelligent Equipment, cu sediul în Zona de Dezvoltare Economică Jinhu din Huai'an, Jiangsu, construiește atât linii de producție standard, cât și non-standard. Grupul căruia îi aparține a fost recunoscut ca un centru provincial de cercetare inginerească pentru panourile compozite din aluminiu rezistente la foc A2 și echipamentele lor de producție și ca o întreprindere de credit de calitate AA, ceea ce este un context util atunci când evaluați profunzimea ingineriei mai degrabă decât prețul numai.
După livrare, suportul contează mai mult decât o fișă de specificații. Asistența de la distanță, service la fața locului și furnizarea de piese de schimb mențin o linie în funcțiune atunci când un șurub se uzează sau o buză a matriței trebuie înlocuită, iar acești timpi de răspuns ar trebui să fie înscriși în contract. Poți ajungeți la echipa de ingineri prin intermediul paginii de contact cu datele dvs. despre material, grosimea țintă și rezultatul necesar.
Sistemele de extrudare recompensează deciziile timpurii. Alegeți șurubul, matrița, controlul presiunii și capacitatea de răcire în funcție de materialul pe care îl executați efectiv și de toleranța pe care o acceptă clienții dvs., apoi dimensionați laminarea, ștanțarea și înfășurarea pentru a se potrivi. Această secvență menține costul de capital legat de producția utilizabilă în loc de numerele broșurilor și face previzibile consumul de ecartament, deșeuri și materiale încă de la prima tură de producție.