
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

O linie de pardoseală SPC cu cinci straturi care rulează la cinci până la șase metri pe minut poate pierde o jumătate de schimb de producție la ceva la fel de mic ca o deviere de 0,1 mm grosime. Operatorul îl vede pe paletul finit, nu la matriță, iar până atunci extruderul a împins deja câteva sute de metri de scândura nespecifică. Același model apare pe liniile de bandă CFRT, liniile de acoperire a pielii din PVC și PU și liniile de laminare compozite metalice. Mașina este capabilă; procesul pur și simplu nu este corectat suficient de rapid.
Acesta este cazul real pentru automatizarea mașinilor de extrudare. Nu este vorba despre înlocuirea operatorilor și nu despre cumpărarea celui mai scump controler de pe piață. Este vorba despre închiderea buclelor care decid grosimea, aderența și calitatea suprafeței și închiderea lor suficient de repede încât să aibă loc o corecție înainte ca materialul să fie irosit. Totul de mai jos decurge din acea singură idee.
Ce acoperă de fapt automatizarea mașinilor de extrudare
Pe o linie compozită bazată pe extrudare, automatizarea este mai degrabă o stivă de bucle de control decât o caracteristică. O linie poate fi bine automatizată într-un singur loc și complet manuală la doi metri în aval, motiv pentru care două fabrici care rulează echipamente similare ajung să aibă randamente foarte diferite. Buclele care contează cel mai mult sunt:
- Alimentarea topiturii și dozarea: alimentare gravimetrică sau volumetrică cu rășină, umplutură și aditiv, ținute într-o bandă îngustă, astfel încât șurubul nu trebuie să compenseze niciodată un gât înfometat.
- Viteza șurubului și presiunea de topire: presiunea la intrarea matriței este numărul care dezvăluie ce se întâmplă în interiorul cilindrului și ar trebui să conducă viteza șurubului, nu invers.
- Temperatura butoiului și matriței: controlul zonei cu suficientă rezoluție pentru a menține stabilă vâscozitatea topiturii pe o perioadă lungă de timp, inclusiv la pornire și la modificările materialelor.
- Controlul ecartamentului: un indicator de grosime sau greutate de bază care se îndreaptă către reglarea buzei matriței, intervalul de rulare sau viteza liniei, astfel încât corectarea este automată și nu inițiată de operator.
- Sincronizarea vitezei și tensiunii: scoaterea, rolele de laminare, rolele de gofrare și bobinatoarele urmăresc o singură referință principală, astfel încât banda să nu fie nici întinsă, nici slăbită.
- Înfășurarea, tăierea și controlul marginilor: înfășurare cu tensiune constantă și tăiere automată a marginilor care mențin ruloul finit disponibil.
Aceste bucle se află la patru niveluri practice. Controlul manual se bazează pe un operator care citește instrumentele și rotește roțile de mână. Controlul rețetei în buclă deschisă stochează setările pentru fiecare produs, dar nu reacționează la derive. Controlul în buclă închisă cu un manometru sau senzor de presiune se corectează de la sine. Supravegherea pe linie completă adaugă înregistrarea datelor, alarme și trasabilitate, care este de obicei primul lucru pe care un audit al clienților cere să îl vadă.
Unde automatizarea plătește mai întâi
Bugetele de automatizare sunt limitate, astfel încât ordinea cheltuielilor contează mai mult decât totalul. În majoritatea fabricilor de compozit, controlul ecartamentului și controlul tensiunii își rambursează costul mai repede decât orice altceva, deoarece atacă deșeurile și downgrade-ul, care sunt vizibile în bilanț în fiecare zi. Timpul de schimbare și consumul de energie sunt de obicei pe locul doi.
| Bucla de control | Operare manuală | Funcționare în buclă închisă | Principalul efect financiar |
|---|---|---|---|
| Grosimea și greutatea de bază | Corectare după ce este observată deriva | Corecție continuă de la semnalul manometrului | Mai puține resturi, mai puține retrogradări, contoare mai vândubile |
| Presiunea de topire și viteza șurubului | Ajustări urmărind variațiile de presiune | Presiunea menținută ca variabilă controlată | Dimensiuni stabile, mai puține rebuturi la pornire |
| Tensiune web | Slăbire vizibilă sau întindere la viteze mai mari | Tensiune menținută de dansator sau feedback-ul celulei de sarcină | Mai puține riduri, aderență mai bună, mai puține pauze |
| Zonarea temperaturii | Citirile variază pe măsură ce condițiile ambientale se schimbă | Control PID pe fiecare zonă | Finisaj constant al suprafeței în schimburi |
| Schimbarea rețetei | Valori fixate manual, mai multe contoare de probă | Parametrii stocați rechemați într-un singur pas | Timp de nefuncționare mai scurt între clasele de produs |
O modalitate simplă de a mări cheltuielile este de a măsura rata de deșeuri și rata de downgrade pentru o lună, apoi estimați cât de mult din fiecare este cauzată de variația grosimii, tensiunii sau temperaturii. Automatizarea care elimină jumătate din această variație, de obicei, se returnează bine în termen de doi ani pe o linie care rulează două sau trei schimburi.
Potrivirea nivelului de automatizare cu produsul pe care îl fabricați
Diferite produse de extrudare și laminare pun prioritate pe diferite bucle. Un pachet de control care este ideal pentru un material poate fi supradimensionat sau pur și simplu îndreptat către o variabilă greșită pentru altul.
CFRT și linii compozite termoplastice
Pe liniile termoplastice armate cu fibre continue pe bază de PET sau PP, extruderul trebuie să plastifieze polimerul și să impregneze firul de fibre într-o singură trecere. Stabilitatea presiunii de topire și temperatura de impregnare decid dacă banda este complet umedă, în timp ce tensiunea roving decide dacă fibra rămâne acolo unde a fost plasată. Automatizarea aici se referă în principal la menținerea stabilă a trei variabile în același timp cu creșterea vitezei liniei și la înregistrarea lor, astfel încât unui client să i se arate fereastra de proces din spatele unui rulou livrat.
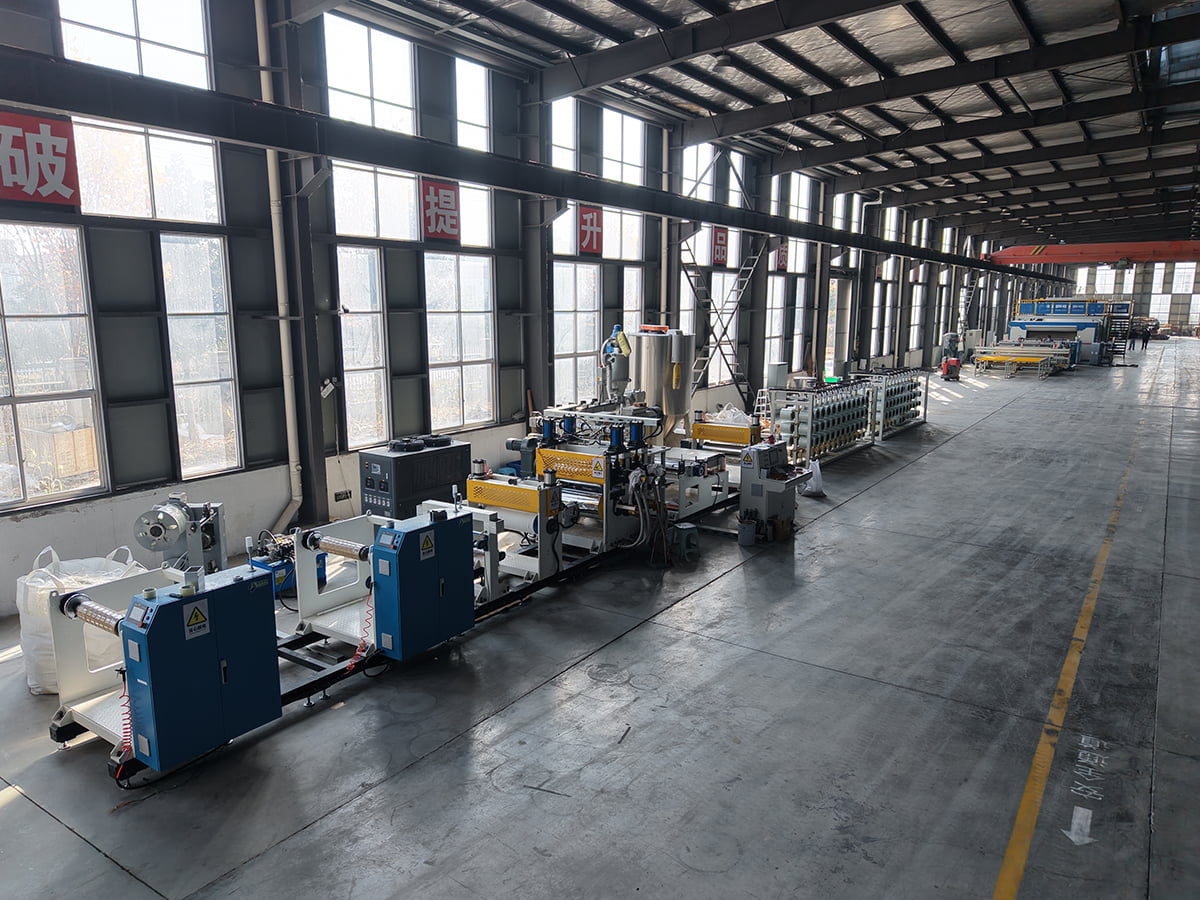 Linie de producție de materiale compozite PET/PP CFRT Revizuiți această linie de producție OEM PET/PP CFRT pentru termoplastic armat cu fibre continue, unde presiunea stabilă a topiturii, temperatura de impregnare și tensiunea roving susțin o ieșire constantă a benzii. Vizualizare produs →
Pardoseli SPC și linii laminate PVC
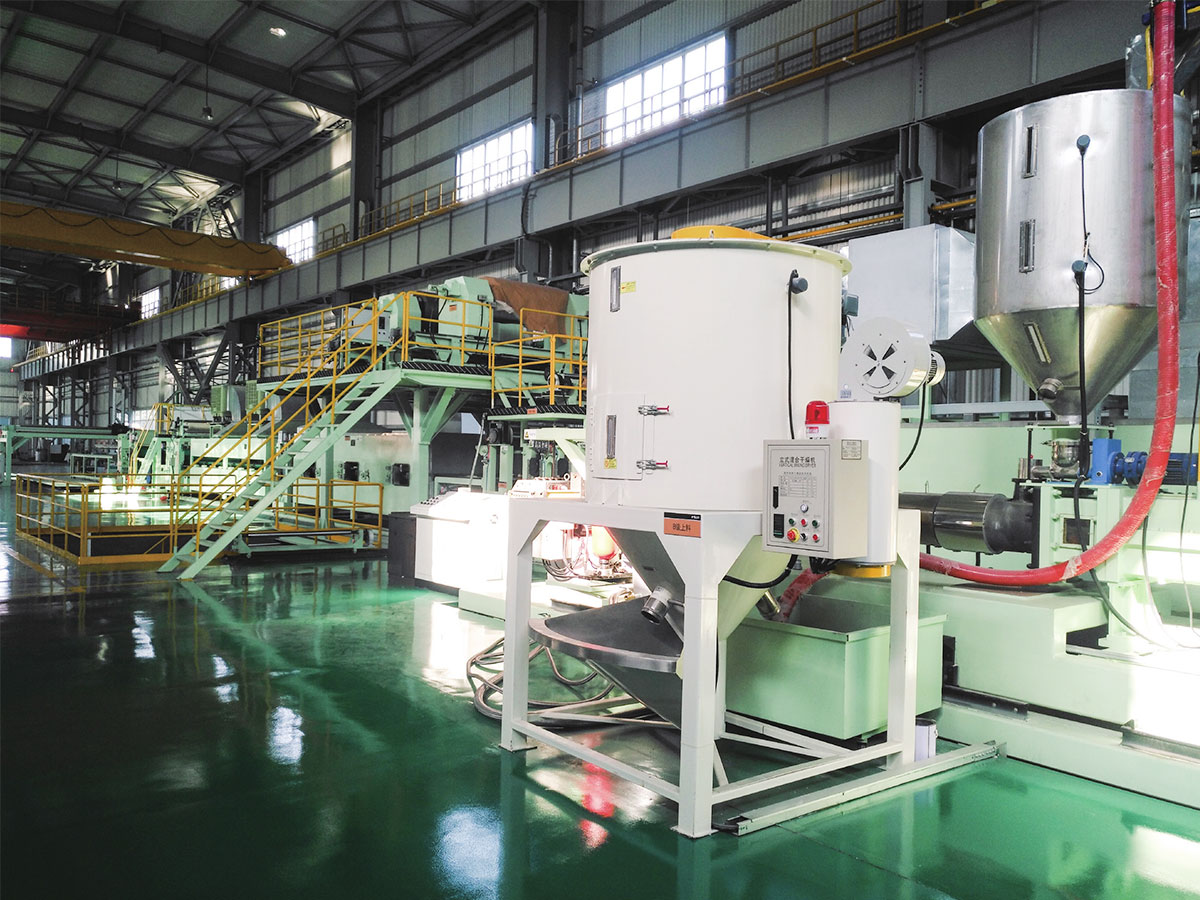
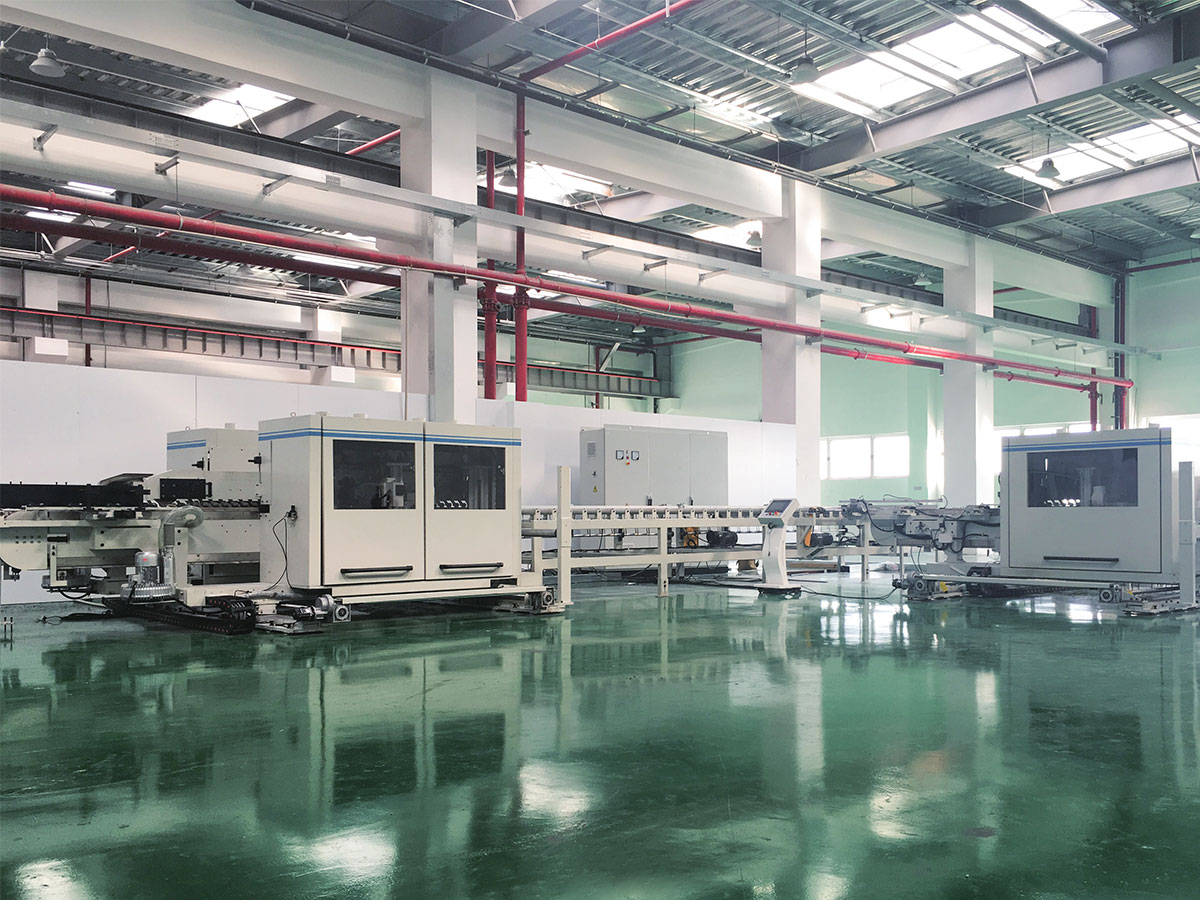
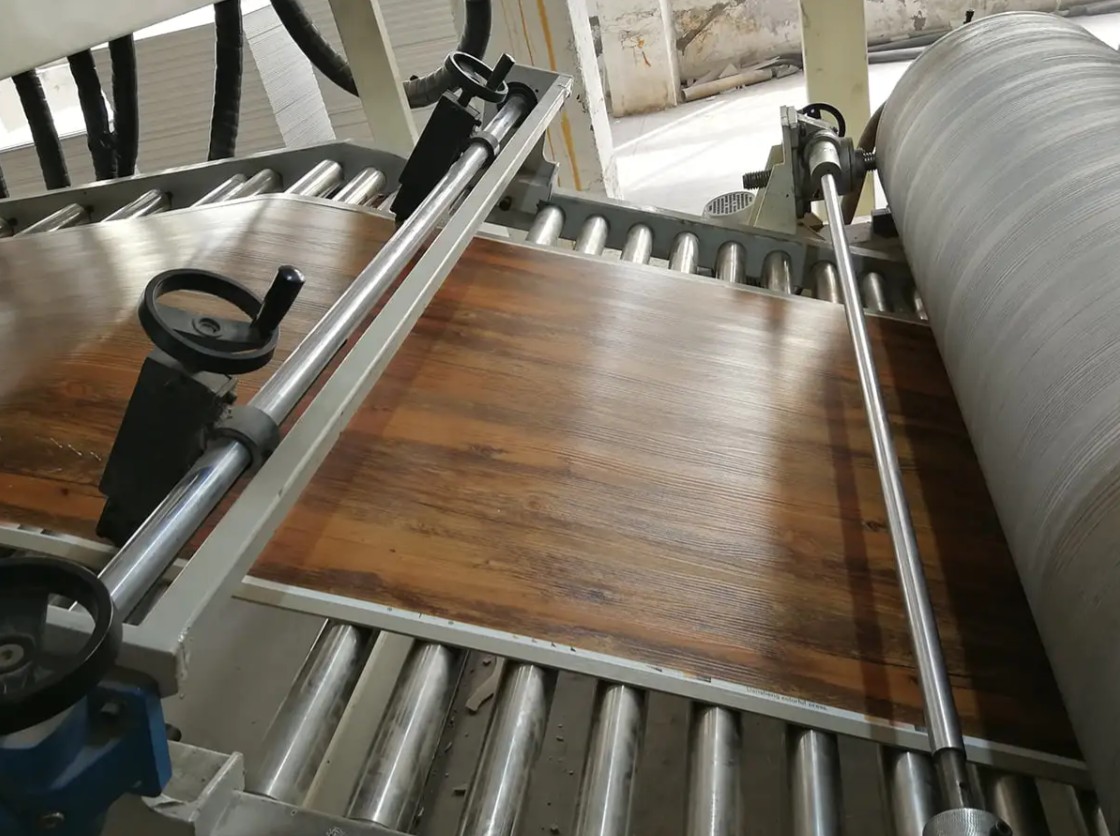
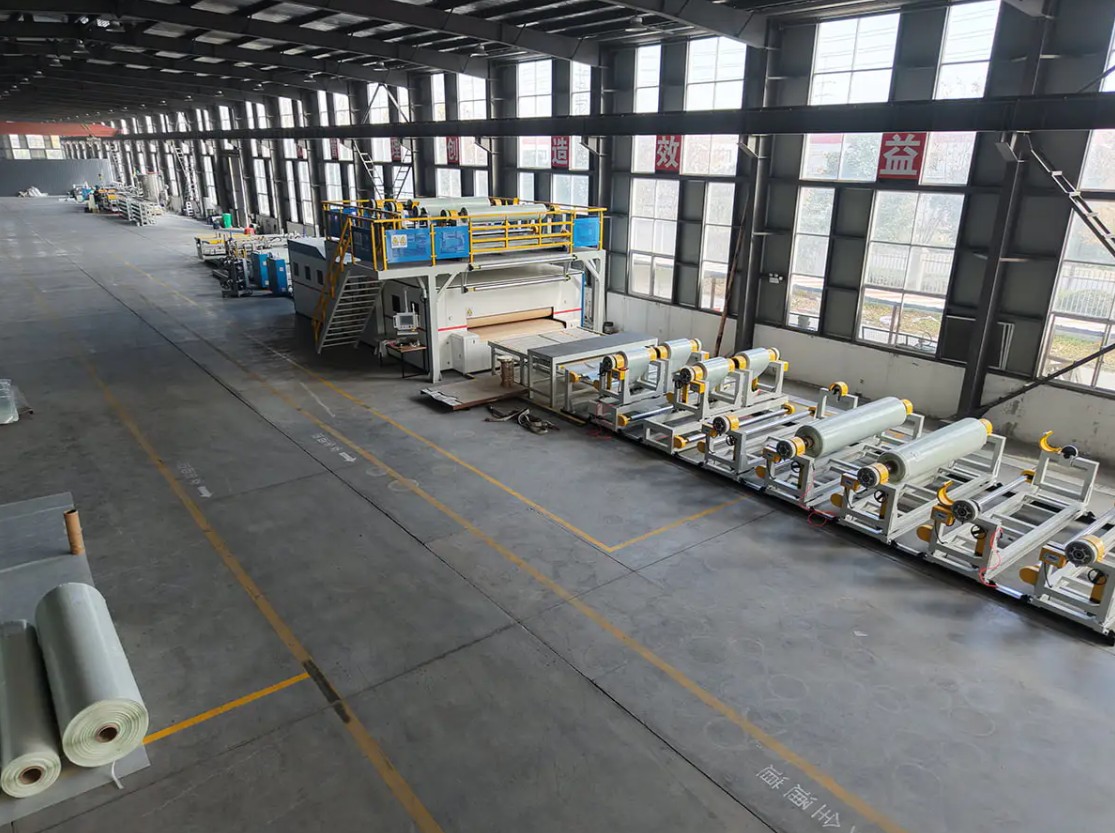
Producția de scânduri SPC combină un extruder cu un calandru și o secțiune de laminare. Controlul grosimii începe de la matriță, dar se termină la intervalul de rulare, iar cele două trebuie să fie reglate împreună. Variația densității, adâncimea de relief și temperatura de laminare sunt sursele obișnuite de plângeri din partea cumpărătorilor de pardoseli, astfel încât automatizarea utilă este tipul care menține intervalul de rulare și temperatura laminatorului sub control în buclă închisă în loc de un roată de mână. Cumpărătorii care planifică o nouă linie pot revizui secvența procesului de bază în această prezentare generală a unei linii de producție de panouri laminate din PVC înainte de a conveni asupra domeniului de control.
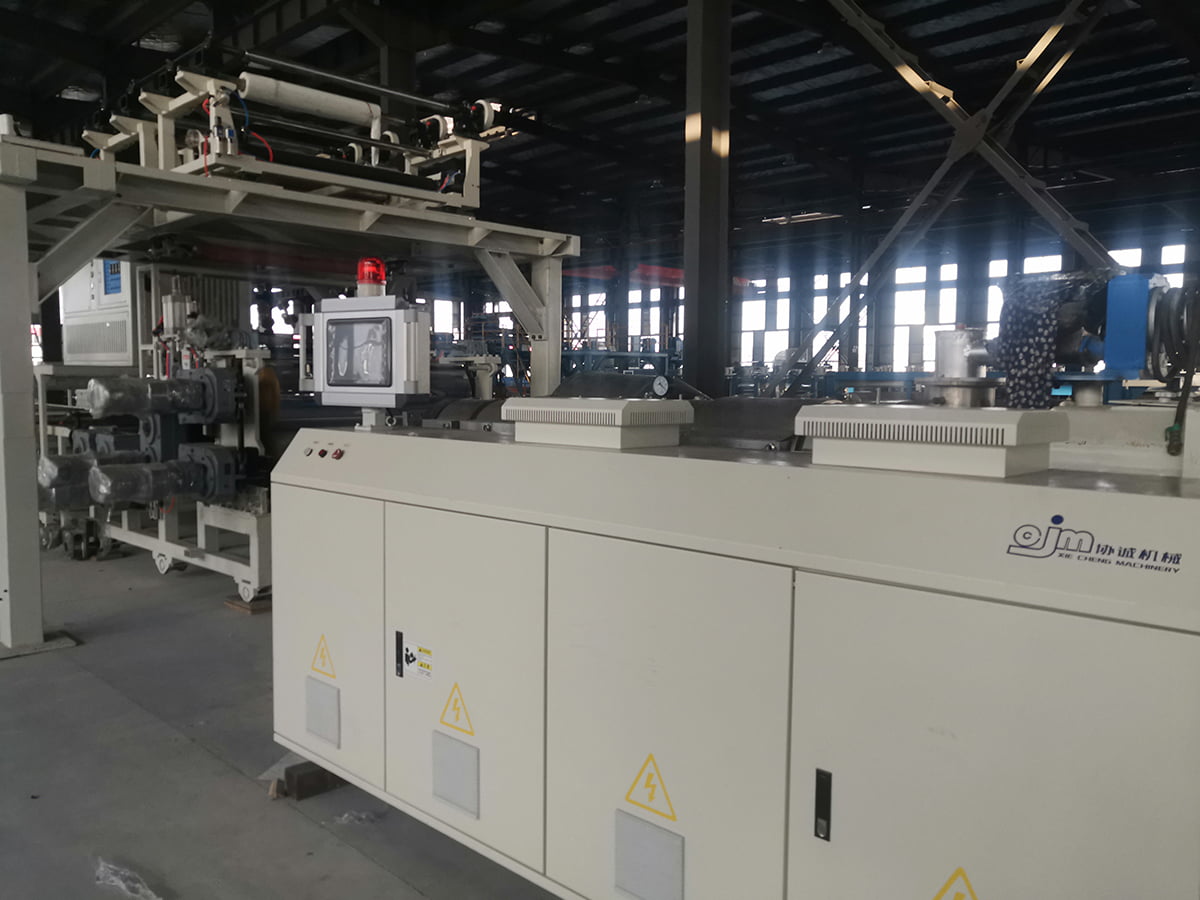 Linie de producție OEM PVC/WPC/SPC pentru podele Revizuiți această linie de podele OEM SPC pentru extrudare, calendarizare, laminare și gofrare integrate, cu precizie de ±0,1 mm grosimi de bază și control PLC/HMI. Vizualizare produs →
Linii de acoperire a pielii din PVC și PU
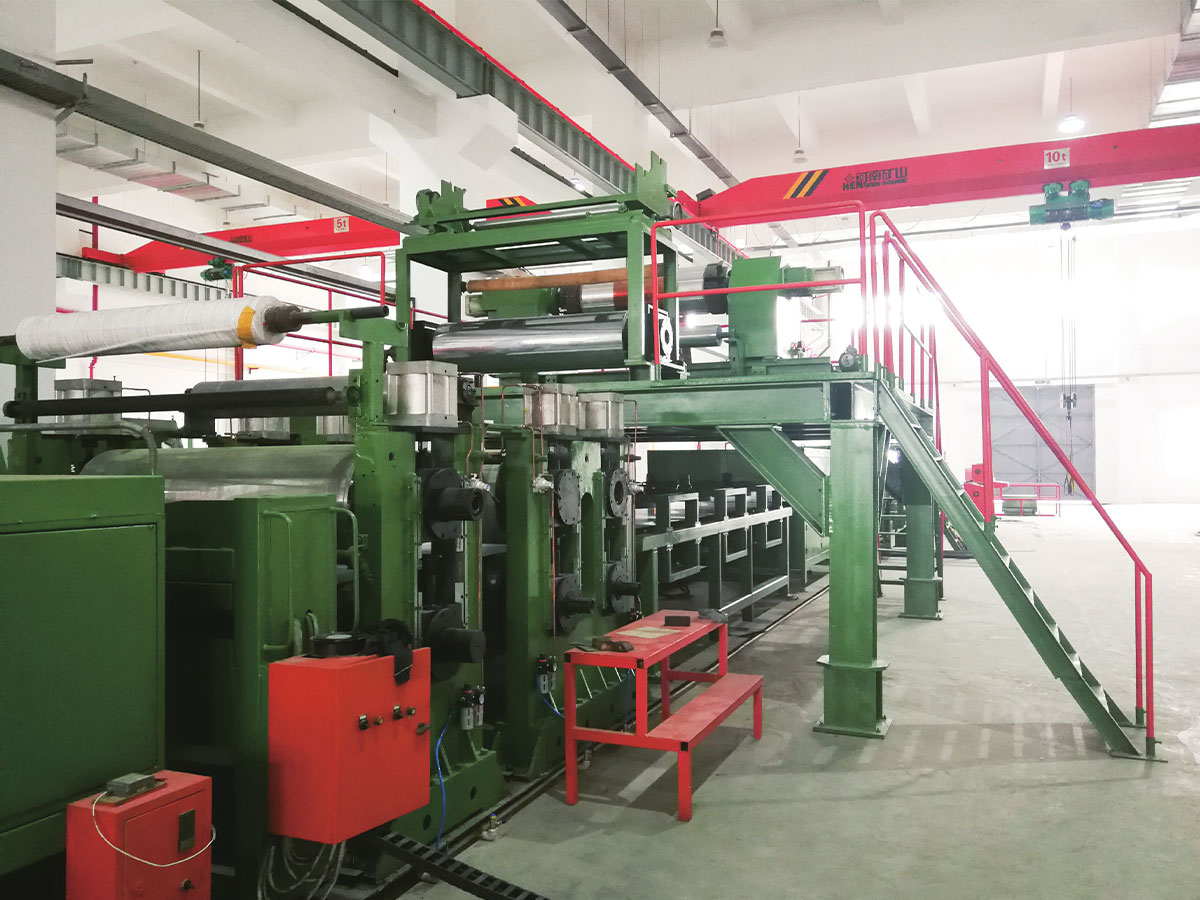
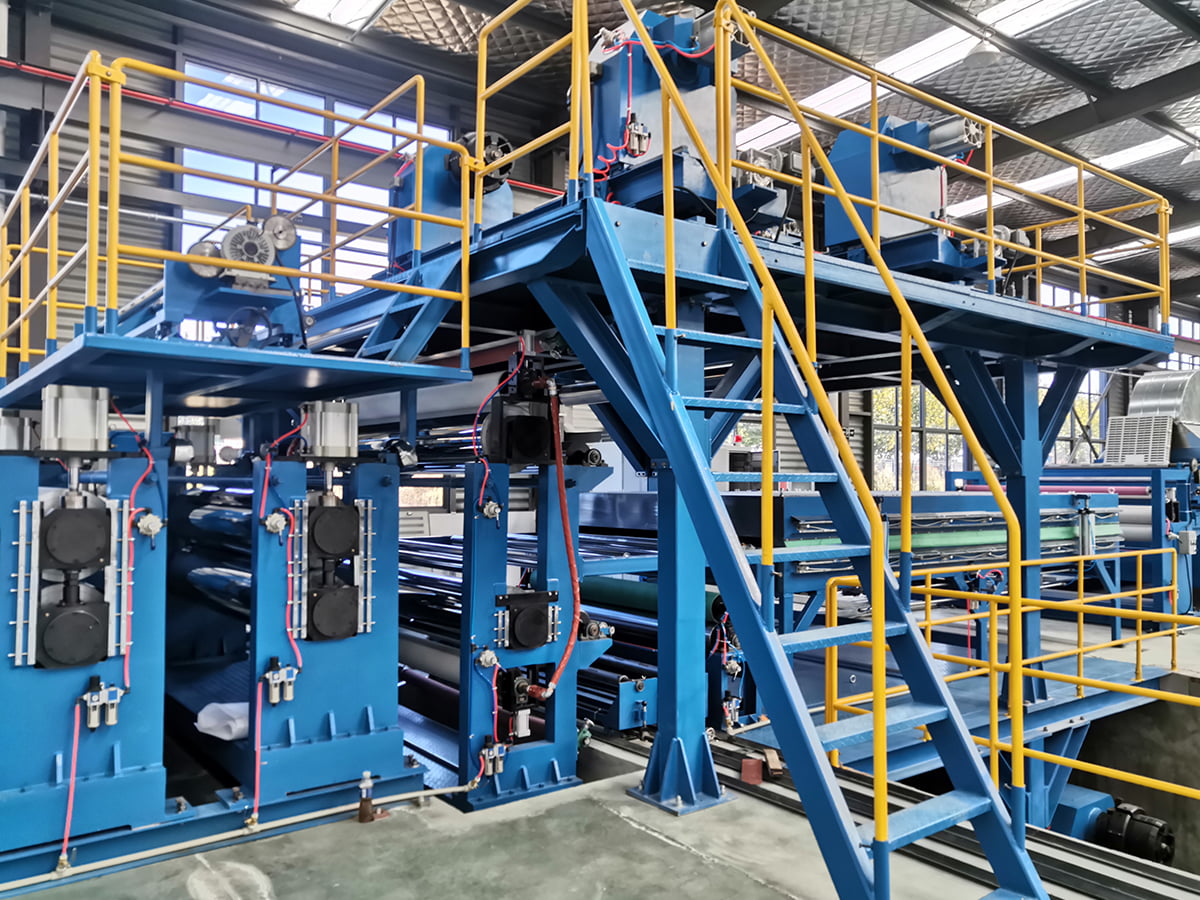
Liniile de acoperire și de gofrare trăiesc sau mor în funcție de greutatea acoperirii și de temperatura rolului. Un cap de acoperire care variază cu câteva grame pe metru pătrat produce diferențe vizibile de nuanță după gofrare și eliberează tensiunea hârtiei care derivă produce o eroare de registru. Greutatea acoperirii în buclă închisă, temperatura rolei de gofrare și controlul tensiunii pe mai multe zone sunt cele trei elemente asupra cărora merită să insistați.
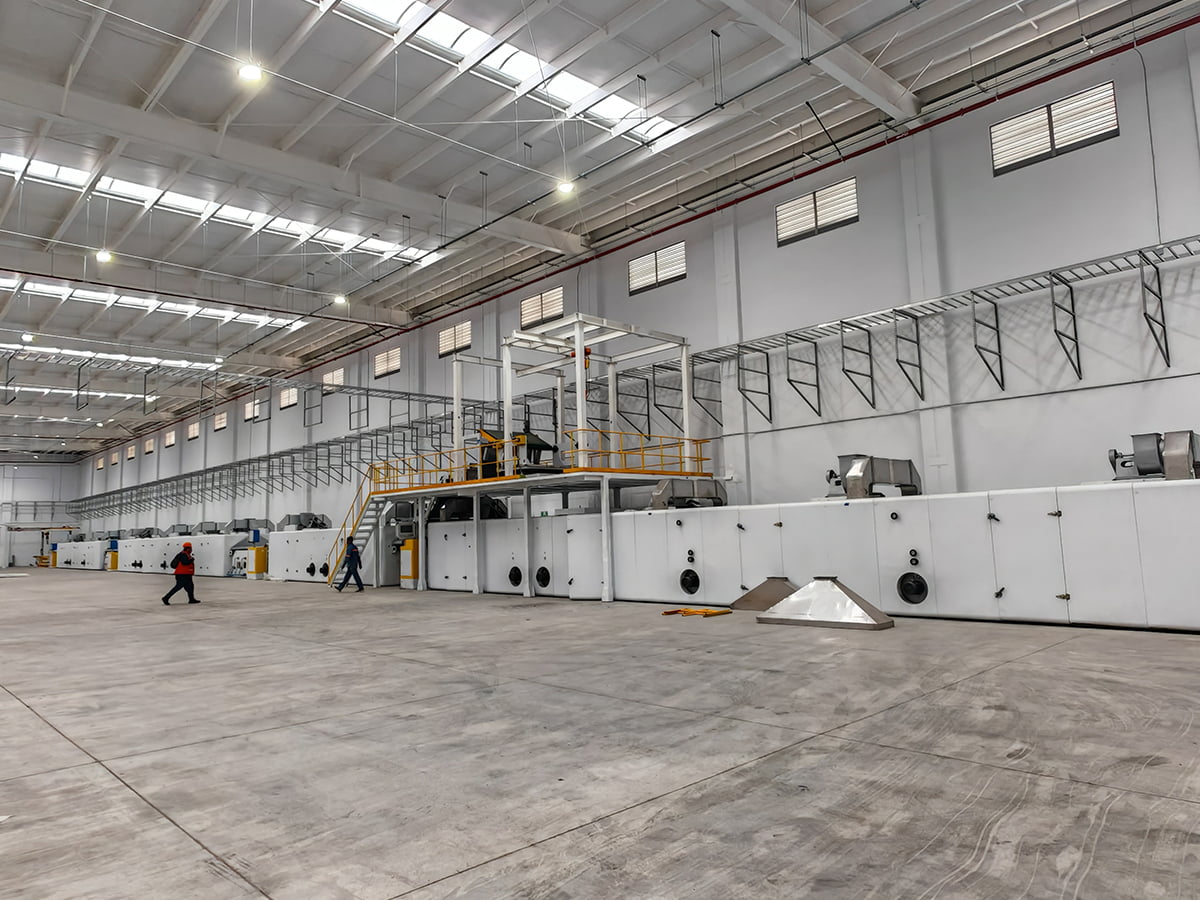 Linie OEM de gofrare și acoperire din piele PVC/PU Revizuiți această linie de acoperire și imprimare din piele OEM PVC/PU; greutatea stratului de acoperire, temperatura rolei de gofrare și controlul tensiunii pe mai multe zone sunt esențiale pentru o producție constantă. Vizualizare produs →
Panouri metalice compozite și linii de acoperire cu bobine
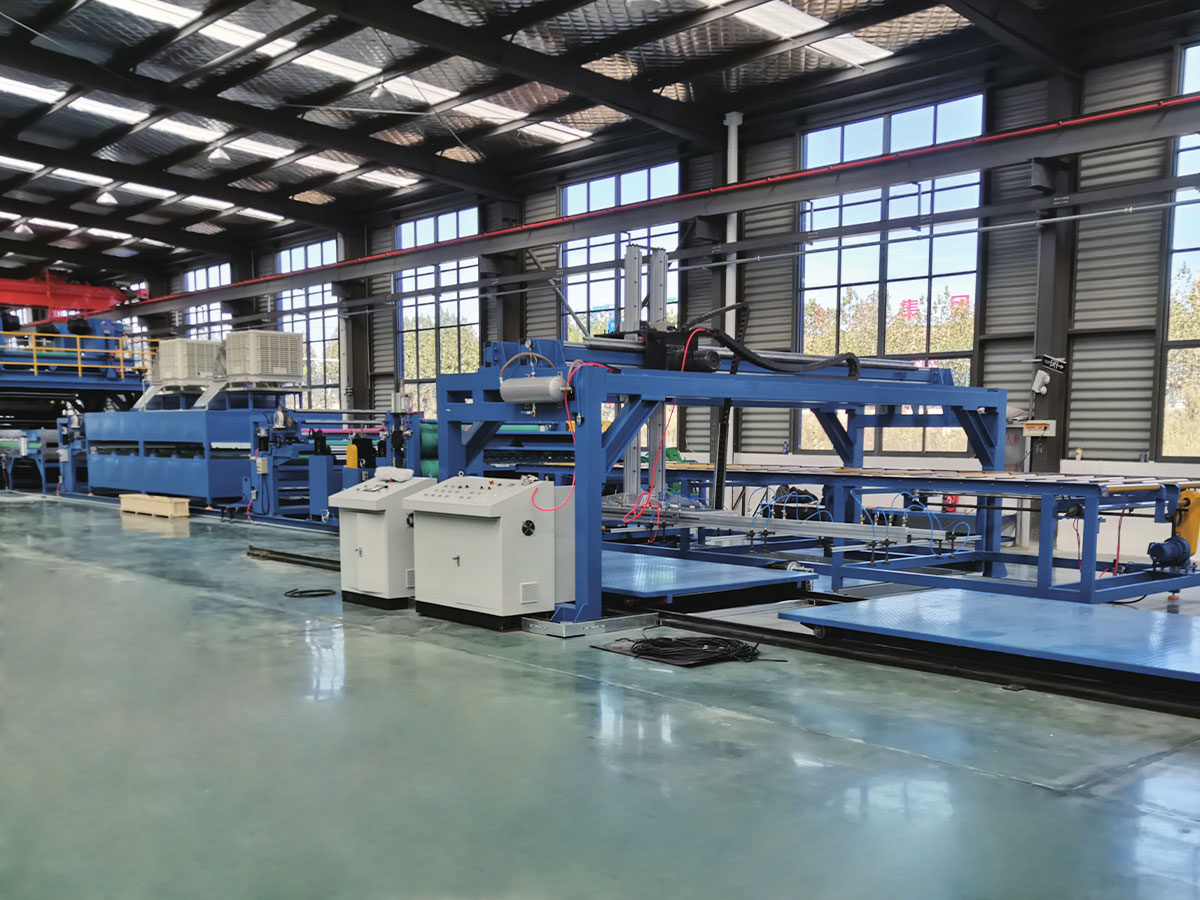
Aceste linii se laminează mai degrabă decât se extrudă, dar arhitectura de control este aceeași: temperatura rolului de laminare, tensiunea filmului adeziv, viteza liniei și sincronizarea decolării. Deoarece ieșirea este adesea un panou rezistent la foc, trasabilitatea contează la fel de mult ca și toleranța. O înregistrare înregistrată a temperaturii, vitezei și tensiunii pe bobină este adesea diferența dintre trecerea și eșecul unui audit al clientului.
Ce să scrieți într-un contract de cumpărare
Majoritatea litigiilor de automatizare provin dintr-o specificație care a numit o marcă de controler și nimic altceva. Aceste articole merită definite în scris înainte de plasarea unei comenzi:
- Variabile și senzori controlați: ce bucle sunt închise, cu ce tip de senzor, rază și precizie.
- Toleranțe de acceptare: grosimea, greutatea de acoperire sau banda de tensiune pe care trebuie să o țină linia în timpul unei rulări asistate, la o viteză și material stabilite.
- Material demonstrativ și durata: câți metri, în câte ore, cu ce secvență de pornire și schimbare.
- Gestionarea rețetelor: câte produse pot fi stocate, cine poate edita parametrii și dacă modificările sunt înregistrate.
- Ieșire de date: formatul înregistrărilor de producție și dacă acestea pot fi exportate pentru un audit al clienților.
- Deschiderea controlerului: dacă programul, ecranele HMI și lista de piese de schimb sunt predate și dacă este permisă integrarea terților.
- Acces la distanță și termeni de service, inclusiv timpii de răspuns și piesele de schimb furnizate împreună cu linia.
Greșeli de integrare care costă luni
- Automatizarea extruderului, dar lăsând manualul de ridicare, astfel încât bucla închisă luptă cu o secțiune necontrolată în aval.
- Dimensionarea gabaritului pentru intervalul de pornire în loc de intervalul de rulare, ceea ce limitează rezoluția exact atunci când este necesar.
- Ignorând starea mecanică: un șurub uzat sau un lanț de transmisie slăbit nu poate fi corectat cu un software mai bun.
- Alegerea unui controler echipa locală de întreținere nu poate repara sau acceptarea unui program blocat fără documentație.
- Punerea în funcțiune numai pentru o singură categorie de produs, apoi descoperirea că următoarea clasă are nevoie de un interval de control pe care senzorii nu îl pot acoperi.
Automatizarea nu se termină la dulapul de control
Indiferent de pachetul de control, o linie rămâne productivă doar dacă partea mecanică, piese de schimb și cunoștințele despre proces rămân disponibile, acolo unde alegerea furnizorului contează la fel de mult ca și hardware. JiangSu XieCheng Intelligent Equipment construiește linii compozite și de acoperire de la baza sa din Zona de Dezvoltare Economică Jinhu, Huai'an, Jiangsu. Gama sa include echipamente cu panouri compozite metalice A2 și B1 și linii de acoperire cu bobine metalice până la linii CFRT, pardoseli SPC și piele PVC/PU, plus echipamente non-standard pentru procese pe care mașinile standard nu le pot acoperi. Grupul din spatele acestuia operează un centru provincial de cercetare a tehnologiei ingineriei pentru panouri compozite din aluminiu ignifuge de calitate A2 și echipamentele lor de producție, iar linia sa de producție de panouri compozite din aluminiu A2 a fost recunoscută ca un prim set de echipamente majore la nivel provincial. Compania furnizează, de asemenea, bobine de miez ignifuge A2, bobine de aluminiu acoperite și filme adezive polimerice, ceea ce contează atunci când o nouă linie are nevoie de materii prime potrivite în loc de o căutare prin încercare și eroare.
După livrare, asistența este împărțită între diagnosticare la distanță, service la fața locului și furnizare de piese de schimb. Înainte de a fi specificată o linie, merită să trimiteți specificația produsului, viteza țintă și banda de toleranță necesară furnizorului de echipamente și să cereți un domeniu de control care să se potrivească cu acestea, deoarece acea conversație dezvăluie de obicei mai mult decât orice broșură. Puteți începe prin pagina noastră de contact.