
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Filmul suflat prin extrudare este metoda dominantă de producere a foliilor de plastic utilizate în ambalaje, agricultură și aplicații industriale. Procesul este favorizat deoarece creează un film tubular continuu cu rezistență echilibrată în direcția mașinii și în direcția transversală, etanșare bună și claritate optică. Dacă specificați o linie de film suflat sau planificați operațiuni de conversie în aval, înțelegerea mecanicii de bază, configurațiile echipamentelor și comportamentul materialului vă va ajuta să evitați nepotrivirile costisitoare. Acest articol explică cum funcționează extrudarea filmului suflat, ce variabile contează și modul în care laminarea în aval poate extinde performanța filmului.
Cum funcționează filmul suflat prin extrudare
Extrudarea filmului suflat începe cu pelete de polimer introduse într-un buncăr. Un șurub rotativ din interiorul unui butoi încălzit topește, amestecă și transportă polimerul. Topitura trece printr-un filtru pentru a elimina contaminanții, apoi intră într-o matriță inelară (circulară). Pe măsură ce topitura iese din matriță, formează un tub cu pereți groși. Aerul este introdus prin centrul matriței, umflând tubul într-o bulă. Bula este răcită de un inel de aer în timp ce este trasă în sus. În partea de sus, rolele care se prăbușesc aplatizează bula într-un film plat, care este apoi înfășurat în rulouri.
- Alimentare și topire: Peleții intră în extruder; căldura și forfecarea le transformă într-o topitură omogenă.
- Filtrare: Un pachet de ecran sau un filtru continuu îndepărtează gelurile și particulele străine.
- Extrudarea matriței: topitura curge printr-un dorn spiralat sau o matriță similară pentru a forma un tub uniform.
- Umflarea cu bule: Presiunea internă a aerului extinde tubul; inelul de aer exterior îl răcește.
- Prăbușire și înfășurare: rolele de ghidare prăbușesc bula; filmul este tăiat dacă este necesar și înfășurat.
Raportul de explozie (BUR), raportul dintre diametrul bulei finale și diametrul matriței, variază de obicei între 1,5 și 4,0. Înălțimea liniei de îngheț, unde filmul se solidifică, influențează cristalinitatea și proprietățile optice. Aceste două variabile sunt ajustate pentru a echilibra puterea, ceața și puterea.
Configurații comune ale filmului suflat
Liniile cu un singur strat rămân rentabile pentru filme simple, dar coextrudarea multistrat a devenit standard pentru aplicațiile solicitante. Tabelul de mai jos rezumă configurațiile tipice.
| Configurare | Structura tipică a stratului | Beneficii primare |
|---|---|---|
| Monostrat | Un extruder | Cel mai mic cost, operare simplă, potrivit pentru pungi și căptușeli de uz general |
| ABA (cu trei straturi) | Două extrudere, una comună | Rezistență și barieră îmbunătățite cu costuri de material mai mici; straturile exterioare pot fi rășină virgină |
| Cinci straturi | Trei până la cinci extrudere | Controlul precis al barierei, etanșării și straturilor de duritate; folosit pentru ambalarea alimentelor și filmele medicale |
| Mini film suflat | Compact monostrat sau multistrat | Producție în laborator și în loturi mici; schimbare rapidă pentru testele materiale |
Alegerea unei configurații depinde de bariera necesară, rigiditate, comportamentul de etanșare și buget. Mai multe straturi adaugă flexibilitate, dar și complexitate în proiectarea matrițelor, controlul inelului de aer și întreținere.
Materiale utilizate în extrudarea filmului suflat
Selectarea rășinii determină performanța filmului mai mult decât orice alt factor individual. Notele comune includ:
- LDPE: rezistență bună la topire, prelucrare ușoară, claritate moderată.
- LLDPE: duritate mai mare și rezistență la perforare; adesea amestecat cu LDPE.
- HDPE: rigiditate ridicată și barieră la umezeală; folosit pentru folii subțiri și pungi.
- mLLDPE: rezistență superioară și etanșare la grosime mai mică.
- EVA: flexibilitate și etanșare îmbunătățite la temperaturi scăzute.
- Ionomeri și copolimeri speciali: rezistență excelentă la uleiuri și grăsimi pentru ambalarea alimentelor.
Aditivi precum agenți de alunecare, antiblocare și antioxidanți sunt adesea adăugați în rășină pentru a controla frecarea, blocarea și degradarea. Pentru filmele multistrat, fiecare strat poate folosi o rășină diferită pentru a atinge echilibrul proprietăților țintă.
Variabile critice de proces care afectează calitatea filmului
Operatorii ajustează mai multe variabile pentru a menține calitatea constantă a filmului. Micile abateri pot cauza variații de grosime, geluri sau riduri.
- Raportul de explozie (BUR): BUR mai mare crește rezistența transversală, dar poate reduce stabilitatea bulelor.
- Înălțimea liniei de îngheț (FLH): FLH inferior îmbunătățește claritatea, dar poate reduce rezistența la rupere.
- Viteza de răcire: Răcirea mai rapidă reduce cristalinitatea, îmbunătățind duritatea și transparența.
- Viteza de decolare: Echilibrează ieșirea cu grosimea dorită; prea mare poate provoca rezonanță de tragere.
- Decalajul matriței și temperatura: afectează presiunea topiturii și uniformitatea filmului.
- Răcire internă cu bule (IBC): Mărește producția și stabilizează bula pentru liniile de mare viteză.
Monitorizarea grosimii cu un scaner și reglarea geometriei inelului de aer sunt practici standard pe liniile moderne. Fără control în buclă închisă, variația grosimii poate depăși plus sau minus zece procente, irosind rășina și provocând probleme de conversie în aval.
Aplicații ale filmului suflat
Filmul suflat este utilizat în multe industrii, deoarece poate fi adaptat pentru diferite cerințe de grosime, claritate și rezistență.
- Ambalare: pungi de transport, căptușeală, folie alimentară, folii laminare.
- Agricultura: folii de sere, saci de siloz, folii de mulci.
- Medical: pelicule bariera sterile, pungi IV.
- Construcție: bariere de vapori, incinte temporare.
- Industrial: folii de protecție a suprafețelor, folie extensibilă.
Multe dintre aceste aplicații necesită pași suplimentari de conversie. Imprimarea, tăierea și laminarea transformă un film suflat de bază într-o structură de ambalare de înaltă performanță.
De la film suflat la laminare și acoperire
Filmul suflat servește adesea ca substrat sau strat de etanșare într-o structură multistrat. Pentru a adăuga proprietăți de barieră, calitate a imprimării sau rezistență mecanică, convertoarele laminează filmul cu alte materiale. Se folosesc adezivi pe bază de solvenți, fără solvenți și pe bază de apă, dar laminarea PUR (reactivă cu poliuretan) a câștigat atenția pentru performanța sa și impactul redus asupra mediului.
Dacă operațiunea dumneavoastră trece de la producția de film la ambalaj flexibil, este posibil să aveți nevoie de o linie de laminare PUR și film. Aceste linii combină derularea, aplicarea adezivului, uscarea sau întărirea și rebobinarea într-un singur proces continuu.
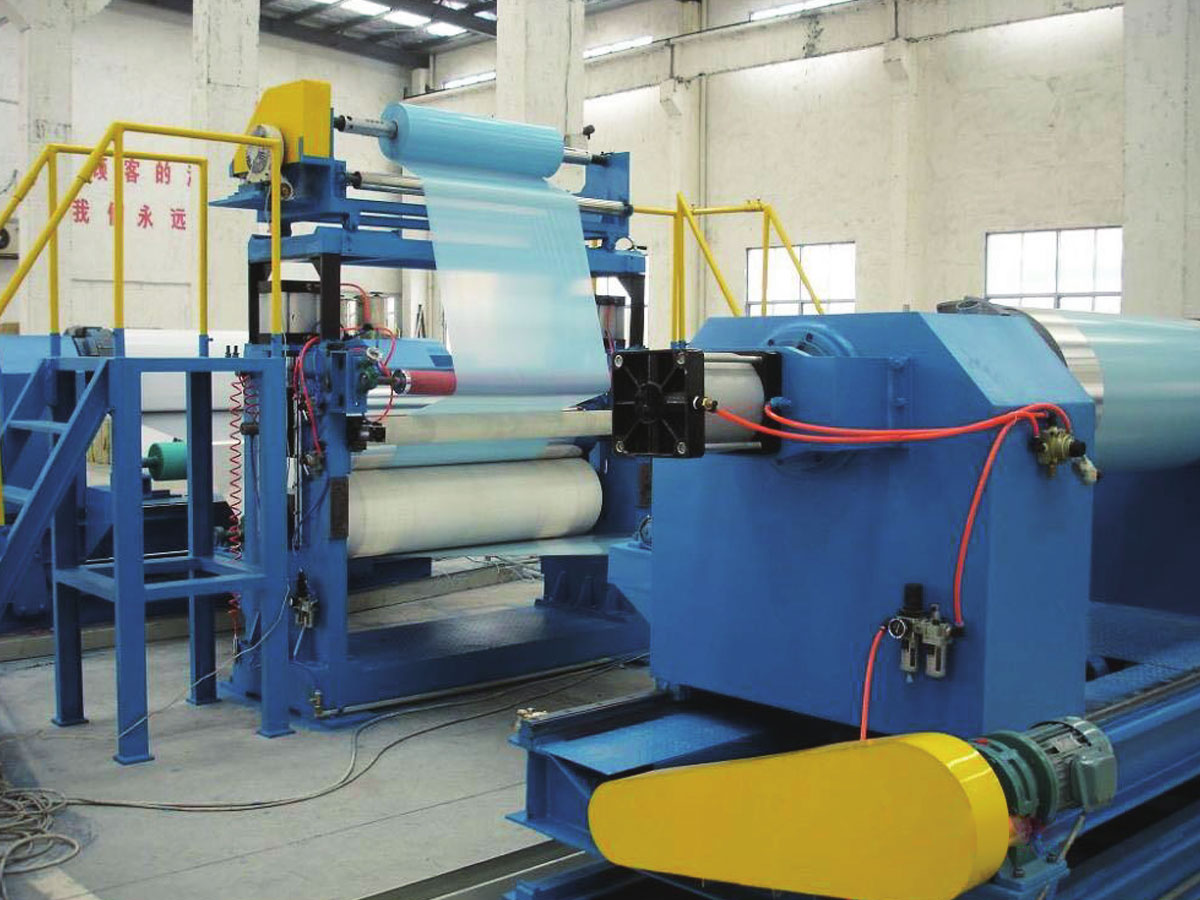
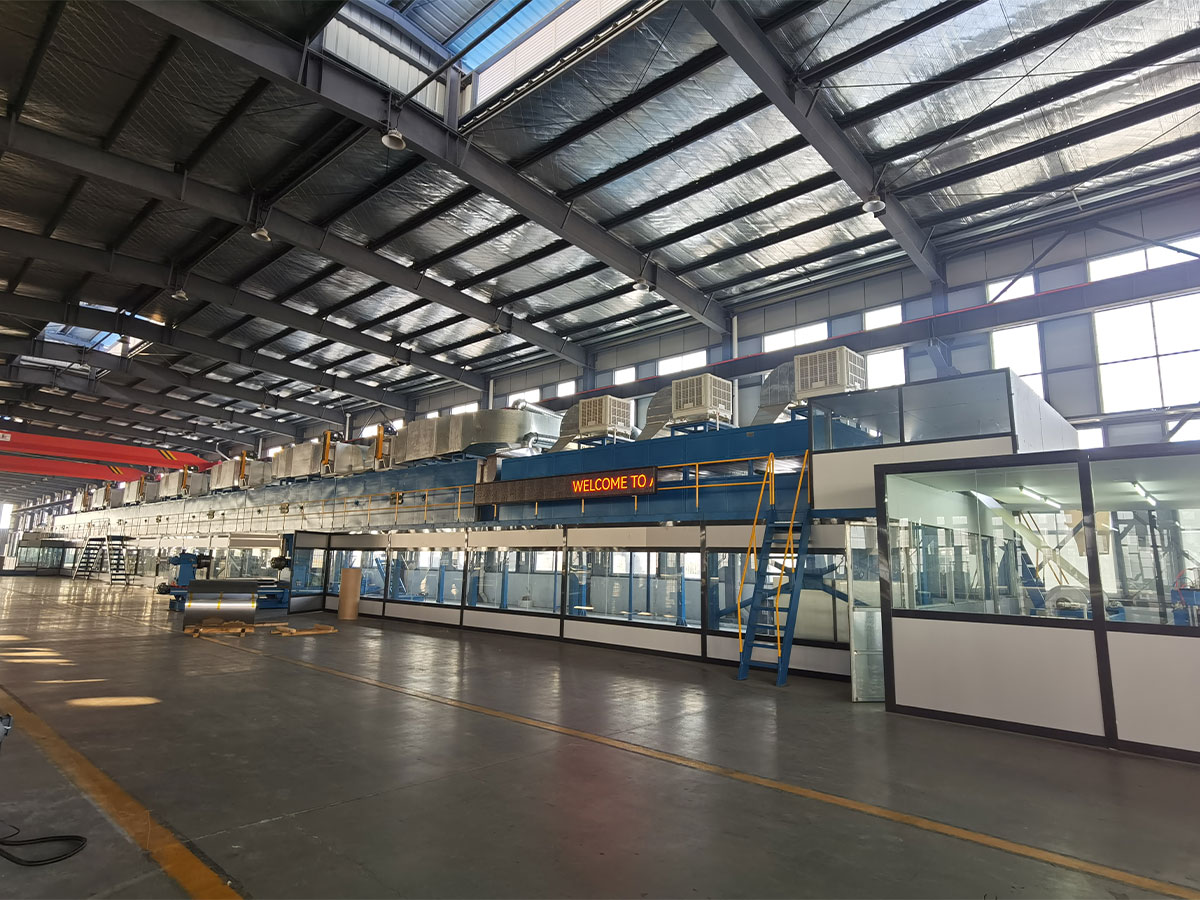
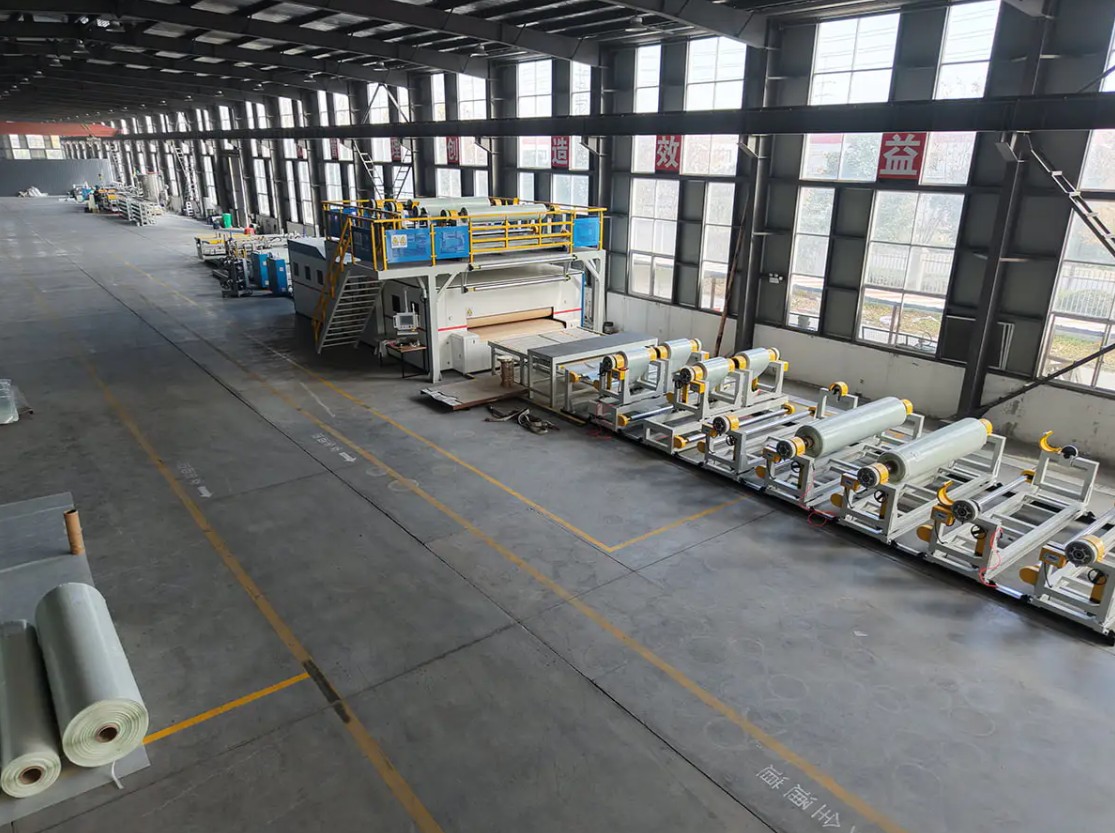
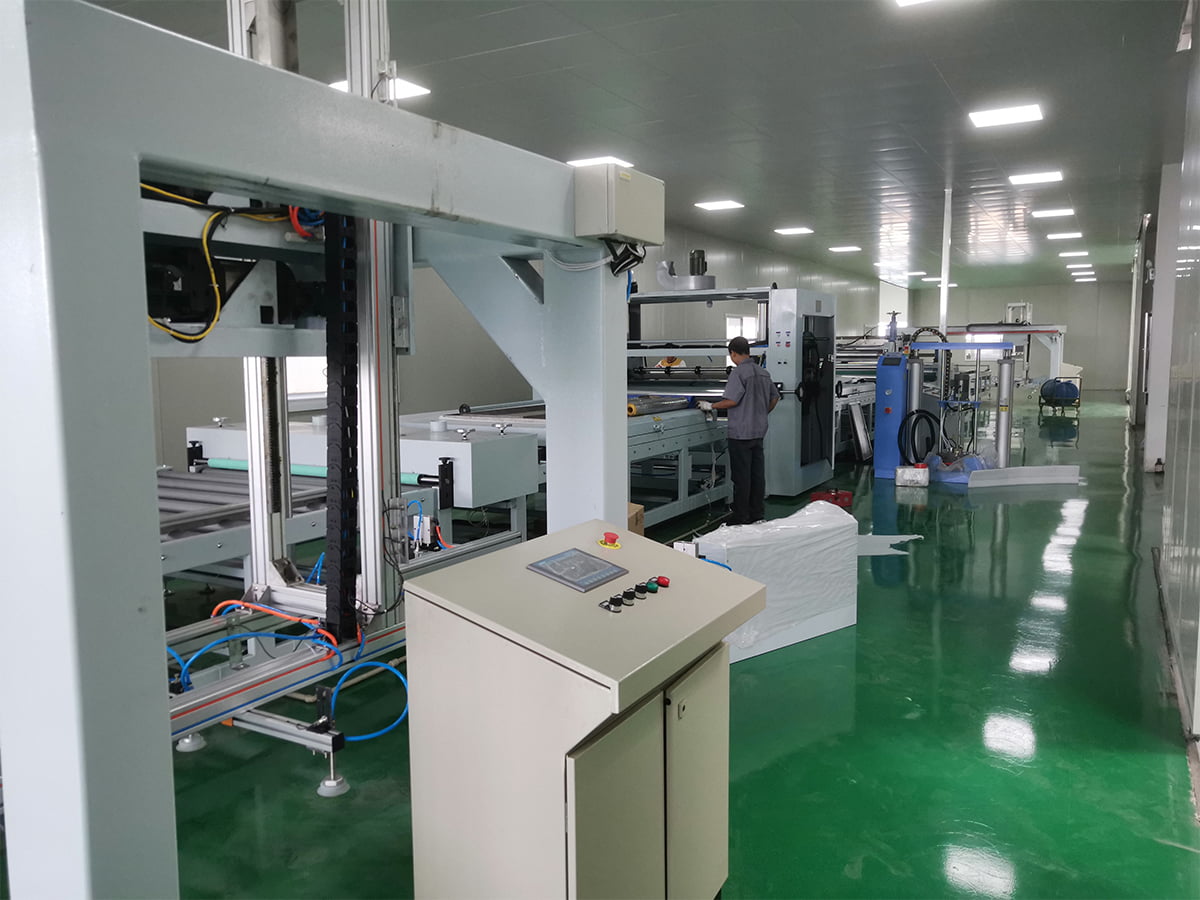 Linie de acoperire PUR și laminare a filmului Pentru laminarea durabilă a foliilor de panouri, această linie PUR utilizează adeziv de întărire la umiditate pentru a lipi foliile decorative, protectoare sau funcționale pe metal, plastic, lemn sau sticlă. Vizualizare produs →
Pentru structuri mai simple, o linie de producție dedicată de laminare a filmului poate lipi două sau mai multe filme cu acoperire termică, adeziva sau extrudată. Alegerea depinde de tipul de adeziv, viteza și lățimea substratului.
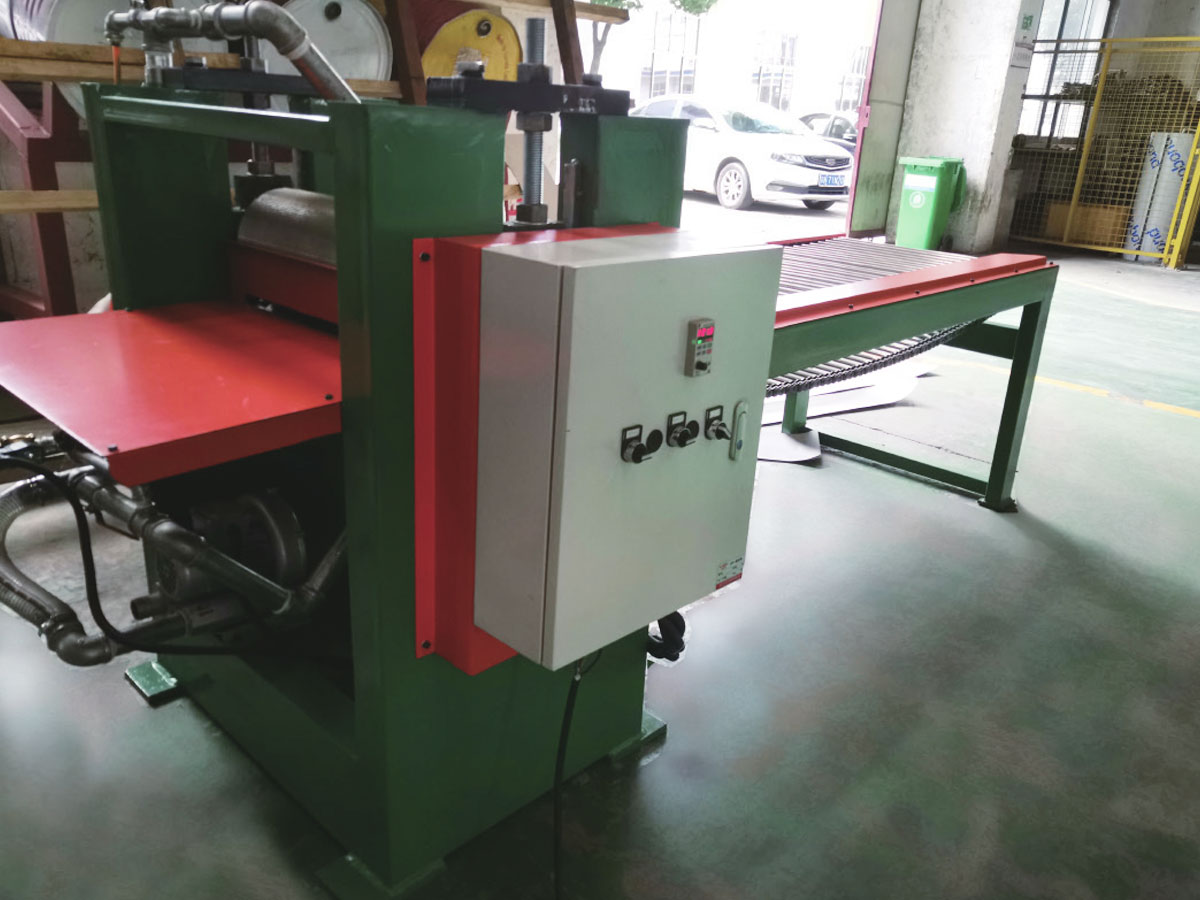
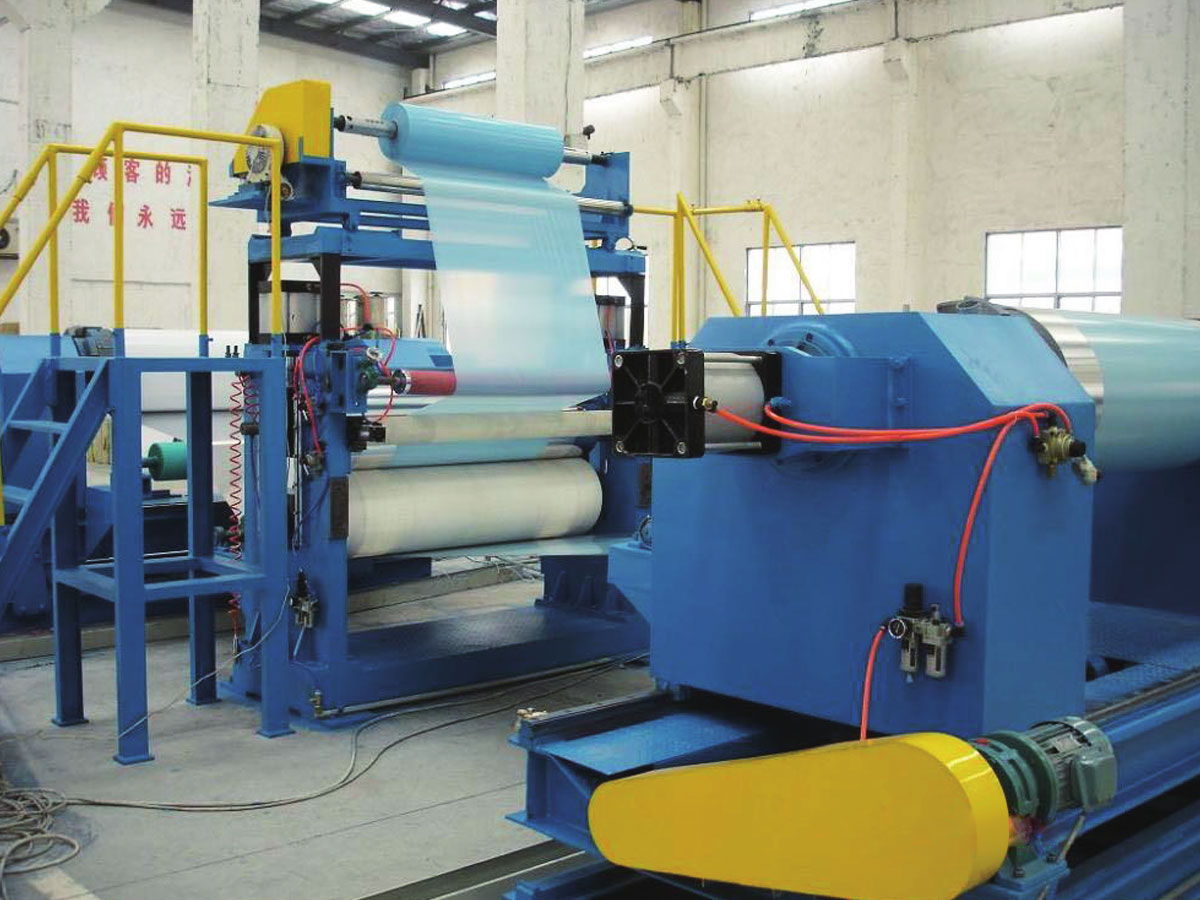 Linie de producție pentru laminarea filmului Pentru structuri de film de protecție mai simple, această linie aplică PE, PET și filme funcționale pe piesele de prelucrat din metal, sticlă, plastic și electronice cu control precis al tensiunii și al laminarii. Vizualizare produs →
Acești pași din aval sunt critici, deoarece un film suflat cu proprietăți excelente de întindere poate eșua în continuare dacă legătura de laminare este slabă sau adezivul este incompatibil. Potrivirea energiei de suprafață a filmului, chimia adezivului și tensiunea liniei face parte din specificația echipamentului.
Considerații de achiziție pentru filmul suflat și liniile din aval
Când evaluați o linie de film suflat, începeți cu rășina pe care intenționați să o rulați și cu proprietățile filmului pe care trebuie să le obțineți. Rata de ieșire, lățimea filmului, numărul de straturi și intervalul de grosime definesc anvelopa echipamentului de bază. Iată întrebările cheie:
- Care este grosimea maximă și minimă de care aveți nevoie și la ce lățime?
- Veți rula niveluri ridicate de LLDPE sau mLLDPE? Acestea necesită modele diferite de șuruburi și capacitate de răcire.
- Aveți nevoie de tratament de suprafață în linie, cum ar fi tratamentul corona pentru imprimare sau laminare?
- Ce nivel de toleranță la grosime este acceptabil? Măsurarea în buclă închisă adaugă costuri, dar reduce risipa.
- Cum se va integra linia cu echipamentele de laminare, imprimare sau de fabricare a pungilor din aval?
Pentru laminarea în aval, luați în considerare tipul de adeziv, cerințele de întărire și controlul tensiunii substratului. O linie care rulează bine la 50 de metri pe minut poate avea probleme cu 200 de metri pe minut dacă secțiunea de uscare sau de întărire este subdimensionată. Disponibilitatea pieselor de schimb și asistența de service local afectează, de asemenea, costul total de proprietate.
Dacă foaia dvs. de parcurs pentru produse include panouri compozite, laminate PVC sau folii speciale, un furnizor cu experiență în mai multe procese compozite vă poate ajuta să evitați deciziile izolate privind echipamentele. De exemplu, companiile care construiesc linii de panouri metalice compozite și linii de laminare a filmului înțeleg cum interacționează manipularea substratului, tensiunea și istoricul de căldură.
Concluzie
Filmul suflat prin extrudare rămâne un proces de încredere și adaptabil pentru producerea foliilor de plastic cu o gamă largă de proprietăți. Succesul depinde de înțelegerea interacțiunii dintre rășină, designul matriței, răcire și conversia în aval. Specificând configurația corectă a liniei și controlând variabilele critice, cum ar fi BUR și înălțimea liniei de îngheț, puteți obține o calitate constantă și puteți reduce risipa. Atunci când aplicația dumneavoastră necesită laminare, acoperire sau structuri compozite, integrarea echipamentului potrivit din aval este la fel de importantă ca și linia de film suflat în sine. Un partener cu experiență în mai multe procese compozite vă poate ajuta să faceți aceste conexiuni în mod eficient.