
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

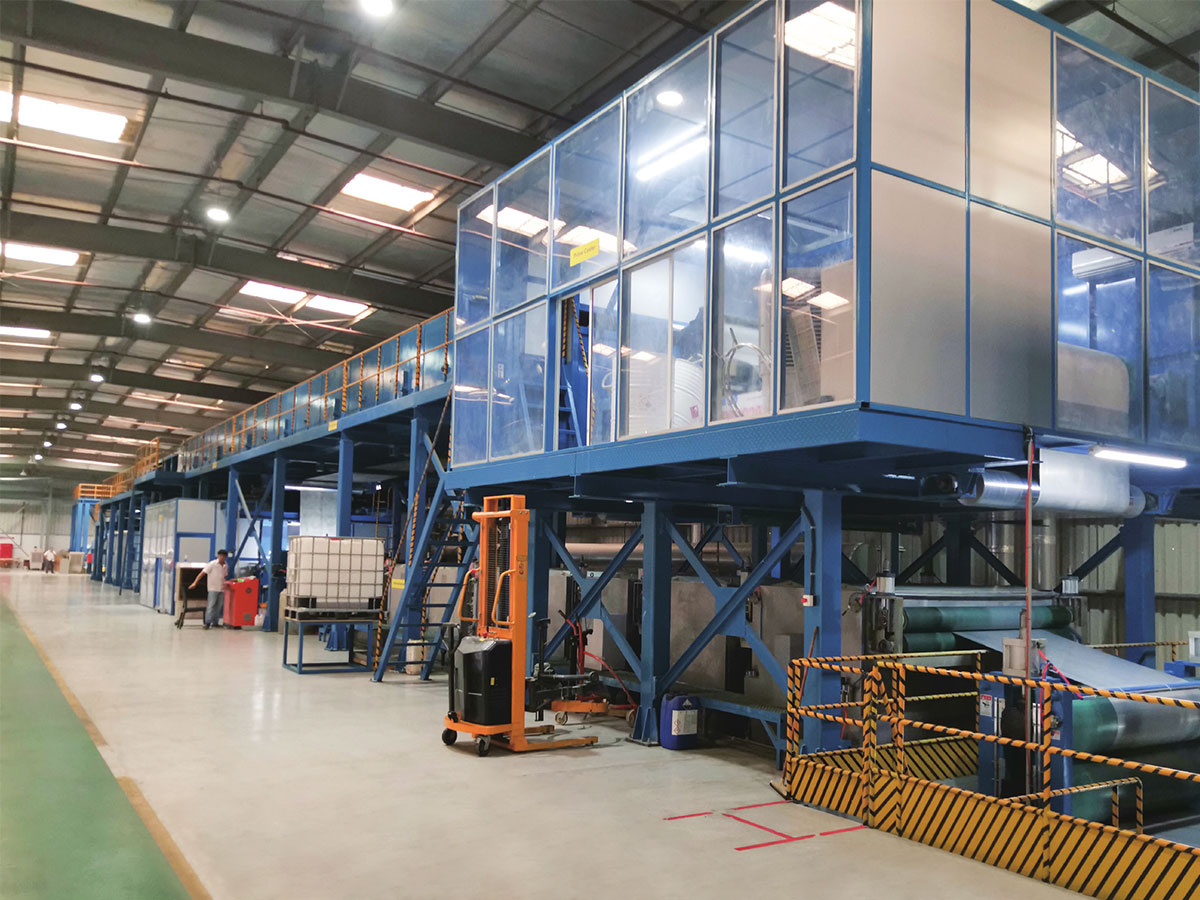
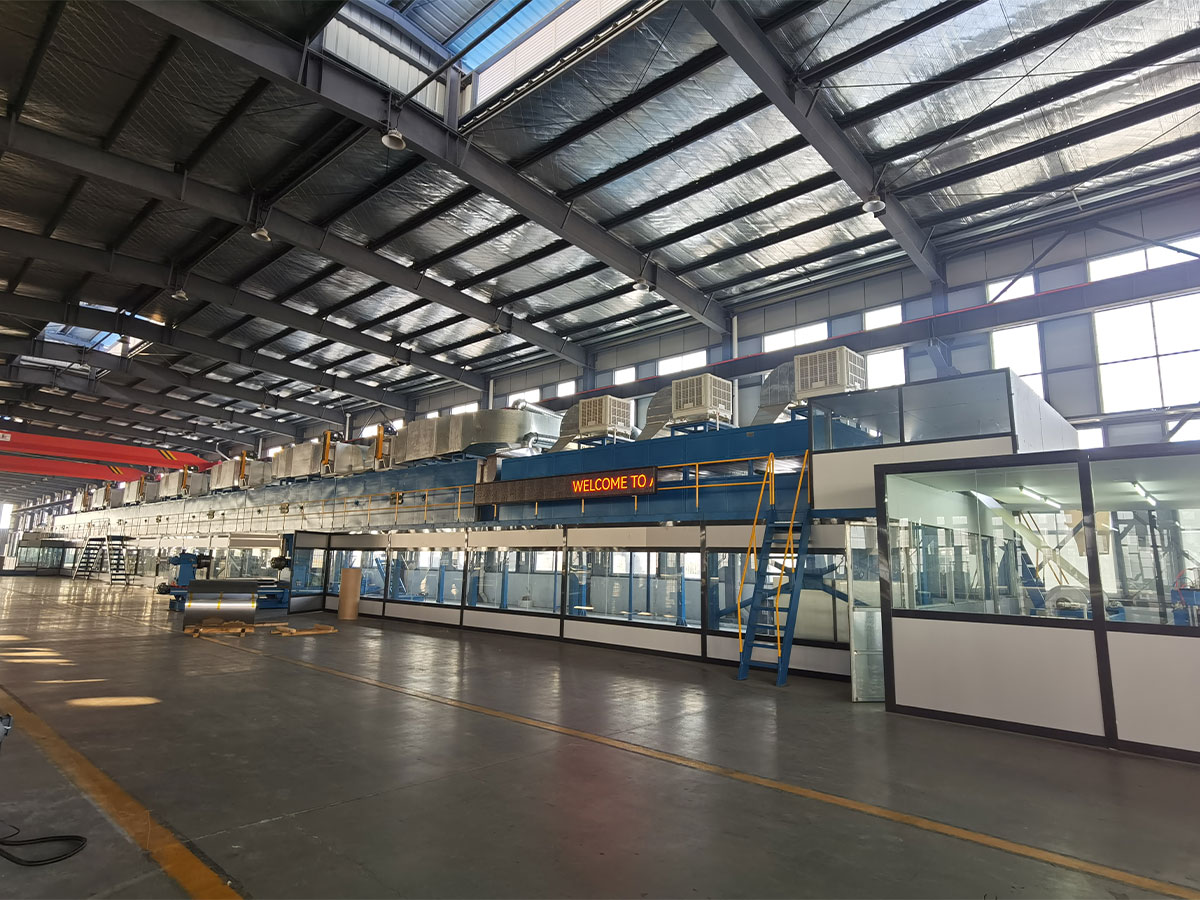
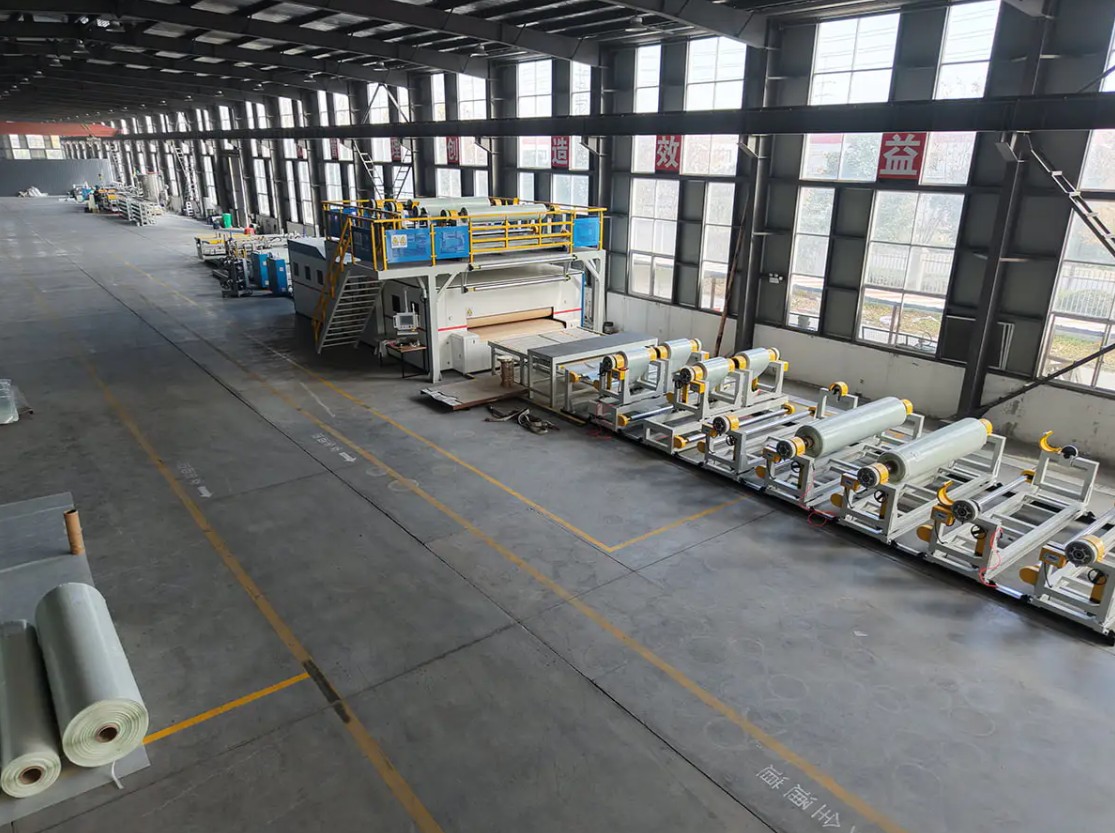
Două linii de acoperire din PVC pot arăta aproape identice într-o ofertă și se pot comporta complet diferit odată ce sunt în producție. Unul ține o bandă de 1800 mm la 20 m/min cu cuptorul de întărire la sarcină parțială. Celălalt ajunge la aceeași putere, dar ține arzătorul aproape de tavan, deoarece tiparul fluxului de aer luptă cu rețeaua, iar evacuarea duce căldura care ar fi trebuit să intre în acoperire. Cele două prețuri de achiziție sunt aproape. Factura de energie pe cinci ani nu este.
De aceea, prima întrebare pe care trebuie să o puneți oricărui furnizor nu este cât costă linia. Acesta este modul în care încălzirea, fluxul de aer și designul de control se vor comporta în funcție de greutatea acoperirii, viteza liniei și condițiile instalației. Secțiunile de mai jos stabilesc ce trebuie verificat, în ordinea care contează cel mai mult.
Răspunsul scurt înainte de detalii
O mașină de acoperire din PVC eficientă din punct de vedere energetic este rareori definită de o singură caracteristică, cum ar fi o unitate de frecvență variabilă a motorului principal. Este definit de patru lucruri care lucrează împreună: un cuptor care pune căldură în rețea în loc de stivă, un cap de acoperire care deține o peliculă consistentă, mai degrabă decât să fie groasă pentru siguranță, un sistem de control care leagă viteza liniei de temperatura cuptorului și volumul de aer și o lățime și un interval de viteză care se potrivește cu mixul dvs. real de comandă.
Fă-le corect pe cele patru, iar energia utilizată pe metru pătrat de material acoperit scade considerabil, fără compromisuri cu privire la întărire, aderență sau calitatea suprafeței. Găsiți-le greșit și nicio eficiență a motorului nu va salva factura la utilități.
Unde se duce energia de fapt pe o linie de acoperire din PVC
Înainte de a specifica hardware-ul, ajută să știi care secțiuni domină consumul. Intervalele de mai jos sunt orientative pentru o linie continuă de acoperire și gofrare din PVC în producție normală. Acestea se modifică în funcție de formulare, lățimea benzii și numărul de treceri de acoperire.
| Secțiune de linie | Ponderea indicativă a cererii de energie | Principalii drivere |
|---|---|---|
| Cuptor de întărire și gelificare | 45 până la 60 la sută | Sarcina arzătorului sau a încălzitorului, volumul de aer, pierderile de izolație, temperatura de evacuare |
| Zone de uscare și preîncălzire între treceri | 10 până la 18 la sută | Numărul de treceri de acoperire, încărcătură cu apă sau solvenți care trebuie îndepărtate |
| Unități principale, derulați și derulați înapoi | 8 până la 14 la sută | Viteza liniei, controlul tensiunii, eficiența motorului și a cutiei de viteze |
| Răcitoare și role de răcire | 6 până la 12 la sută | Sarcină de răcire după fiecare cuptor, instalarea răcitorului la sarcină parțială |
| Ventilatoare de evacuare, aer comprimat și hidraulic | 8 până la 14 la sută | Căderea presiunii în conductă, scurgeri de aer, dimensionarea pompei departe de sarcina maximă |
Urmează două concluzii. În primul rând, cea mai mare parte a potențialului de economisire se află în cuptor, fluxul de aer și evacuarea acestuia, nu în unități. În al doilea rând, un cuptor care este supradimensionat pentru greutatea reală a acoperirii își petrece viața la viteze de ardere scăzute, unde eficiența combustibilului este slabă și uniformitatea temperaturii este cel mai greu de menținut.
Șase întrebări care dezvăluie un furnizor cu adevărat eficient
Răspunsurile la aceste întrebări vă spun mai mult decât orice cifră din broșură:
- Cum este zona cuptorul și fiecare zonă își poate menține punctul de referință atunci când linia rulează la 30% din viteza maximă?
- Pentru ce temperatură de evacuare este proiectat cuptorul și ce recuperare de căldură se propune pe acel flux?
- Cum leagă sistemul de control viteza liniei de temperatura cuptorului și volumul de aer și ce se întâmplă în timpul opririi și repornirii?
- Ce toleranță la grosimea filmului este garantată pe toată lățimea benzii și cum este măsurată la testul de acceptare din fabrică?
- Ce unități sunt echipate cu control al frecvenței variabile și cum sunt instalate răcitoarele și compresoarele la sarcină parțială?
- Furnizorul poate oferi un echilibru de căldură și masă pentru greutatea acoperirii, lățimea benzii și fereastra de întărire, mai degrabă decât o fișă de date generică?
Cuptor, flux de aer și recuperare de căldură: cea mai mare pârghie unică
Fereastra de întărire este pe primul loc
Designul energetic începe cu cura, nu cu arzătorul. Formulările de plastisol utilizate pentru pardoseli, piele și panouri laminate au nevoie de obicei ca banda să atingă o temperatură de vârf în regiunea 180 până la 210 grade Celsius și să rămână acolo suficient de mult pentru ca plastifiantul să fie absorbit. Furnizorul dvs. de compus ar trebui să confirme fereastra. Odată fixată fereastra respectivă, cuptorul are un obiectiv clar: atingeți-l uniform, în cel mai scurt timp practic, cu cel mai mic volum de aer care îndepărtează totuși substanțele volatile.
Flux de aer și recuperare de căldură
Designul duzei este locul în care multe linii pierd bani. Duzele cu fantă care vizează rețeaua transferă căldura mai rapid decât panourile de impact general, ceea ce permite un volum de aer mai mic și un ventilator mai mic. Recircularea în zonele timpurii reduce nevoia de încălzire a aerului proaspăt, în timp ce un schimbător cu plăci sau rotativ de pe evacuare recuperează o parte utilă din căldura rămasă, cu condiția ca fluxul de evacuare să fie menținut în mod rezonabil curat de vapori de plastifiant. Ventilatoarele cu viteză variabilă legate de viteza liniei contează, de asemenea, deoarece puterea ventilatorului scade brusc odată ce volumul de aer este redus.
Alegerea substratului modifică trenul de acoperire
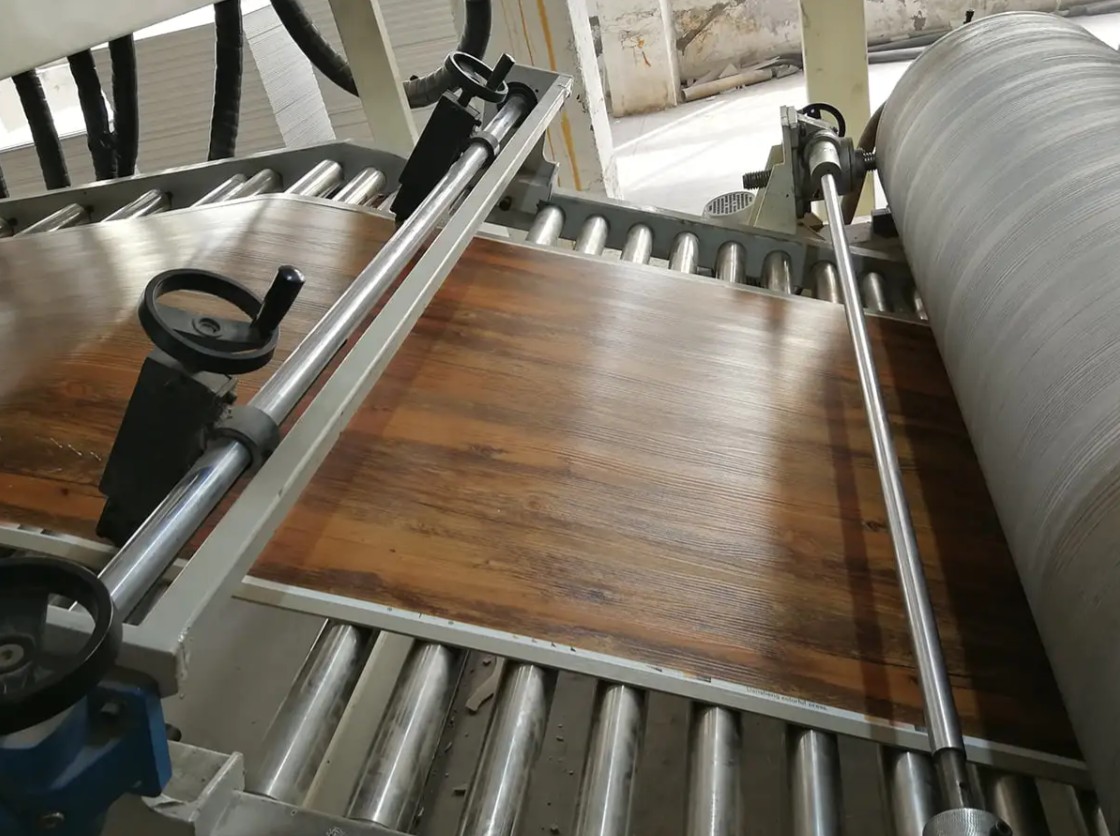
Acoperirea cu PVC nu este un proces. Acoperirea unui panou laminat rigid pentru pardoseală este o problemă mecanică diferită de acoperirea hârtiei de degajare pentru piele sintetică și diferită din nou de acoperirea unei bobine de metal. Panourile rigide au nevoie de suport stabil, transport plan și răcire care să evite deformarea, în timp ce hârtia de deblocare necesită o tensiune precisă și o desfășurare curată. Un furnizor care oferă un singur aspect standard pentru toate trei este probabil să facă compromisuri cu toate trei.
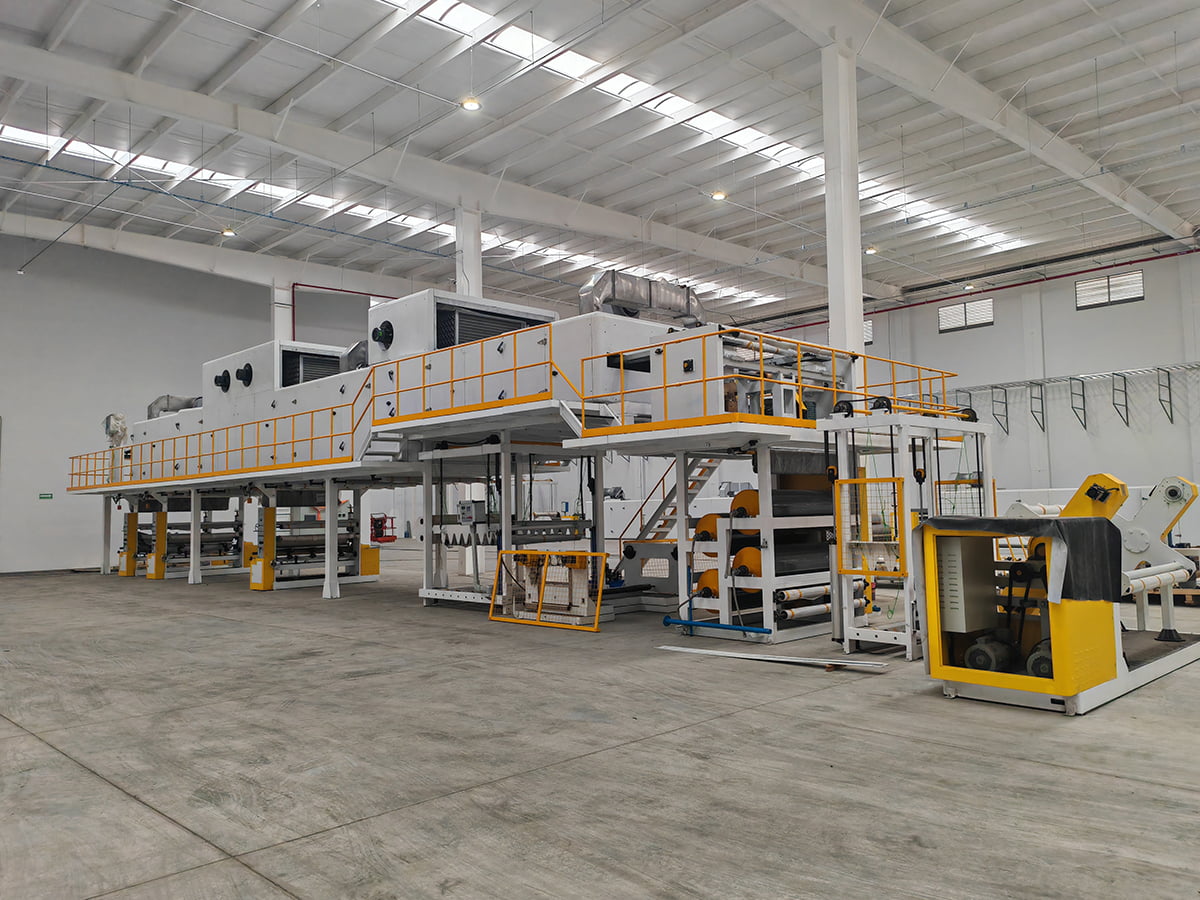
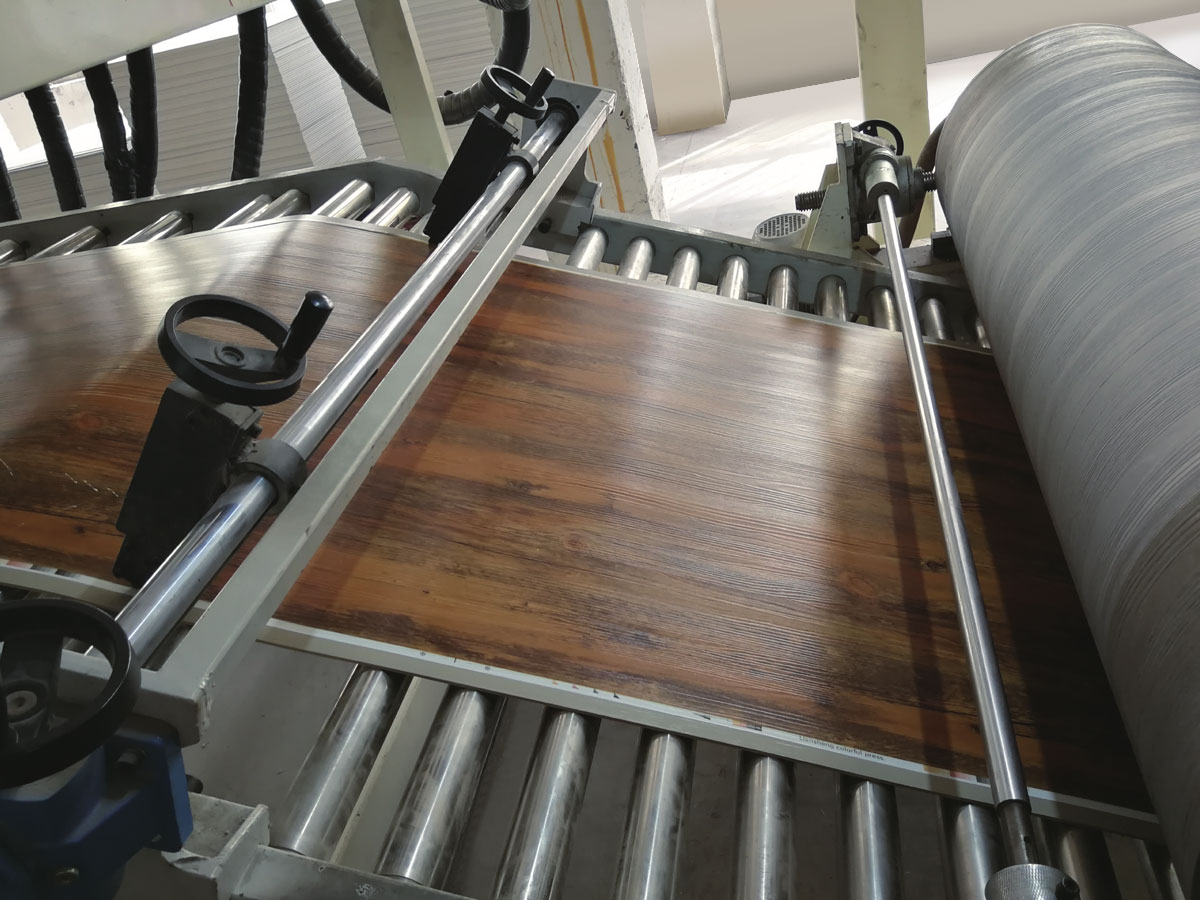
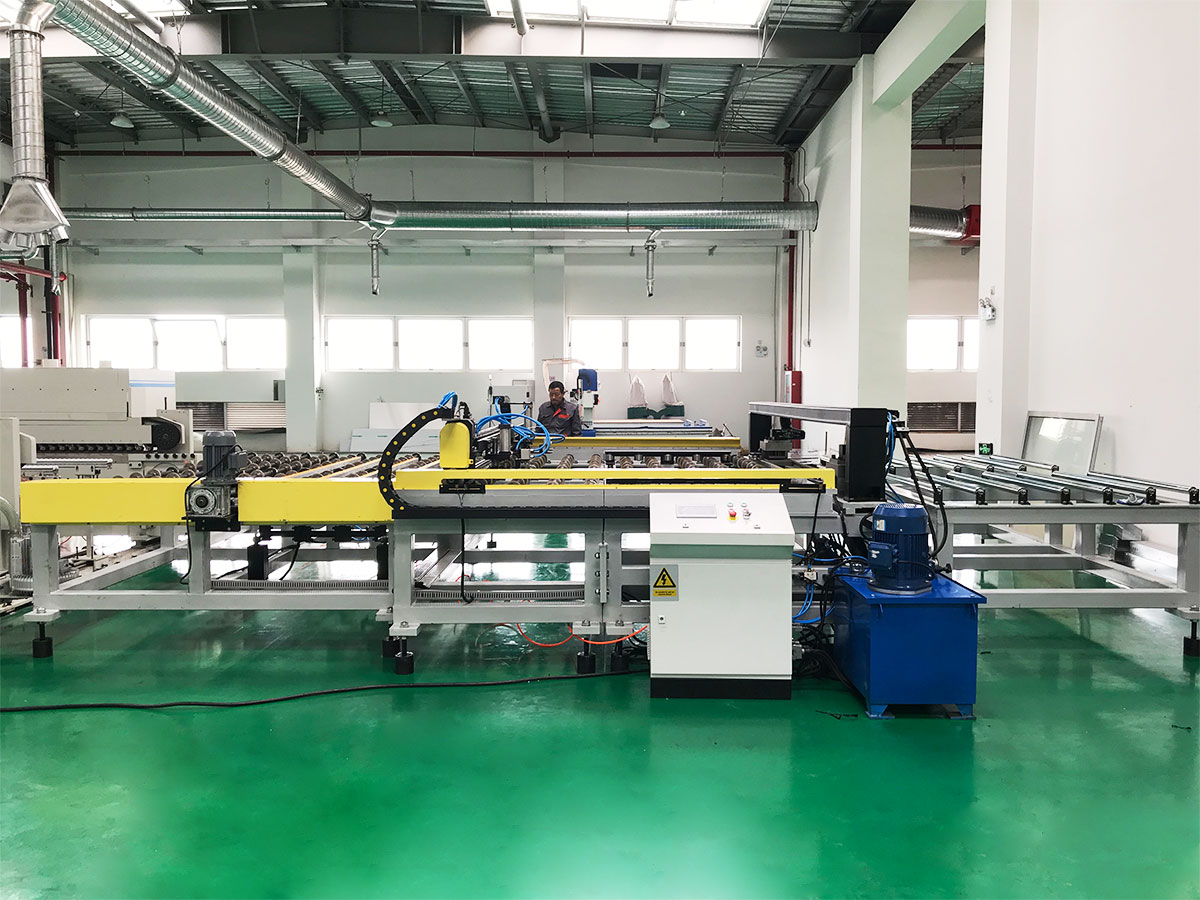
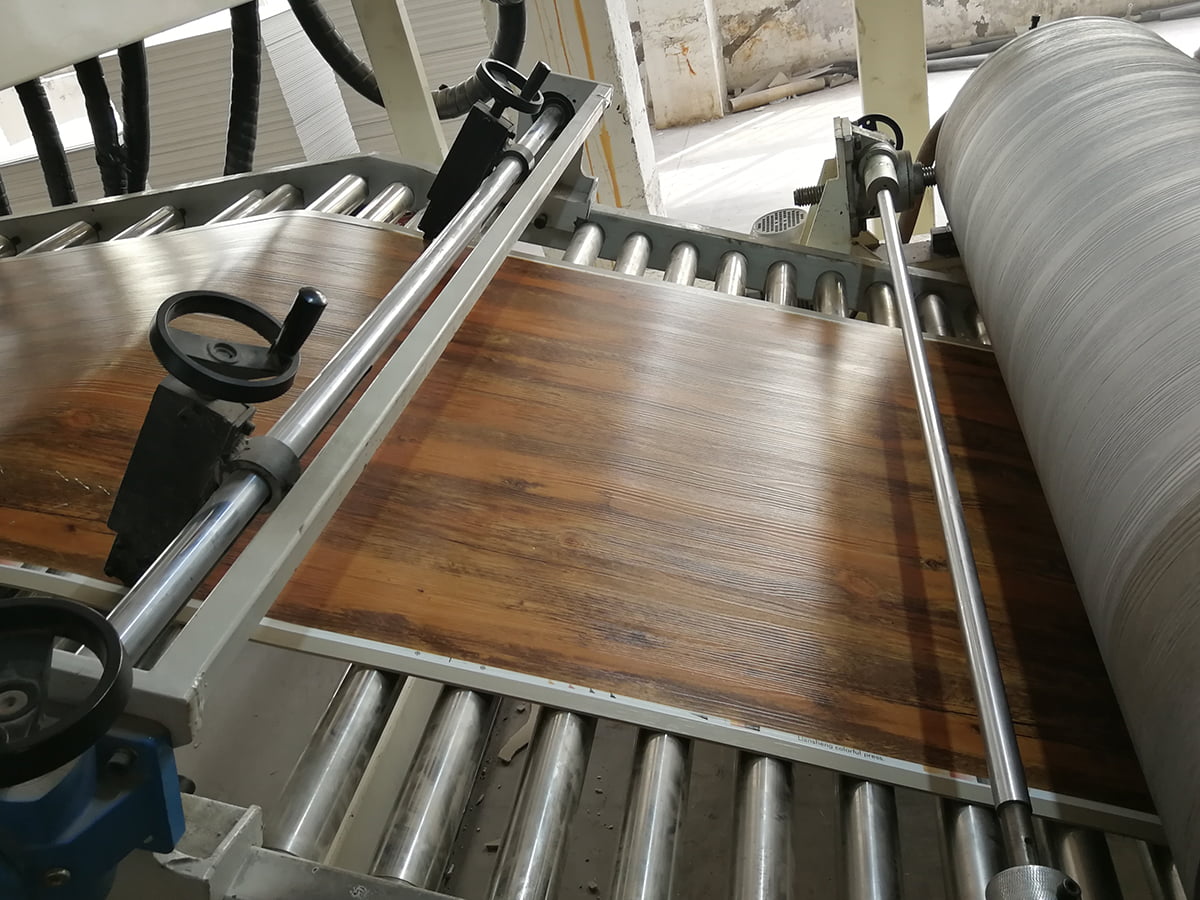 Linie de producție pentru podele din PVC/WPC/SPC pentru laminarea panourilor rigide Extrudează și calandrează panouri de pardoseală rigidă, apoi filmează, laminează un strat de uzură și reliefează; poziționat acolo unde suportul stabil și răcirea contează înainte de specificație. Vizualizare produs →
Pentru producătorii de pardoseli, etapa de acoperire se află într-o secvență mai lungă de amestecare, calandrare, laminare și profilare, ceea ce merită înțeles înainte de a stabili specificațiile mașinii. Structura generală este explicată în nota noastră despre modul în care este structurată o linie de producție a panourilor laminate din PVC. Secțiunea de acoperire și de gofrare trebuie apoi să se potrivească cu profilul de temperatură al fiecărui strat și cu presiunea rolei de gofrare, deoarece o nepotrivire apare mai degrabă ca variație de luciu decât ca un defect evident.
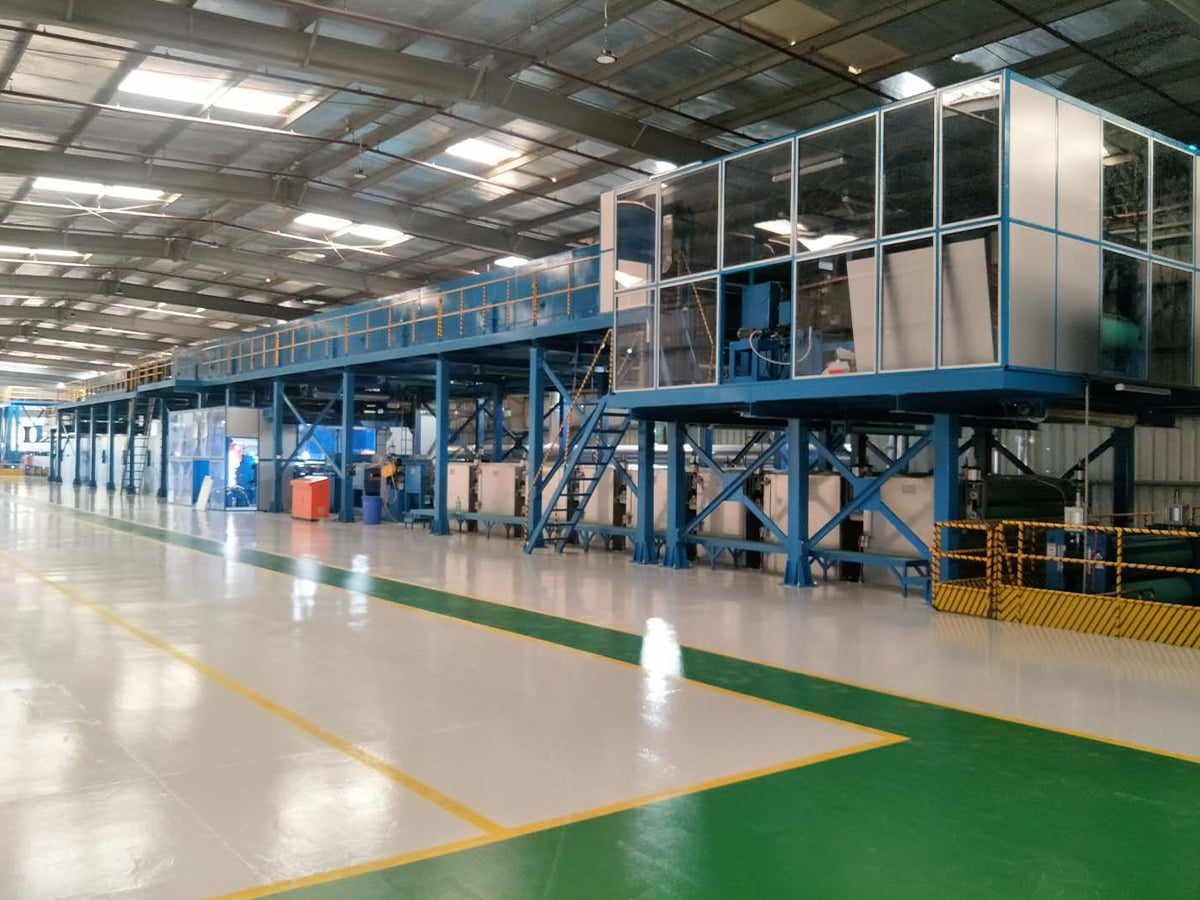
 Linie de compozit, de gofrare și de acoperire din piele PVC/PU Mânere de hârtie de degajare, greutăți mai mari ale stratului și gofrare adâncă fără marcare la suprafață; pagina acceptă cereri de ofertă și listează categoriile de servicii. Vizualizare produs →
Pielea și materialele sintetice de suprafață adaugă o cerință suplimentară: linia trebuie să se ocupe de hârtie de degajare, greutăți mai mari ale stratului și gofrare adâncă fără a marca suprafața. Recuperarea căldurii este încă valoroasă, dar prima prioritate devine uniformitatea pe lățime, astfel încât adâncimea granulelor să nu se deplaseze de la margine la centru.
Lățimi personalizate, greutăți ale stratului și aspecte
Majoritatea cumpărătorilor nu se potrivesc cu o mașină de catalog. Lățimi ale benzii între 1200 și 1600 mm, greutăți neobișnuite ale stratului, o clădire cu înălțime limitată, o desfășurare existentă care trebuie reutilizată sau un proces în două treceri care trebuie să ruleze pe o singură linie sunt toate condiții normale. Testul practic este dacă furnizorul poate cita un aspect non-standard fără a transforma ulterior fiecare abatere într-o comandă de modificare inginerească. Solicitați un desen de aranjament general în faza de ofertă, care să arate lungimea cuptorului, pozițiile ventilatorului, platformele de service și spațiul necesar pentru schimbarea rolelor.
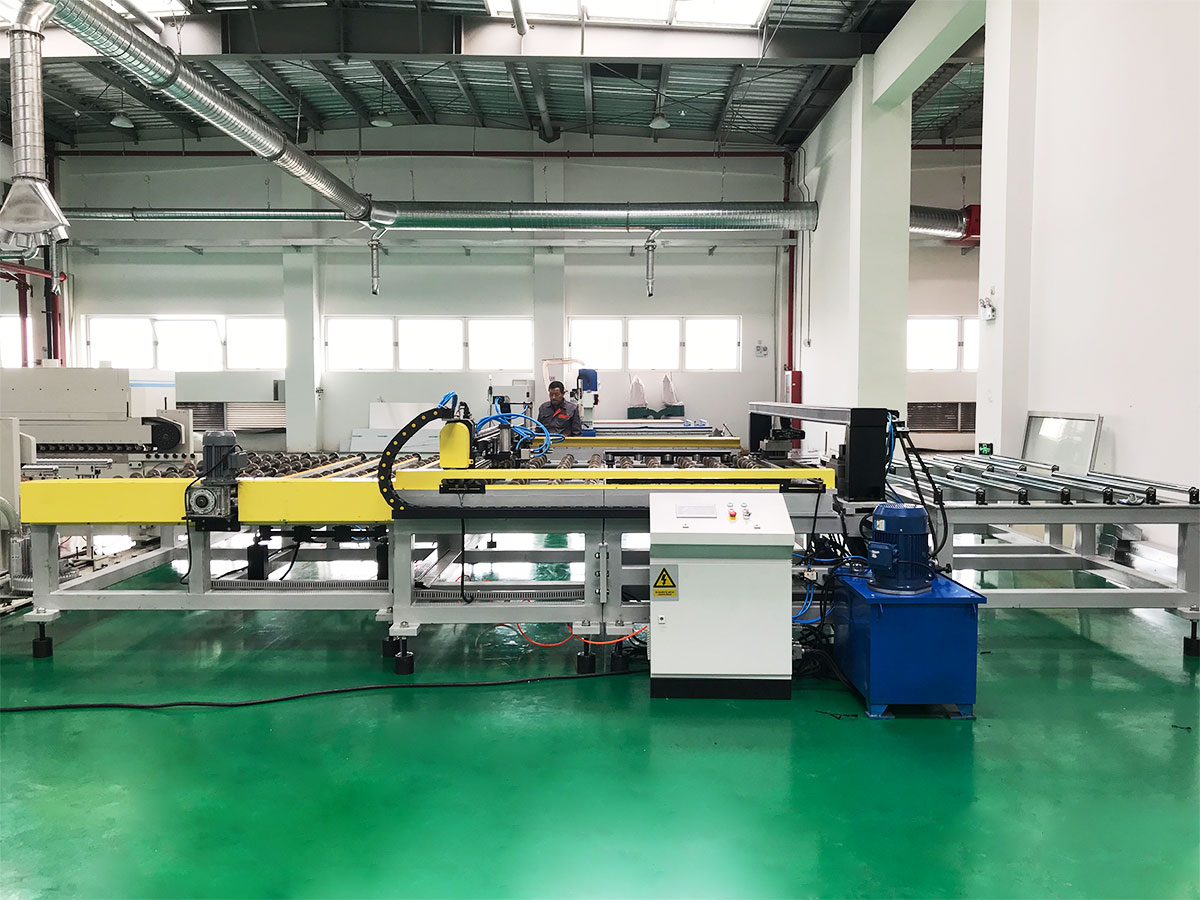 Echipamente personalizate și linii de producție non-standard Pentru cumpărătorii care au nevoie de amenajări non-standard, lățimi neobișnuite ale benzilor sau instalări cu înălțime limitată; pagina oferă cereri de cotație pentru echipamente personalizate și linii de producție. Vizualizare produs →
Cum să compari două citate fără a fi indus în eroare
Când două oferte diferă cu 15 sau 20 la sută, decalajul nu este de obicei marja de profit, ci domeniul de aplicare. Pune-le pe amândouă în aceeași listă.
| Punct de comparație | Oferta la cel mai mic pret | Cotație axată pe eficiență |
|---|---|---|
| Zonarea cuptorului | Două zone pe un punct de referință | Patru până la șase zone cu control independent |
| Controlul fluxului de aer | Viteză fixă a ventilatorului, amortizoare manuale | Ventilatoare cu viteză variabilă legate de viteza liniei |
| Căldura de evacuare | Deversat în atmosferă | Recuperare aer-aer sau recirculare selectivă |
| Grosimea acoperirii | Reglarea operatorului prin simțire | Măsurare în buclă închisă cu corecție automată |
| Date de punere în funcțiune | Funcționare numai mecanică | Bilanțul de căldură și masă verificat în raport cu cifrele garantate |
Dacă un furnizor nu poate produce cifre măsurate dintr-o linie comparabilă, tratați afirmația de eficiență ca neverificată și stabiliți un preț corespunzător pentru risc.
Verificare, instalare și suport pe termen lung
Eficiența se dovedește la punere în funcțiune, nu la ședința de vânzări. Un protocol de acceptare serios înregistrează consumul de gaz sau electricitate pe tonă, temperatura benzii la sfârșitul fiecărei zone, grosimea peliculei pe lățime și o funcționare de 72 de ore la viteza nominală. Întrebați, de asemenea, despre diagnosticarea la distanță, lista de piese de schimb pentru încălzitoare, ventilatoare, motoare și role și cât de repede poate ajunge un tehnician la fabrica dvs. Dacă doriți ca aceste puncte să fie analizate în raport cu propriul produs și clădire, luați legătura cu echipa de ingineri.
Alegerea unui furnizor de mașini de acoperire din PVC eficient din punct de vedere energetic se rezumă mai degrabă la dovezi decât la adjective. Comparați cuptoarele în funcție de zonare și debitul de aer, comparați capete de acoperire în funcție de toleranța de grosime măsurată, comparați controalele în funcție de modul în care se comportă la sarcină parțială și comparați cele două cotații rând cu linie. Un furnizor care poate parcurge bilanțul termic al produsului dvs., să precizeze toleranțele în cifre și să arate același design care rulează în altă parte este cel a cărui mașină va fi în continuare economică în anul cinci.