Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Imaginează-ți o linie compozită metalică continuă care rulează cu 12 metri pe minut. Secțiunea de laminare își păstrează viteza, totuși primele bobine prezintă dungi de suprafață, ondularea marginilor și delaminare ocazională. Vina nu este în presa principală. Temperatura miezului variază, banda de aluminiu nu a fost curățată corespunzător, iar recultorul aplică o tensiune neuniformă. Acestea sunt toate sarcinile atribuite echipamentelor auxiliare, sistemele de sprijin care decid dacă mașina principală poate livra efectiv producție vândută la viteza sa de proiectare.
Ce înseamnă echipament auxiliar în producție?
În mod oficial, echipament auxiliar înseamnă orice mașină sau sistem care susține un proces primar în loc să efectueze acel proces în sine. În turnarea prin injecție a plasticului, echipamentele auxiliare includ uscătoare cu buncăr, încărcătoare cu vid, răcitoare, controlere de temperatură a matriței și granulatoare. În dragare, include pompe de amplificare, conducte plutitoare și sisteme de control care mențin draga în funcțiune. Pe vehiculele comerciale, include lifturi, trolii, compresoare și sisteme de scule hidraulice. În toate cazurile, modelul este același: unitatea principală modelează, formează sau mută produsul, iar unitățile auxiliare pregătesc, hrănesc, răcesc, usucă, finisează, inspectează sau manipulează materialul din jurul acestuia.
Apelarea unui auxiliar de sistem nu înseamnă că este opțional. Pe o linie de panouri metalice compozite, laminatorul principal nu poate crea o aderență curată dacă bobina de aluminiu transportă ulei de rulare în nisip. Nu poate menține rezistența aderării dacă foaia de miez este umedă. Nu poate produce un panou pătrat dacă tensiunea înfășurării se modifică la fiecare câteva minute. Funcțiile auxiliare definesc ansamblul practic de lucru al întregii linii.
Patru grupuri de echipamente auxiliare în panouri continue și linii de bobine
O linie continuă pentru panouri metalice compozite sau bobine acoperite urmează aceeași secvență la fiecare fabrică: intrarea benzii, tratarea suprafeței, acoperirea sau laminarea, întărirea, finisarea și recul. În aproape fiecare aspect apar patru grupuri auxiliare. Ei decid cât de curată este banda, cât de stabilă este temperatura procesului, cât de finit devine produsul și cât de bine este înfășurată bobina finală.
| grup | Sarcina principală | Hardware tipic | Rezultatul când este ignorat |
|---|---|---|---|
| Pregătirea materialului | Curățați, încălziți și aliniați banda înainte de acoperire sau laminare | Desbobinatoare, acumulatori, linii de curatare pre-tratare | Acoperiri lipsite, goluri de laminare, umezire inconsecventă a adezivului |
| Condiționarea procesului | Controlați temperatura, întărirea și aportul de căldură în timpul acoperirii | Cuptoare, chillere, unități de control al temperaturii, zone de încălzire | Acoperire subîntărită, panouri curbate, reducerea forțată a vitezei liniei |
| Finisarea suprafetei si transformare | Adăugați textură, profil, film sau formate decupate la lungime | Mașini de gofrat, laminatoare de film, linii de canelare, foarfece | Valoare adăugată scăzută, manevrabilitate suplimentară, incapacitatea de a livra panouri finite |
| Recul și manipulare | Mențineți tensiunea, forma corectă și construiți bobine finale strânse | Linii de rerulare a bobinelor, nivelatoare de tensiune, recolatoare | Bobine telescopate, deteriorarea marginilor, ruperea repetată a benzii |
Pregatirea si curatarea materialului
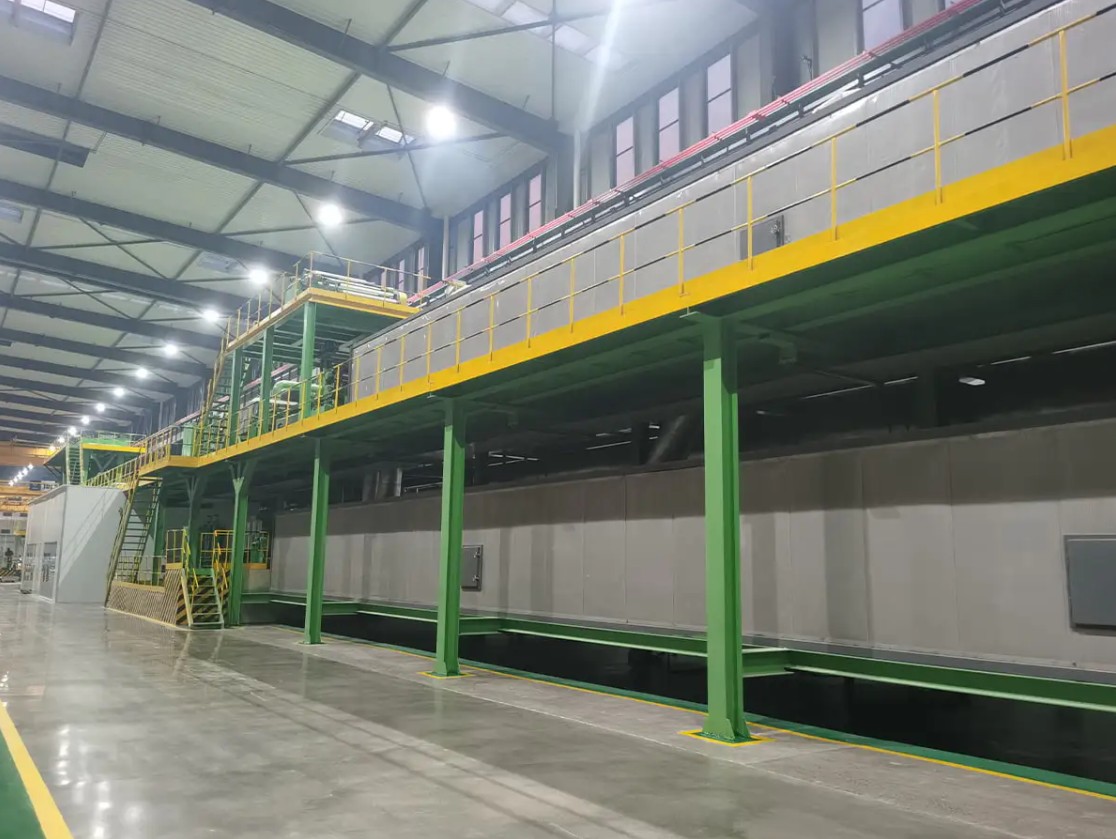
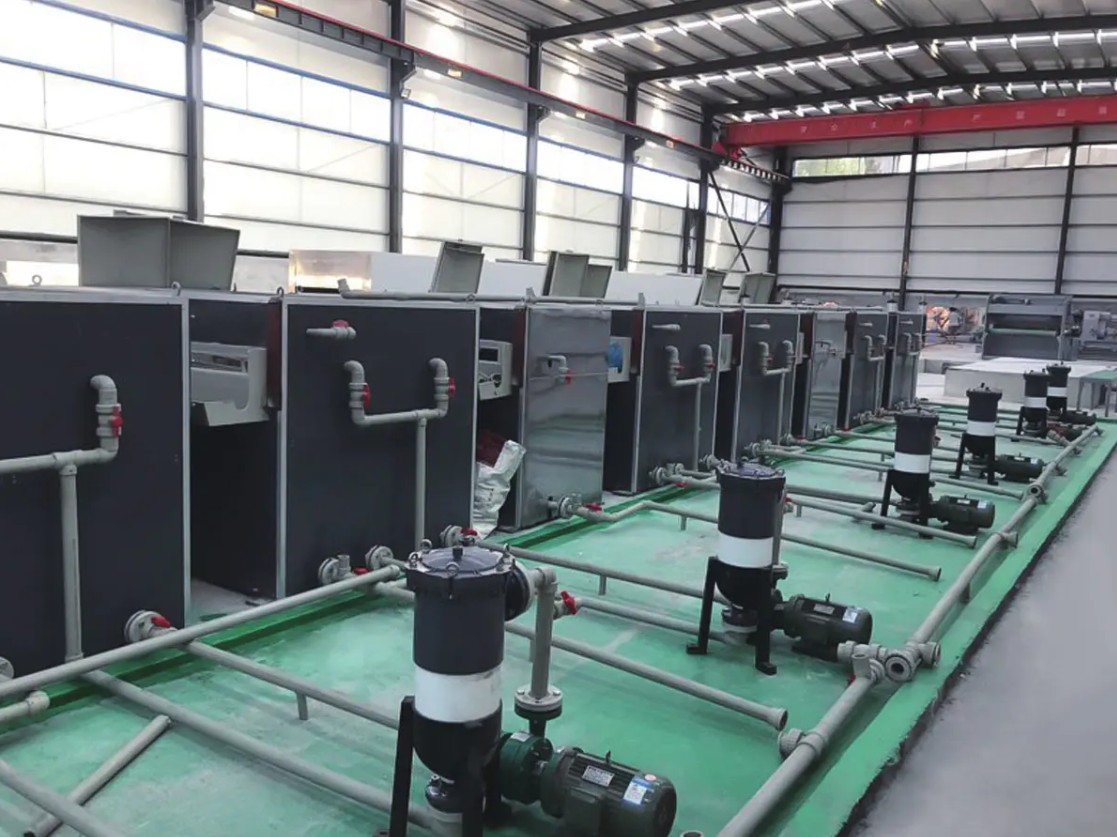
Înainte ca stratul de acoperire să se poată lega în mod fiabil, suprafața din aluminiu sau oțel trebuie să fie lipsită de ulei de rulare, praf și oxid. O linie de curățare pre-tratament controlează concentrația băii chimice, temperatura apei de clătire și secțiunea de uscare. Ieșirea sa modifică direct aderența acoperirii și rezistența finală la coroziune. O mică variație a pH-ului poate reduce greutatea stratului de conversie suficient pentru ca stratul de acoperire să înceapă să se decojească după câteva zile pe teren.
 Linie de curățare pretratare pentru tratarea suprafeței bobinelor metalice Această linie de curățare îndepărtează uleiul de rulare, praful și oxizii înainte de acoperire, afectând direct aderența și rezistența la coroziune. Textul subliniază că chiar și o deviere minoră a pH-ului poate cauza defecțiunea acoperirii, făcând acest echipament critic pentru calitatea în aval. Vizualizare produs →
Finisarea suprafetei si transformare
După laminare sau acoperire, materialul trebuie să devină un produs. Mașinile de gofrat adaugă textură, laminatoarele cu film aplică folie de protecție sau decorativă, iar echipamentele de canelare și tăiere creează lățimile și formatele comandate de clienți. Aceste mașini se află în mod normal în aval de procesul principal, dar controlează valoarea livrată a fiecărui metru pătrat.
Mașină de gofrat pentru adăugarea de textura și rigiditate panourilor După acoperire, gofrarea adaugă modele tridimensionale care sporesc estetica și rezistența structurală. Această mașină controlează valoarea livrată a fiecărui metru pătrat, oferind texturi personalizabile și precizie care îndeplinesc specificațiile clienților. Vizualizare produs → Recul și manipulare
Liniile de procese continue produc bobine, nu produse finale. O linie de rerulare a bobinei derulează bobinele fante sau acoperite pentru a elimina defectele, a îmbunătăți telescopul și a seta lungimea exactă sau filmarea necesară pentru următorul pas de producție. Controlul tensiunii este critic; Tensiunea neuniformă poate întinde permanent aluminiul subțire și poate transforma o bobină comercializabilă în deșeuri.
Linie de producție pentru rerulare bobine pentru finisare și inspecție Această linie de rerulare derulează, taie și inspectează bobinele pentru a elimina defectele și a seta lungimile exacte. Controlul tensiunii este vital, deoarece tensiunea neuniformă poate deteriora permanent aluminiul subțire, astfel încât acest echipament determină în mod direct dacă o bobină devine un produs comercializabil. Vizualizare produs → De ce echipamentele auxiliare dictează performanța reală de ieșire
Mașina primară stabilește o viteză de producție teoretică. Echipamentul auxiliar decide ce procent din acea viteză teoretică devine produs acceptat. Acesta este motivul pentru care fiecare grup auxiliar merită aceeași atenție inginerească ca presa principală sau capul de acoperire.
Citiți aceasta ca o formă tipică de contribuție, nu ca numere pe care le puteți adăuga împreună. Pregătirea materialului apare de obicei prima deoarece contaminarea la secțiunea de intrare multiplică defectele ulterioare. Controlul temperaturii și al întăririi ocupă locul al doilea, deoarece acoperirea și laminarea depind de o curbă stabilă de căldură. Finisarea suprafeței și conversia adaugă valoare directă a produsului. Tăierea și recul afectează randamentul și pierderile de manipulare. Când grupurile auxiliare lucrează împreună, linia poate rula constant aproape de viteza reală de proiectare. Când nu o fac, nici cea mai bună presă principală nu poate compensa.
Costul ascuns al neglijării echipamentelor auxiliare
Luați în considerare o linie de acoperire cu bobine în care chimia băii de pretratare este verificată doar o dată pe săptămână. pH-ul se deplasează lent, stratul de conversie devine neuniform, iar viteza liniei trebuie redusă pentru a păstra calitatea acoperirii. Rezultatul apare nu ca o defecțiune bruscă, ci ca lună după lună de pierdere a producției.
Linia portocalie arată ce se întâmplă atunci când echipamentul este neglijat: timpul de nefuncționare crește de la cincisprezece ore la peste optzeci de ore în șase luni. Linia albastră, cu verificări de rutină și înlocuire timpurie a pieselor, rămâne sub douăzeci de ore. Într-o linie de producție, fiecare oră pierdută poartă marja brută a întregii producții pentru acea oră. Linia neglijată va consuma, de asemenea, mai multe piese de schimb după ce rulmenții și etanșările se defectează din cauza suprasolicitarii continue. Semnele de avertizare sunt ușor de citit: încălzire întârziată, tensiune variabilă, dungi de acoperire și viteză scăzută a liniei. Acționați înainte ca aceste semne să devină daune mecanice dure.
Configurații auxiliare centralizate sau independente
Există două configurații practice pentru echipamentele auxiliare. Într-o configurație centralizată, un grup de pompe, uscătoare, răcitoare sau monitoare deservește mai multe linii printr-o rețea de distribuție. Într-o configurație de sine stătătoare, fiecare linie poartă propria mașină dedicată. Alegerea modifică amprenta instalației, costul de operare și procedura de întreținere.
Diagrama radar compară două configurații tipice pe șase criterii practice. Echipamentele auxiliare centralizate obțin scoruri mari la suprafață, eficiență energetică, ușurință în operare și scalabilitate, deoarece infrastructura sa comună distribuie costurile pe mai multe linii. Echipamentele de sine stătătoare obțin scoruri mari în ceea ce privește rentabilitatea și redundanța, deoarece evită rețelele de distribuție lungi și menține defecțiunile locale. Pentru o instalație cu un mix stabil de produse și funcționare continuă, sistemele centralizate oferă de obicei un cost de operare mai mic. Pentru o fabrică care execută multe schimbări scurte de lucrări sau materiale speciale, mașinile independente protejează mai bine timpul de funcționare. Alegerea corectă depinde de numărul de linii, planul de schimburi și gama de materiale.
| Criteriu | Centralizat | De sine stătător |
|---|---|---|
| Spațiu de pardoseală | Compact, o stație deservește mai multe linii | Amprentă mai mare, deoarece fiecare linie are propria sa unitate |
| Consumul de energie | Mai bine pentru că pompele și unitățile sunt partajate | Mai simplu, dar adesea mai multă pierdere de energie pe linie |
| Întreținere | Necesită întreținere centrală programată | Unitatea poate fi izolată și reparată rapid |
| Redundanță | Inferioară; defectarea unității centrale oprește multe linii | Înalt; fiecare linie are propria marjă de rezervă |
| Scalabilitate | Mai greu de extins după ce conducta este fixată | Ușor, adăugați încă o mașină dedicată |
Criterii de selecție pentru echipamente auxiliare în liniile de acoperire cu metal compozit și bobine
Alegeți echipamente auxiliare cu aceeași disciplină pe care o utilizați pentru unitatea principală. Procesul de selecție acoperă de obicei șase domenii.
- Potrivirea vitezei: sistemul auxiliar trebuie să acopere cea mai rapidă viteză de linie plus 10 procente de rezervă.
- Compatibilitatea materialelor: definiți aliajul de aluminiu, grosimea oțelului, lățimea bobinei și chimia suprafeței înainte de a solicita o ofertă.
- Nivel de automatizare: decideți dacă operatorii vor încărca bobinele manual sau vor porni și opri dintr-o cameră de control centrală.
- Acces pentru întreținere: verificați caracterul comun al componentelor și dacă unitatea poate fi izolată pentru reparații.
- Răspunsul serviciului: confirmați diagnosticarea de la distanță și disponibilitatea locală a pieselor de schimb.
- Flexibilitate viitoare: lăsați spațiu pentru o bobină mai largă, un substrat mai gros sau un cap de acoperire suplimentar.
Tabelul arată o linie tipică de acoperire a bobinei care a investit într-o stație de pretratare mai bună, zone suplimentare de uscător și un nou recul. Costul defectelor a scăzut de la 120.000 USD pe an la 35.000 USD, deoarece curățarea și controlul temperaturii au eliminat principalele surse de defecțiune a acoperirii. Deșeurile de materiale au scăzut de la 95.000 de dolari la 30.000 de dolari, deoarece linia a încetat să mai producă bobine nespecifice în timpul pornirii și schimbării. Costul energiei a scăzut deoarece linia nu a mai trebuit să supraîncălzească banda pentru a compensa întărirea instabilă. Costul perioadei de nefuncționare a scăzut de la 140.000 USD la 38.000 USD, deoarece noile unități auxiliare includ monitorizare de la distanță și acces mai rapid. Economiile anuale totale sunt de aproximativ 290.000 USD, care plătesc de obicei upgrade-ul în doi ani.
Privește-ți propria linie cu aceiași ochi pe care i-ai aplica la o nouă investiție. Identificați ce funcție auxiliară creează cele mai frecvente respingeri sau opriri și comparați-o cu capacitatea principală a mașinii. Acea singură comparație dezvăluie adesea o economie mai mare decât înlocuirea echipamentului principal. Pentru o înțelegere mai profundă a selecției liniilor, consultați ghid complet pentru alegerea unei linii de producție de panouri compozite metalice de înaltă performanță . De asemenea, puteți discutați direct cu producătorul despre o configurație pentru amestecul dvs. de materiale și planul de etaj.