
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Când se cotează o linie de acoperire cu bobine de metal, numărul pe care cei mai mulți cumpărători îl compară primii este viteza liniei. Este și numărul care decide cel mai puțin dacă investiția se rambursează. O linie evaluată la 60 de metri pe minut care menține grosimea stratului de acoperire cu mai mult sau minus 2 microni pe toată lățimea benzii va câștiga o linie mai rapidă care se deplasează cu 8 microni la margini, deoarece vinde mai multă bobină utilizabilă și mai puține resturi.
Rentabilitatea se află mai jos în specificație, în pregătirea substratului, metoda de acoperire, temperatura maximă a metalului, controlul tensiunii și timpul de schimbare. Acest articol explică modul în care sunt asamblate echipamentele de acoperire pentru metale plate și substraturi compozite, cum se potrivește o metodă cu un produs și care verificări separă o linie fiabilă de o lecție costisitoare.
Ce acoperă echipamentul de acoperire
În prelucrarea industrială a metalelor, echipamentele de acoperire înseamnă mașinile care aplică, întăresc sau laminează un strat funcțional sau decorativ pe un substrat în mișcare. Pentru producătorii de bobine și panouri, familia respectivă include în mod normal:
- Unități de acoperire cu role și de imprimare, care aplică grund, strat superior, strat de spate sau modele imprimate pe bobina de aluminiu și oțel.
- Stații de acoperire prin pulverizare, utilizate acolo unde este nevoie de o construcție mai grea sau mai uniformă decât poate furniza o singură trecere de role.
- PUR și unități de laminare a filmului, care leagă filmul protector sau decorativ pe bobina cu adeziv poliuretanic.
- Linii de pretratare și curățare, care degresează, clătesc și pasivează substratul înainte de acoperire.
- Echipamente de finisare asociate, cum ar fi mașini de gofrat, linii de re-laminare a bobinelor și mașini de nivelare cu trei role.
Aceeași expresie este folosită și pentru vasele de acoperire a tabletelor farmaceutice și dispozitivele de acoperire cu pat fluid. Aceasta este o familie de echipamente separată cu materiale diferite, cerințe pentru camerele curate și reguli de validare și nimic nu se aplică aici.
Potrivirea metodei de acoperire cu produsul
Majoritatea argumentelor privind specificațiile se rezumă la o singură întrebare: acoperire cu role, acoperire prin pulverizare sau laminare. Răspunsul depinde de grosimea filmului uscat pe care trebuie să-l păstrați, de standardul de aspect pe care îl auditează clientul și de cât de mult din bobină va fi îndoită, pliată sau perforată ulterior.
| Metoda | Film uscat tipic | Cel mai potrivit pentru | Principala constrângere |
|---|---|---|---|
| Acoperire directă cu role | 5 până la 20 microni | Grunduri și straturi de finisare subțiri la viteză mare de linie | Defectele de peliculă urmează direct defectele suprafeței rolei |
| Acoperire cu rolă inversă | 10 până la 25 microni | Straturi de finisare netede unde aspectul este critic | Necesita un control strâns al vâscozității și al presiunii |
| Acoperire prin pulverizare | 20 până la 60 de microni | Construcții mai grele, sisteme cu două componente, tiraje scurte | Suprapulverizare, extracție cabine și pierderi de material |
| Rolă combinată și spray | Variabilă | Linii care trebuie să curgă atât straturi subțiri, cât și grele | Cost de capital mai mare și schimbare mai lungă |
| PUR și laminare cu film | Adeziv 3 până la 12 grame pe metru pătrat | Folie de protecție, folie decorativă, straturi de lipire | Controlul umidității și presiunea de contact determină bulele |
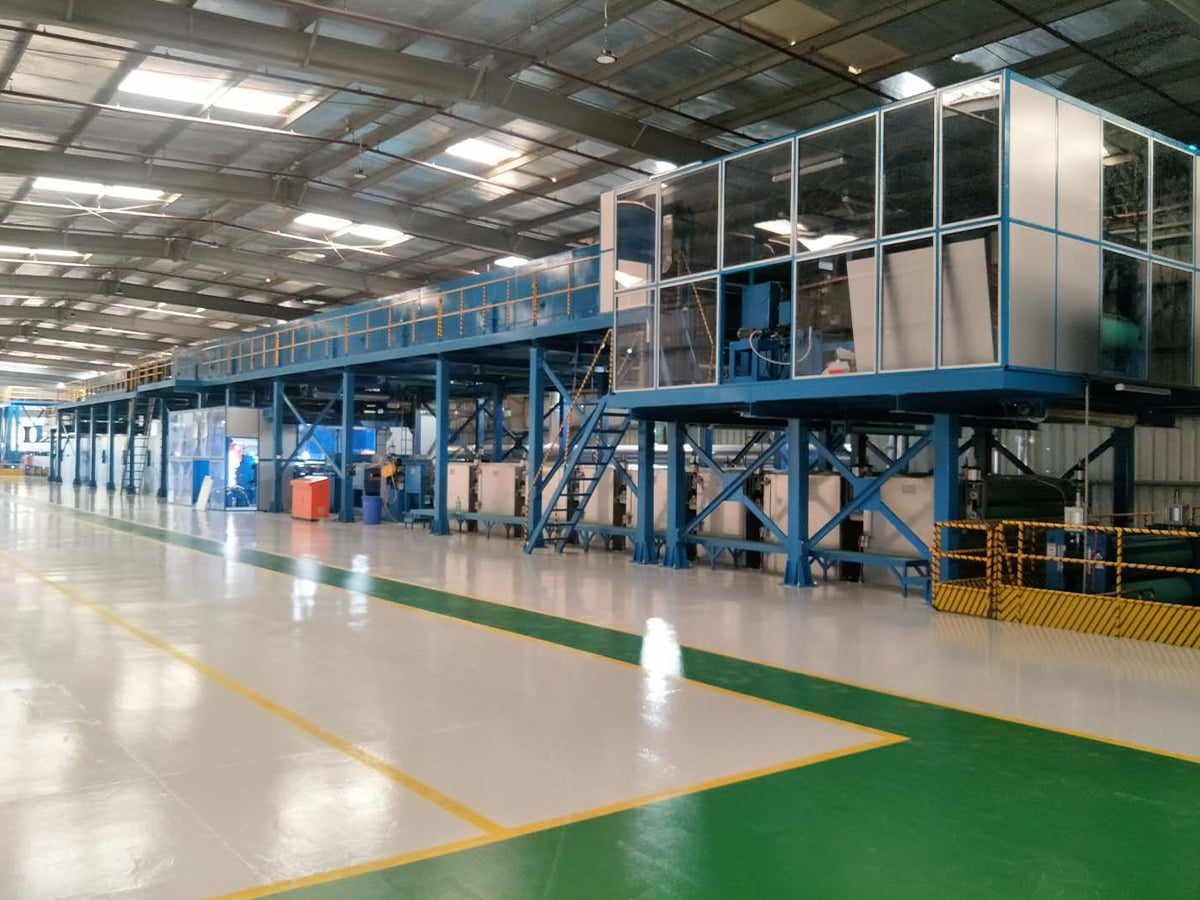
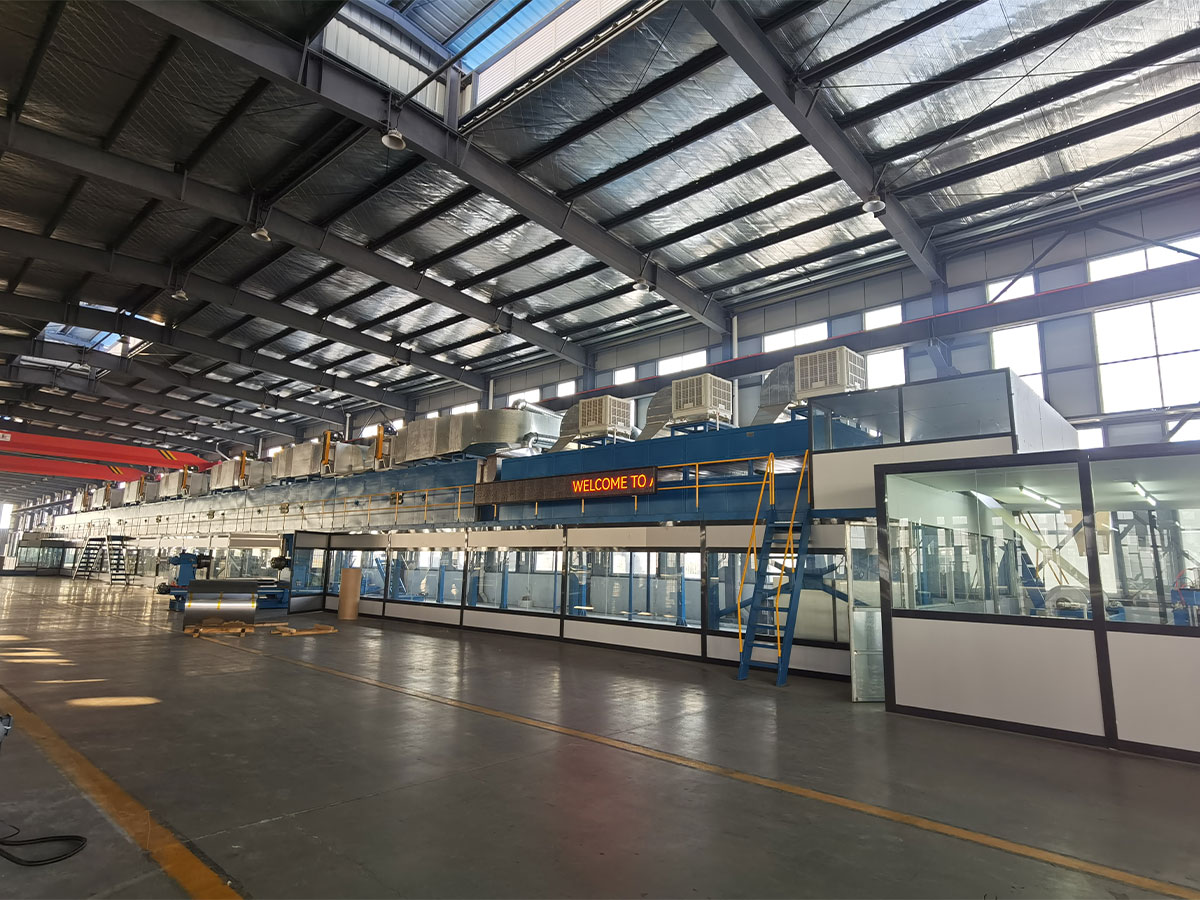
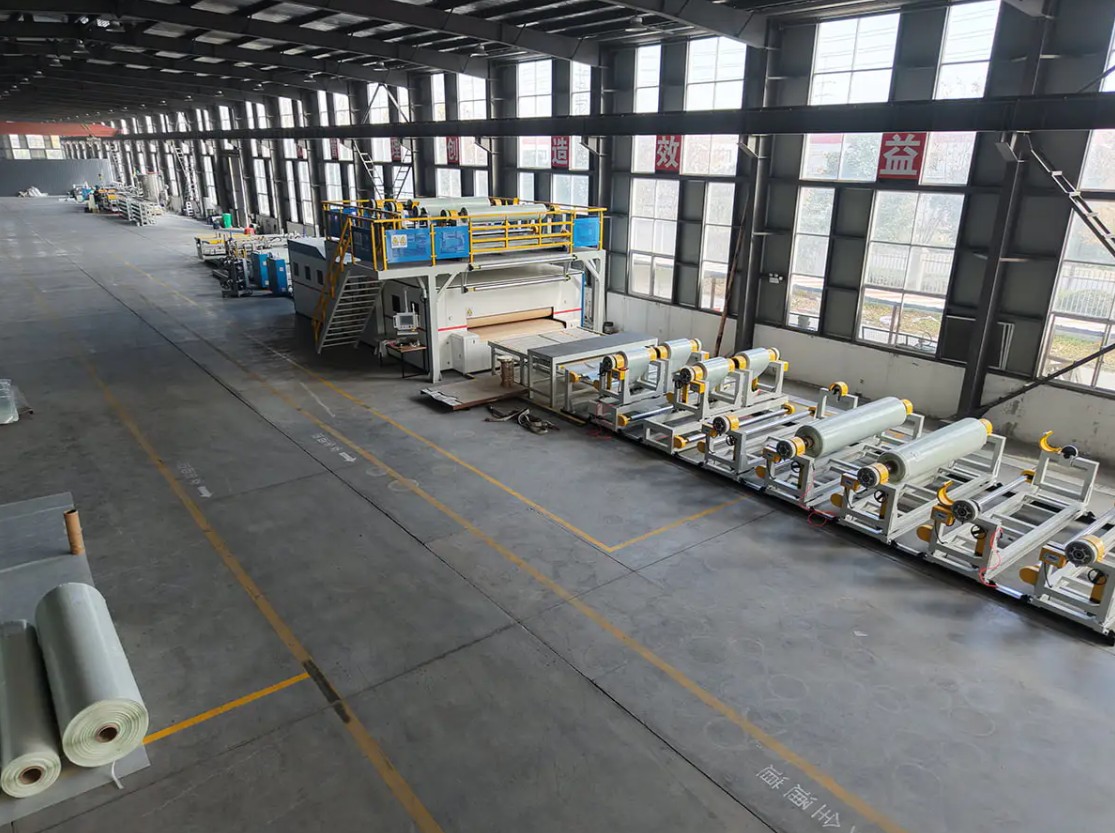
 Linie de acoperire de culoare Prin procese automate și inteligente, linia de producție a acoperirii oferă acoperiri de suprafață plăcute din punct de vedere estetic, durabile și funcționale pentru o gamă largă de... Vizualizare produs →
O linie de acoperire colorată care îmbină aplicarea cu role cu un cuptor de întărire cu mai multe zone este calul de lucru standard pentru bobina de aluminiu și oțel pre-acoperită. Acolo unde o linie trebuie să acopere atât grund subțire, cât și acoperire mai grea, o configurație combinată cu role și pulverizare îndepărtează nevoia de două mașini, cu prețul unei schimbări mai lente și al unei manipulări mai atente a fluidului.
Pregătirea substratului și întărirea Setați plafonul
Eșecurile de aderență încep rar la capul de acoperire. Ele încep pe suprafața benzii, unde uleiul de moară, oxidul sau emulsia reziduală de laminare supraviețuiește etapei de curățare și se află între metal și grund. O linie de curățare pretratament ar trebui să includă degresare alcalină, clătire în două etape, o etapă de conversie sau pasivare potrivită cu sistemul de rășină și un uscător care lasă banda complet uscată, fără rugină.
Întărirea este al doilea plafon. Punctele de setare ale cuptorului în grade Celsius contează mai puțin decât temperatura maximă a metalului pe care o atinge banda și timpul în care rămâne peste pragul de activare a rășinii. Sub întărire dă aderență slabă și rezistență slabă la solvenți. Întărirea excesivă face pelicula fragilă, astfel încât se crăpă la raze de îndoire strânse. Solicitați fereastra de temperatură maximă a metalului pentru grosimea substratului dvs., deoarece o bobină de aluminiu de 0,3 mm și o bobină de oțel de 1,2 mm nu vor atinge aceeași temperatură la aceeași viteză a liniei.
Numerele specificațiilor care decid rambursarea
Înainte de a compara prețurile, fixează numerele care definesc jobul. Aceste valori aparțin în anchetă și ulterior în contract:
- Gama de lățime și grosimi a substratului, inclusiv cel mai subțire ecartament pe care trebuie să o parcurgă linia fără șifonare.
- Toleranța grosimii stratului de acoperire pe lățime și de-a lungul bobinei, declarată mai degrabă ca valoare măsurată decât ca țintă.
- Viteza liniei la grosimea nominală, nu viteza maximă pe care o poate atinge unitatea.
- Intervalul de temperatură maxim al metalului și timpul de păstrare în fiecare zonă de cuptor.
- Gama de tensiune a benzii și metoda de control folosită pentru a o ține.
- Greutatea bobinei, diametrul interior și timpul de schimbare între produse.
- Metoda de testare de acceptare, frecvența de eșantionare și cine plătește pentru o încercare eșuată.
Un citat care omite metoda de toleranță și acceptare nu este comparabil cu unul care le afirmă, oricât ar fi de aproape totalurile pe hârtie.
Unde se potrivește acoperirea într-o fabrică de panouri compozite
Echipamentele de acoperire rareori sunt singure. Într-o fabrică de panouri compozite din aluminiu, linia de acoperire produce o bobină pre-acoperită care mai târziu întâlnește o peliculă adeziva și un miez în etapa de laminare. Ambele procese trebuie să fie de acord cu energia de suprafață, chimia grundului și grosimea filmului, deoarece o acoperire care trece singur testul benzii se poate delamina odată ce este lipită de un miez rezistent la foc și îndoită într-un panou de fațadă.
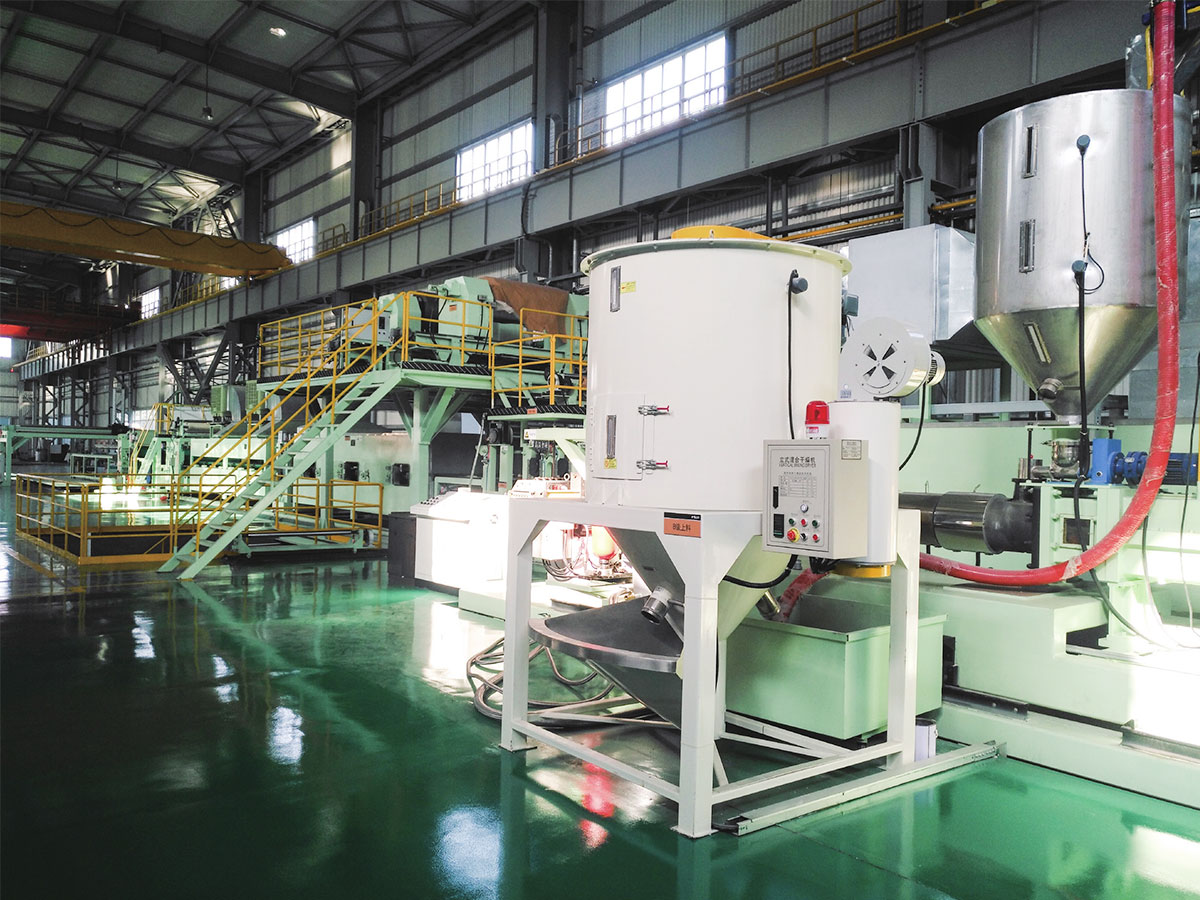
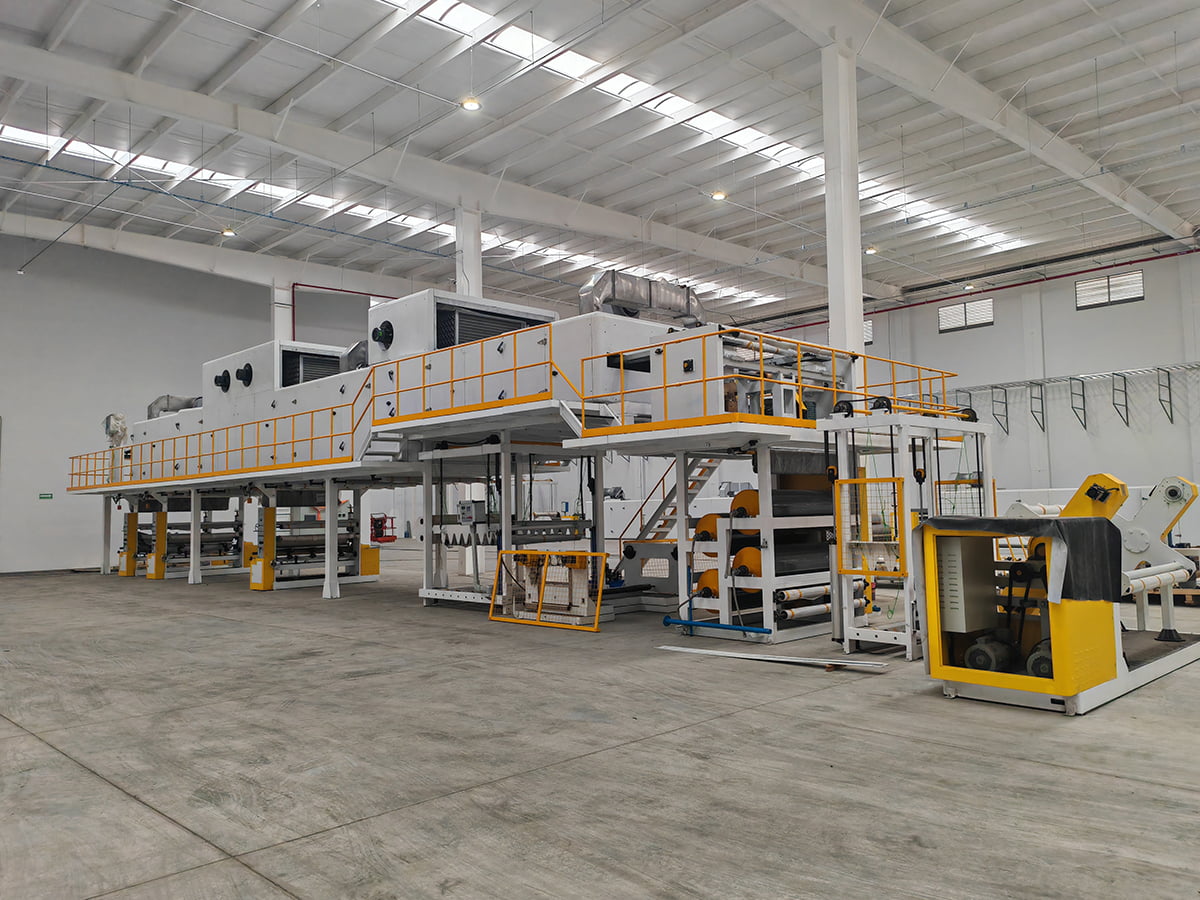
 Linie de acoperire PUR și film laminat Linia de acoperire și laminare PUR este utilizată în principal pentru laminarea de înaltă rezistență a diferitelor filme funcționale (cum ar fi folii decorative, folii de protecție și funcții... Vizualizare produs →
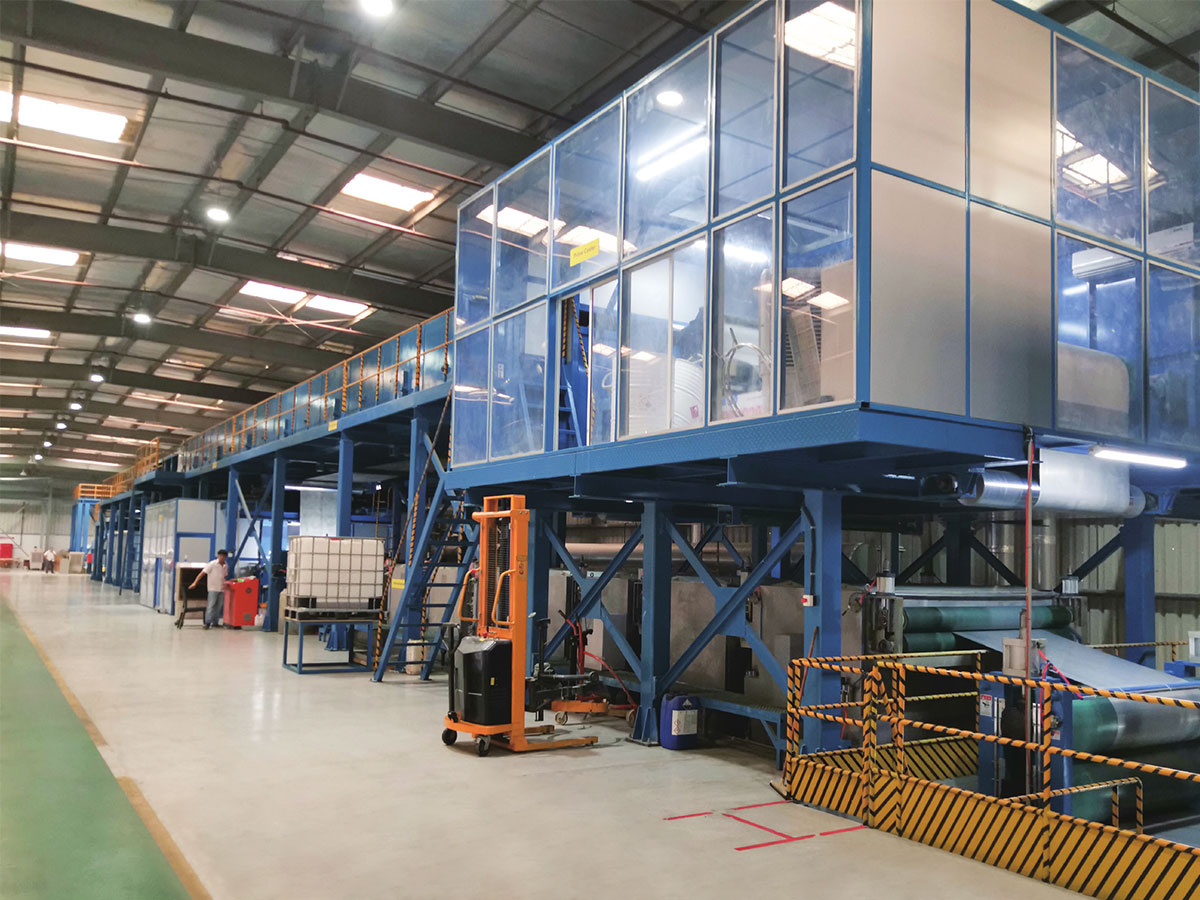
Pentru producția de panouri compozite din aluminiu rezistente la foc A2 și B1, treapta de acoperire și etapa compozită sunt de obicei specificate împreună. Miezul, filmul adeziv și sistemul de acoperire formează un lanț, iar veriga cea mai slabă stabilește performanța la foc pe care un raport de testare o poate susține.
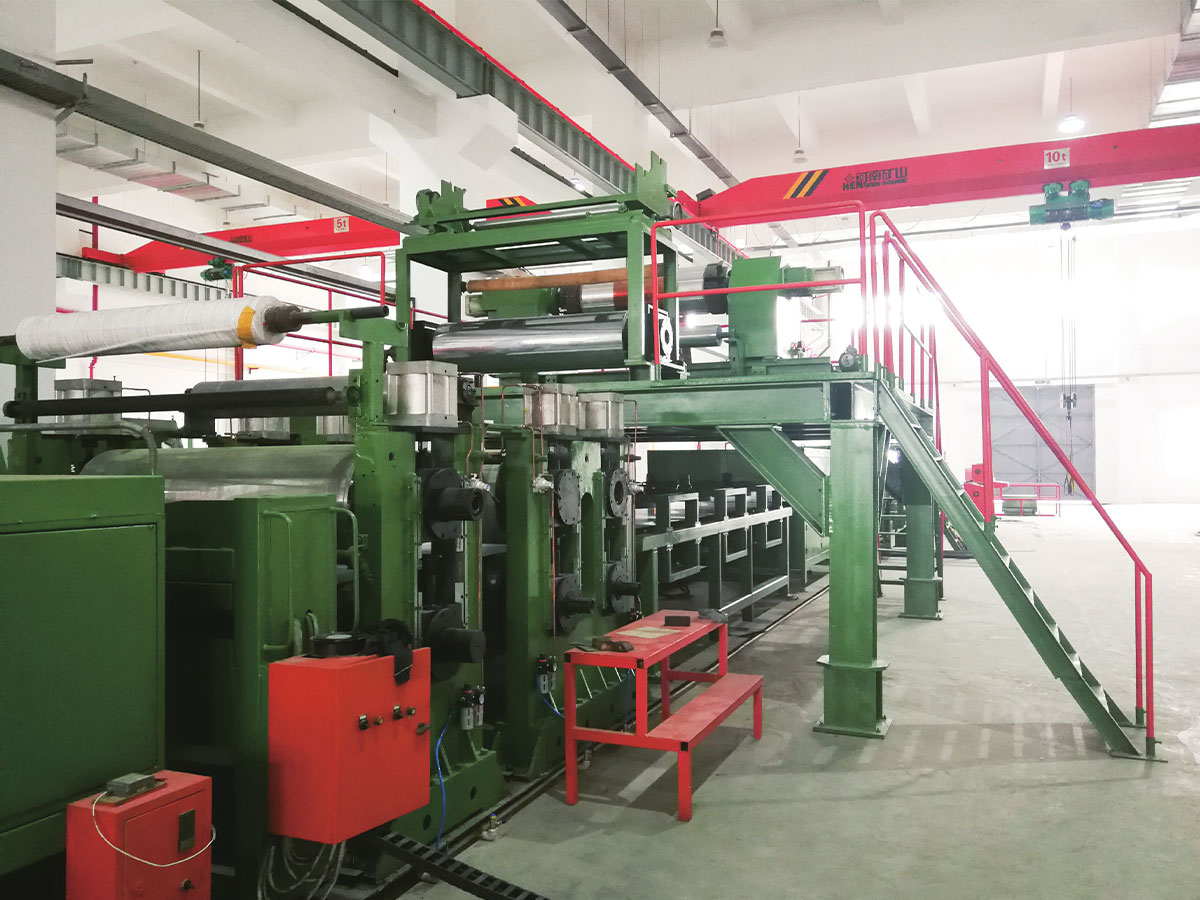
 Linie de producție de panouri compozite metalice A2 În 2012, am dezvoltat în mod independent linia de producție de panouri compozite metalice A2, o linie de laminare continuă de a doua generație special concepută pentru producerea Cl... Vizualizare produs →
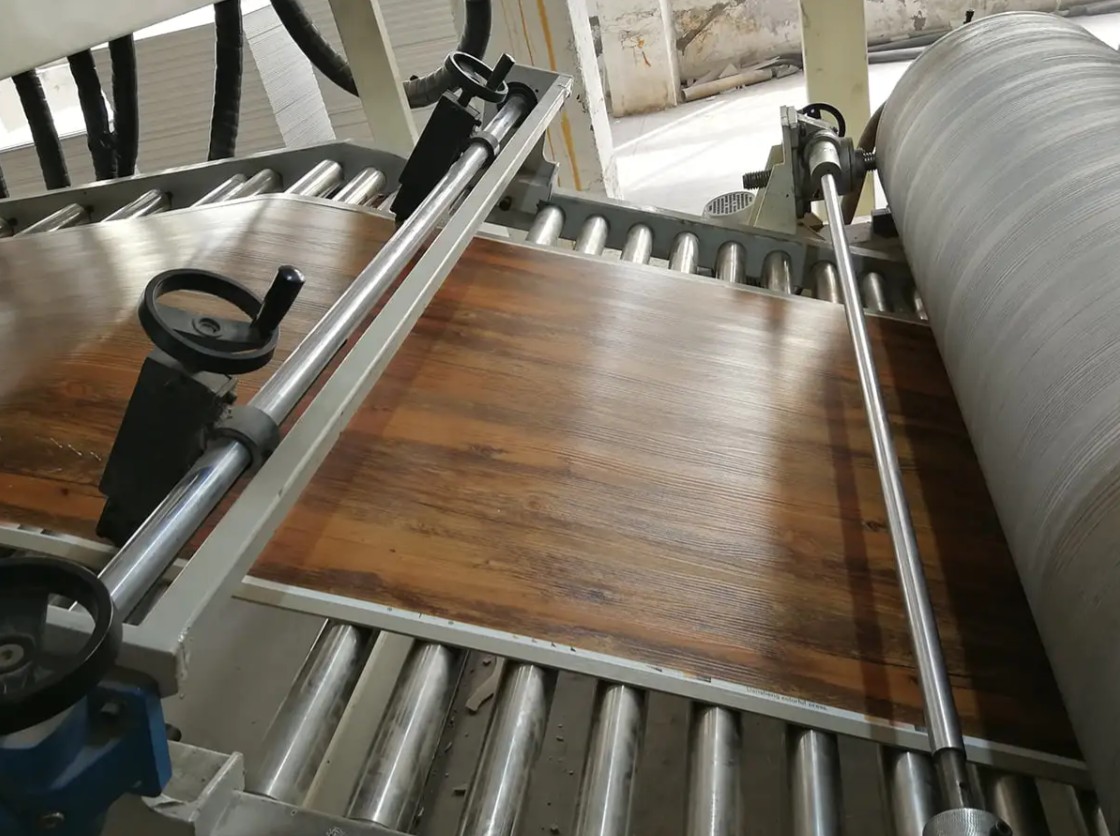
Instalațiile care rulează și podele SPC, PVC și piele PU sau compozite termoplastice armate cu fibre continue se confruntă cu aceeași logică cu diferite substraturi. Unitatea de acoperire sau laminare, secțiunea de tensionare și echipamentul de gofrare din aval trebuie să fie proiectate ca o singură linie, mai degrabă decât asamblate din oferte separate.
Verificări de achiziții înainte de a vă angaja
Aceste verificări costă câteva săptămâni și, de obicei, economisesc mult mai mult decât costă:
- Rulați propriul substrat, în intervalul propriu de grosimi, pe linia de referință a constructorului sau la o fabrică parteneră.
- Întrebați ce parametri sunt garantați și cum este măsurat fiecare în timpul acceptării.
- Confirmați lista de piese de schimb, inclusiv intervalele de re-șlefuire a rolelor și garniturile pompei.
- Verificați duritatea rolului și tratamentul suprafeței, deoarece o rolă moale își pierde coroana în câteva luni pe substraturi abrazive.
- Confirmați încărcarea podelei, cerințele de fundație și conexiunile la utilități pe care trebuie să le furnizați.
- Acordați instalarea, punerea în funcțiune, instruirea operatorului și aranjamentul de asistență după predare.
Puncte obișnuite de eșec și cum să le evitați
- Derivarea grosimii marginilor: de obicei, coroana rolei, presiunea de nisip sau vâscozitatea acoperirii, nu pompa. Măsurați toată lățimea, nu centrul.
- Coaja de portocală și debit slab: verificați echilibrul solvenților, temperatura acoperirii și rampa din prima zonă a cuptorului.
- Pierderea aderenței după îndoire: în mod normal, o problemă de subîntărire sau supraîntărire combinată cu reziduuri de pretratare.
- dungi și zgârieturi: role de ghidare uzate, tensiune incorectă a benzii sau acoperire uscată preluată de o rolă.
- Bule sub folie laminată: umiditate în substrat, greutate excesivă a stratului de adeziv sau presiune instabilă de strângere.
Înregistrarea greutății acoperirii, a temperaturii maxime a metalului și a tensiunii pentru fiecare bobină este cel mai ieftin instrument de diagnostic pe care îl poate păstra o plantă. Când apare un defect, jurnalul arată de obicei care parametru a fost mutat primul.
Alegerea unui constructor care înțelege întreaga linie
Echipamentul de acoperire este un sistem, nu un articol de catalog. Pretratarea, aplicarea, întărirea, tensiunea și manipularea în aval trebuie să fie dimensionate față de același substrat și aceeași țintă de producție. Un constructor care furnizează, de asemenea, linii de panouri compozite, unități de laminare a filmului, mașini de gofrat și echipamente de nivelare este folosit pentru a rezolva interfețele dintre ele, de unde provin cele mai multe întârzieri de punere în funcțiune. De asemenea, ajută atunci când același furnizor poate efectua o încercare a materialului dvs. și poate ajusta specificațiile înainte ca oțelul să fie tăiat.
Avantajele de producție ale unei linii de acoperire cu bobine metalice să apară în numerele de debit și deșeuri mai degrabă decât într-o broșură a mașinii, așa că solicitați producția măsurată pe schimb în loc de capacitatea instalată.
O linie de acoperire este judecată după bobinele care părăsesc instalația, nu după viteza imprimată în propunere. Fixați intervalul substratului, toleranța la grosimea stratului de acoperire, fereastra de temperatură maximă a metalului și metoda de acceptare înainte de a discuta prețul. Comparați citatele pe această bază și diferențele care contează devin vizibile.
Dacă plănuiți o nouă linie de acoperire, laminare sau panouri compozite și doriți ca specificațiile să fie revizuite în raport cu propriul material, trimiteți detaliile substratului și rezultatul țintă echipei de inginerie și cereți o configurație de linie cu toleranțele scrise în.