
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

O bobină de aluminiu vopsită după tăiere și formare costă aproape întotdeauna mai mult pe metru pătrat decât aceeași bobină vopsită în timp ce este încă o bobină pe linie continuă. Acest fapt economic explică de ce aluminiul prevopsit furnizează cea mai mare parte a pieței de placare, acoperișuri, semnalizare și panouri compozite din aluminiu.
Calitatea bobinei de aluminiu acoperite este stabilită în trei locuri: cât de curată este banda când ajunge la capul de acoperire, cât de precis măsoară acel cap filmul și cât de uniform cuptorul oferă întărirea. Culoarea, luciul și durata de viață urmează din cele trei, nu numai de la marca de vopsea.
Cum funcționează acoperirea continuă a bobinei de aluminiu
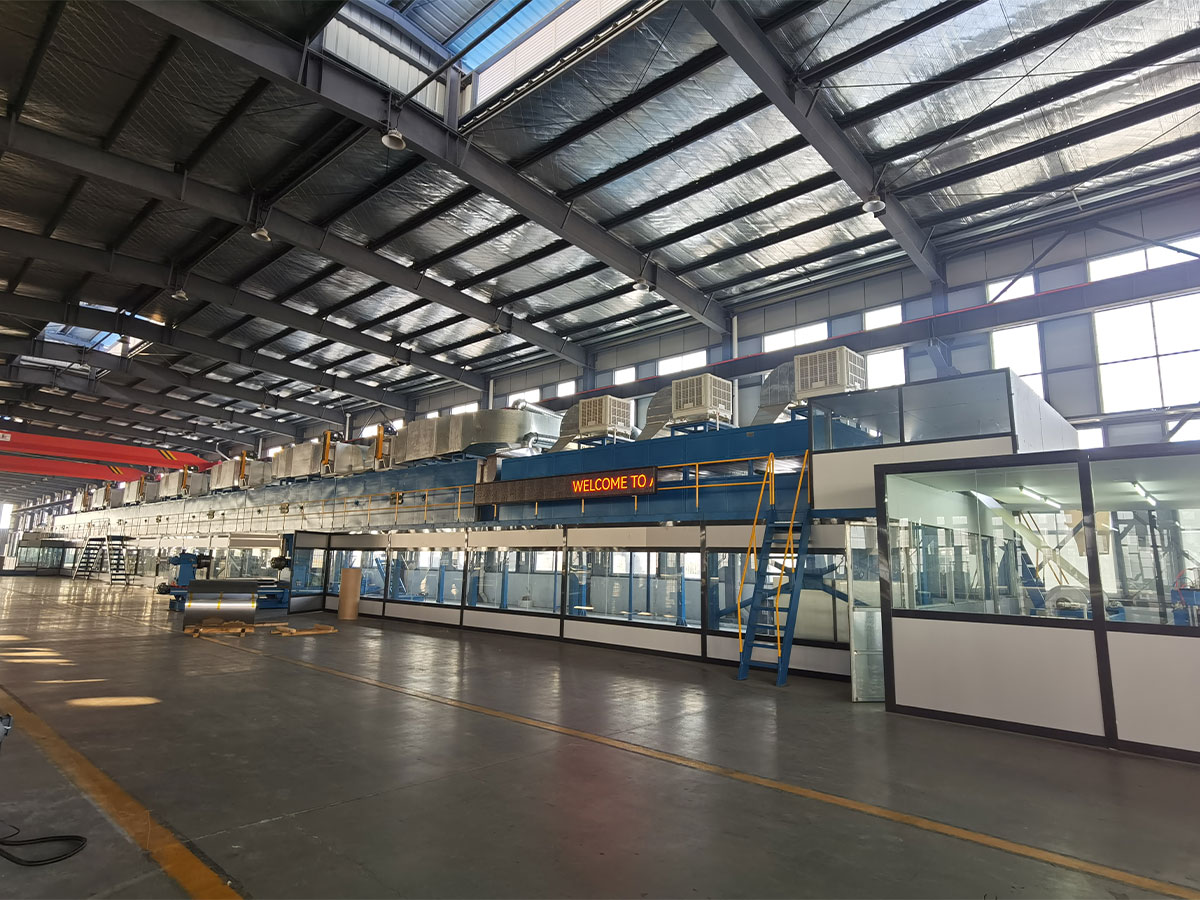
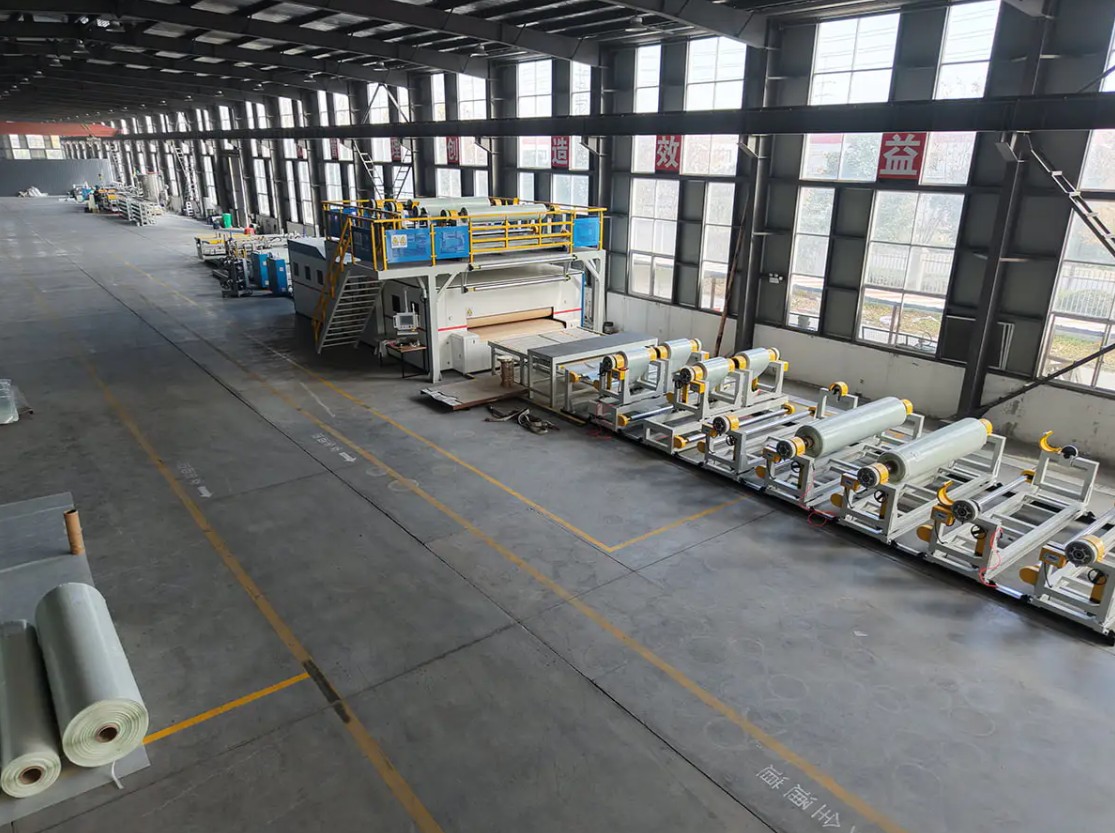
Acoperirea cu bobine este un proces automat, continuu, care aplică o acoperire organică benzii metalice înainte ca banda să fie tăiată sau formată. Aluminiul vine sub formă de bobină, este derulat, curățat, pretratat chimic, acoperit, întărit, răcit și bobinat ca bobină prevopsită. Deoarece banda nu se oprește în timpul funcționării constante, grosimea filmului, întărirea și aspectul sunt stabilite mai degrabă de parametrii mașinii decât de senzația operatorului. Liniile arhitecturale rulează în mod obișnuit la 20 până la 60 de metri pe minut, cu lățimi ale benzilor de 600 până la 1600 de milimetri și o peliculă uscată totală de 20 până la 27 de micrometri, inclusiv grund.
- Desfăşurare şi cusătură: coada bobinei de rulare este unită cu capul următoarei, iar cusătura trebuie să treacă prin linie fără role de marcat.
- Acumulare: un acumulator de intrare stochează banda, astfel încât capul de acoperire și cuptorul continuă să funcționeze printr-o schimbare a bobinei.
- Curățare și pretratare: curățare alcalină, clătire, un strat de conversie chimică și un cuptor de uscare. Această etapă decide aderența mai mult decât oricare alta.
- Grund și strat de acoperire: aplicanții de acoperire cu rulou aplică grundul, o secțiune de spălare îndepărtează solventul, apoi urmează stratul de acoperire.
- Întărire: un cuptor cu mai multe zone aduce metalul, nu doar aerul, la temperatura de vârf a metalului de care are nevoie chimia.
- Călire și rebobinare: răcirea coboară banda la temperatura de manipulare, iar bobina finită este rebobinată sub tensiune controlată.
Pregătirea benzii decide majoritatea rezultatelor de aderență
Curățarea incompletă oprește formarea uniformă a stratului de conversie, iar defecțiunea apare mai târziu ca pierdere a stratului de acoperire de-a lungul unei coturi sau a unei margini tăiate. Prin urmare, secțiunea de curățare trebuie să fie suficient de lungă pentru viteza liniei pe care o rulați efectiv, iar rolele de secțiune umedă au nevoie de un program de curățare, deoarece reziduurile chimice uscate se transferă direct pe bandă sub formă de dungi.
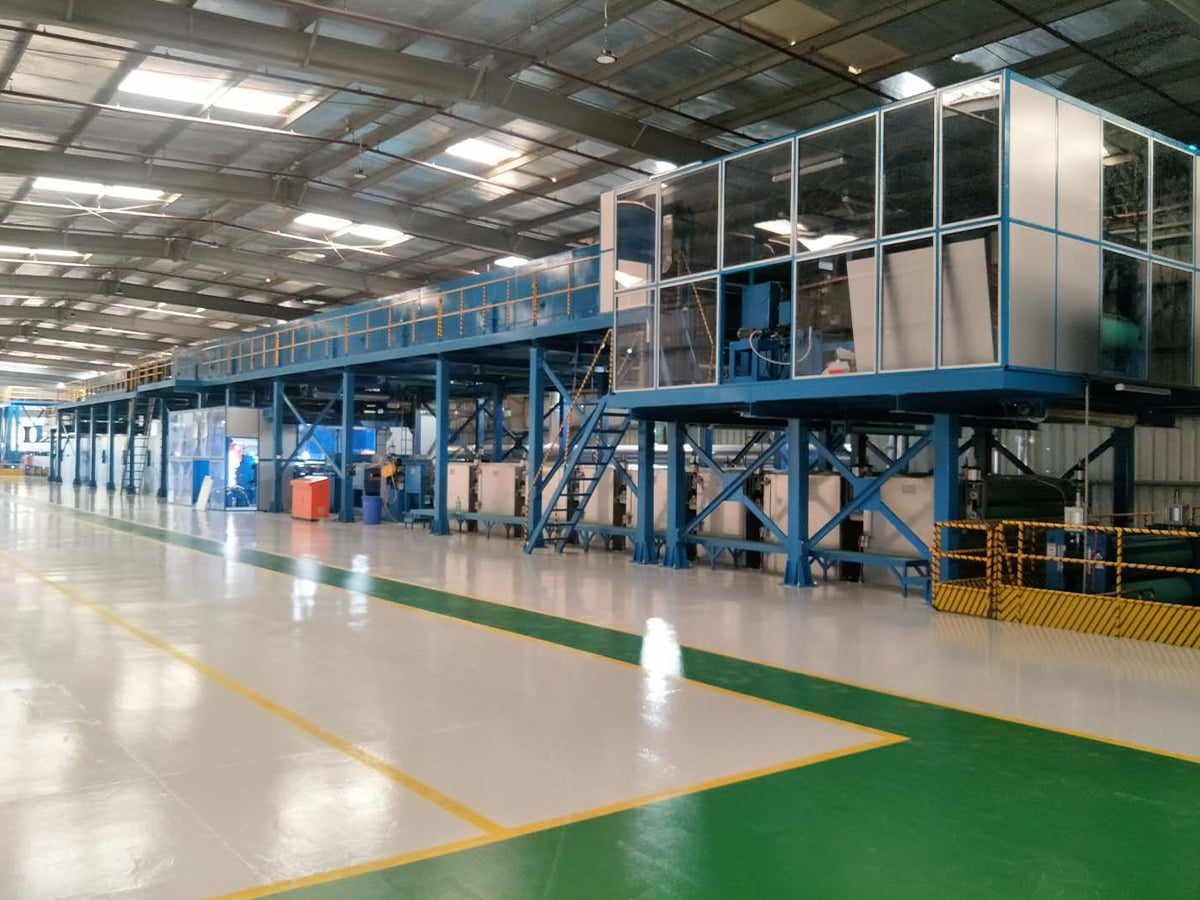
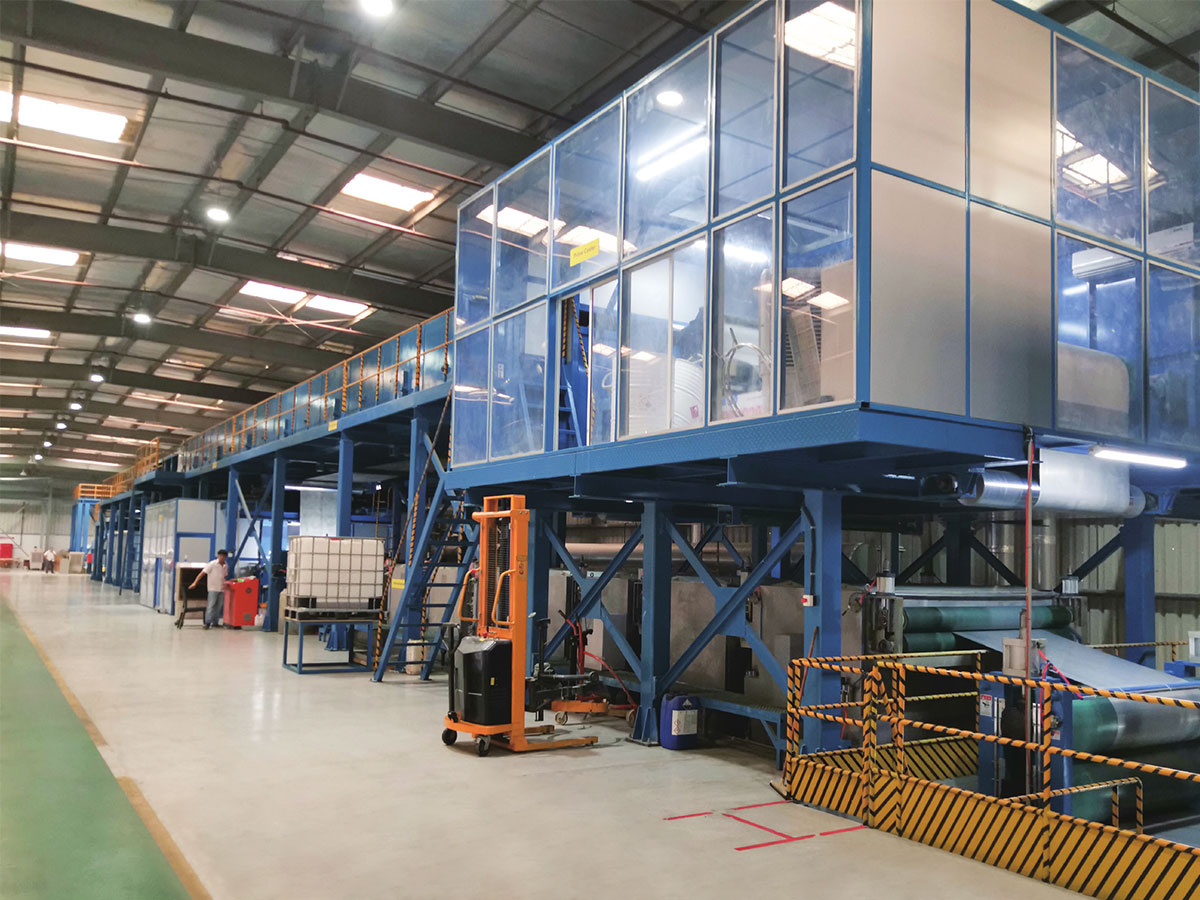
 Linie de curățare pretratament Curățenia suprafețelor metalice și calitatea straturilor de conversie chimică determină în mod direct rezistența la coroziune, aderența vopselei și calitatea produsului final... Vizualizare produs →
Capete de acoperire, control și întărire a filmului
Liniile folosesc capete cu trei sau patru role. Trei role este mai simplu de întreținut, în timp ce patru role controlează mai fin filmele foarte subțiri și se potrivește liniilor care se imprimă. Grosimea filmului este stabilită de raportul de viteză dintre aplicator și bandă, astfel încât viteza stabilă și tensiunea stabilă sunt pe primul loc. În continuare, întărirea costă rezistența la solvenți și flexibilitate, în timp ce supraîntărirea costă culoarea și ductilitatea. Variabila de control este temperatura maximă a metalului, măsurată la bandă, de obicei în jur de 230 până la 249 de grade Celsius pentru PVDF și 216 până la 232 de grade Celsius pentru poliester. Confirmați fereastra cu furnizorul de acoperire înainte de a seta cuptorul.
Sisteme de acoperire și unde se potrivește fiecare
Nicio acoperire nu acoperă fiecare expunere. Alegerea depinde de mediul cu care se va confrunta produsul finit, de formarea pe care o va suferi ulterior bobina și de cât timp trebuie să păstreze culoarea și luciul.
| Sistem de acoperire | Film uscat total tipic | Fereastra de vindecare | Cel mai potrivit pentru | Principala limitare |
|---|---|---|---|---|
| Poliester | 18 până la 25 micrometri | 216 până la 232 C | Panouri interioare, semnalizare, placare usoara | Creta și se estompează în aer liber |
| Poliester modificat cu silicon | 20 până la 25 de micrometri | 220 până la 235 C | Acoperișuri și placare a pereților în climă moderată | Rezistență mai slabă la solvenți decât PVDF |
| PVDF | 23 până la 27 de micrometri | 230 până la 249 C | Fațade exterioare, expunere litorală și industrială | Cost mai mare, fereastră de vindecare îngustă |
| Poliuretan | 20 până la 25 de micrometri | 210 până la 230 C | Laminare cu film și finisaje interioare premium | Sensibilitate la umiditate în depozit |
| Grund epoxidic | 5 până la 7 micrometri | Stabilit de stratul superior | Strat de bază de aderență și coroziune | Cretă dacă este lăsată neacoperită |
Urmează două reguli. Un strat de suprafață PVDF peste un grund subțire sau neuniform eșuează în continuare la marginea tăiată, deoarece coroziunea începe la metalul expus. Și o acoperire întărită în partea de jos a ferestrei poate trece un control vizual și totuși eșuează o frecare cu solvent sau un test de îndoire în aceeași zi.
Teste care eliberează o bobină acoperită
Testarea lansării este rapidă, distructivă și specifică. Probele provin din capul, mijlocul și coada fiecărei bobine, deoarece un lot care arată corect poate încă eșua unul dintre următoarele.
- Grosimea peliculei uscate , citiți pe bandă cu un indicator magnetic sau curenți turbionari cu o toleranță de aproximativ plus sau minus 2 micrometri.
- Aderență în T-bend , unde un cupon este îndoit pe el însuși și bandă trasă pentru a verifica pierderea acoperirii; produsele exterioare trebuie de obicei să treacă de 1T sau 2T.
- MEK frecări duble , care indică mai degrabă nivelul de vindecare decât performanța chimică pe termen lung.
- Impact invers , confirmând că acoperirea supraviețuiește deformării bruște, nu doar unei îndoiri lente.
- Luciu la 60 de grade și diferență de culoare , măsurat față de eșantionul aprobat, cu delta E menținută de obicei la aproximativ 1,0 sau mai strâns pentru panourile care vor sta unul lângă celălalt.
- Spray salin sau expunere la umiditate , de obicei 1000 de ore, utilizate mai degrabă pentru calificare decât pentru fiecare lot.
Aceste verificări sunt ieftine și repetabile, dar nu înlocuiesc datele externe despre intemperii și nu ar trebui să elibereze niciodată un strat întărit în afara ferestrei sale publicate.
Specificarea unei linii de acoperire: numerele care contează
Achizițiile în linie încep de obicei cu prețul și se termină cu detaliile care decid randamentul. Aceste elemente merită fixate în scris înainte de semnarea unui contract.
- Gama de lățime și grosimi a benzii , inclusiv cea mai îngustă lățime pe care o veți rula efectiv, deoarece coroanele cu role se comportă diferit la marginile unui interval.
- Viteza liniei și timpul de schimbare a bobinei , deoarece capacitatea acumulatorului stabilește cât timp trece linia între bobine.
- Configurația capului de acoperire , trei sau patru role și câte capete sunt montate pentru grund, strat superior și orice strat de suport.
- Zonarea cuptorului și controlul temperaturii de vârf a metalului , inclusiv capacitatea de a menține fereastra de vindecare atât la cea mai mică, cât și la cea mai mare viteză a liniei.
- Lungimea secțiunii de pretratare și chimie , potrivit cu viteza liniei, astfel încât timpul de contact să nu se modifice scurt.
- Nivelarea tensiunii și controlul tensiunii benzii , care afectează planeitatea, uniformitatea acoperirii și așchiurile din cusătură.
- Timp de schimbare a culorii și suport pentru piese de schimb , cifre care apar rar într-un citat, dar apar în fiecare schimb.
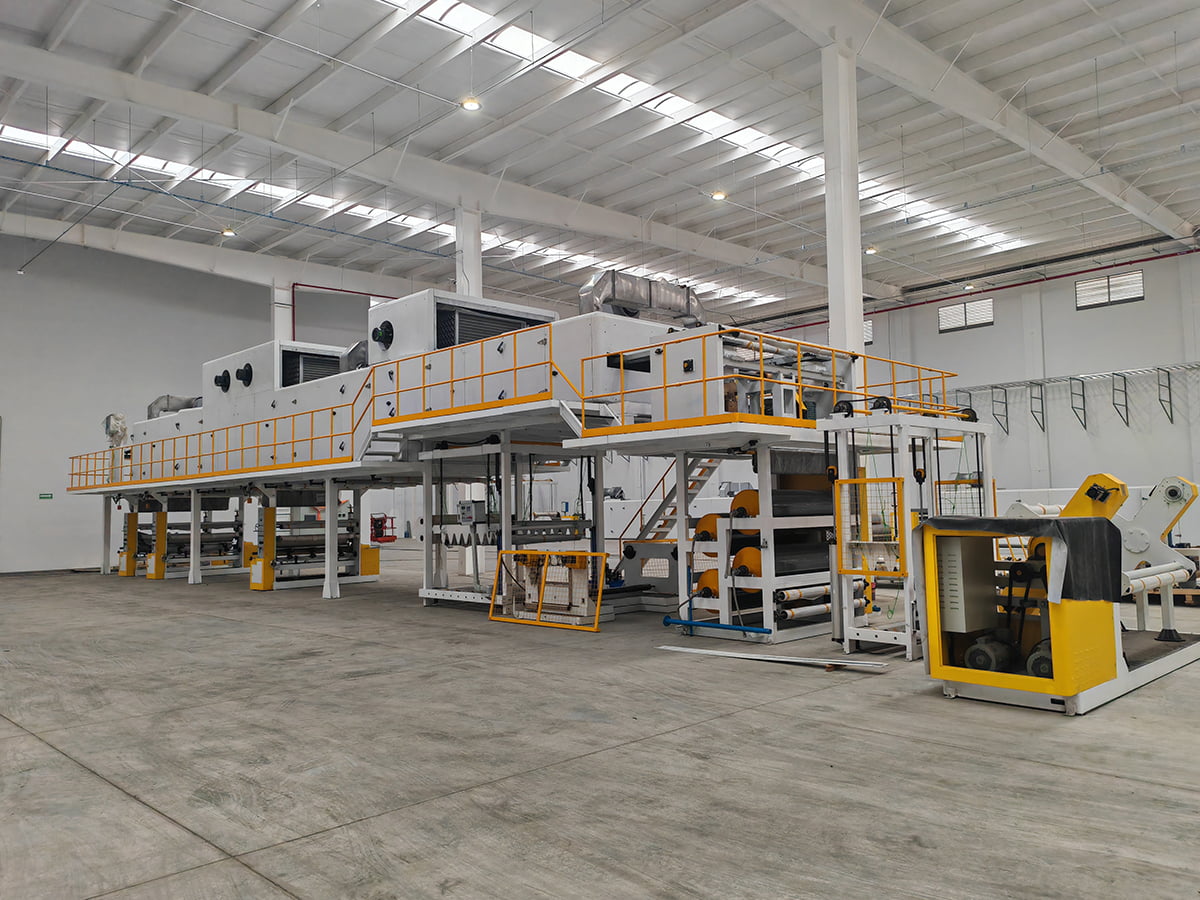
 Linie de acoperire de culoare Prin procese automate și inteligente, linia de producție a acoperirii oferă acoperiri de suprafață plăcute din punct de vedere estetic, durabile și funcționale pentru o gamă largă de... Vizualizare produs →
Cumpărătorii ar trebui, de asemenea, să se întrebe cum gestionează linia o schimbare de la o chimie de acoperire la alta și dacă același echipament poate rula imprimarea sau laminarea filmului, deoarece aceste opțiuni modifică mixul de produse pe durata de viață a mașinii. Viteza nominală decide foarte puțin pe cont propriu, motiv pentru care avantajele de producție ale unei linii de acoperire cu bobine metalice sunt mai bine apreciate în funcție de producția anuală și pierderile de schimbare decât pe o cifră de broșură.
Defecte, cauze si primele corectii
Cele mai multe probleme de acoperire se repetă și cele mai multe se urmăresc până la curățarea benzii, dozarea filmului sau întărire.
| Defect | Cauza probabila | Prima corectie |
|---|---|---|
| Acoperirea se ridică de-a lungul unei margini tăiate | Grund subțire la margine sau pretratare incompletă | Verificați filmul de grund și timpul de contact pentru curățare |
| Dâre care rulează în direcția bobinei | Rolă contaminată sau reziduuri chimice uscate | Acoperire curată și role de secțiune umedă |
| Aspect de coajă de portocală | Reținerea solventului sau despicarea neuniformă a filmului | Reglați zona de aprindere și viteza rolelor |
| Culoarea variază într-un lot | Variația maximă a temperaturii metalului între bobine | Înregistrați temperatura benzii pe bobină și verificați din nou fereastra de întărire |
| Apariția veziculelor după întărire | Umiditate pe bandă sau sub întărire | Verificați cuptorul de uscare și clătiți |
| Aderență slabă la îndoire | Întăriți excesiv sau grund în afara intervalului său de grosime | Coborâți temperatura maximă a metalului și verificați filmul de grund |
Alegerea unui furnizor pentru o linie de acoperire
Doi furnizori pot cota aceeași viteză de linie și lățime de bandă și pot livra în continuare echipamente foarte diferite, așa că merită să întrebați ce face un constructor în afară de linia de acoperire. Un furnizor care furnizează și materialele folosite în aval înțelege cum se comportă echipamentul în producție, nu doar cum este desenat.
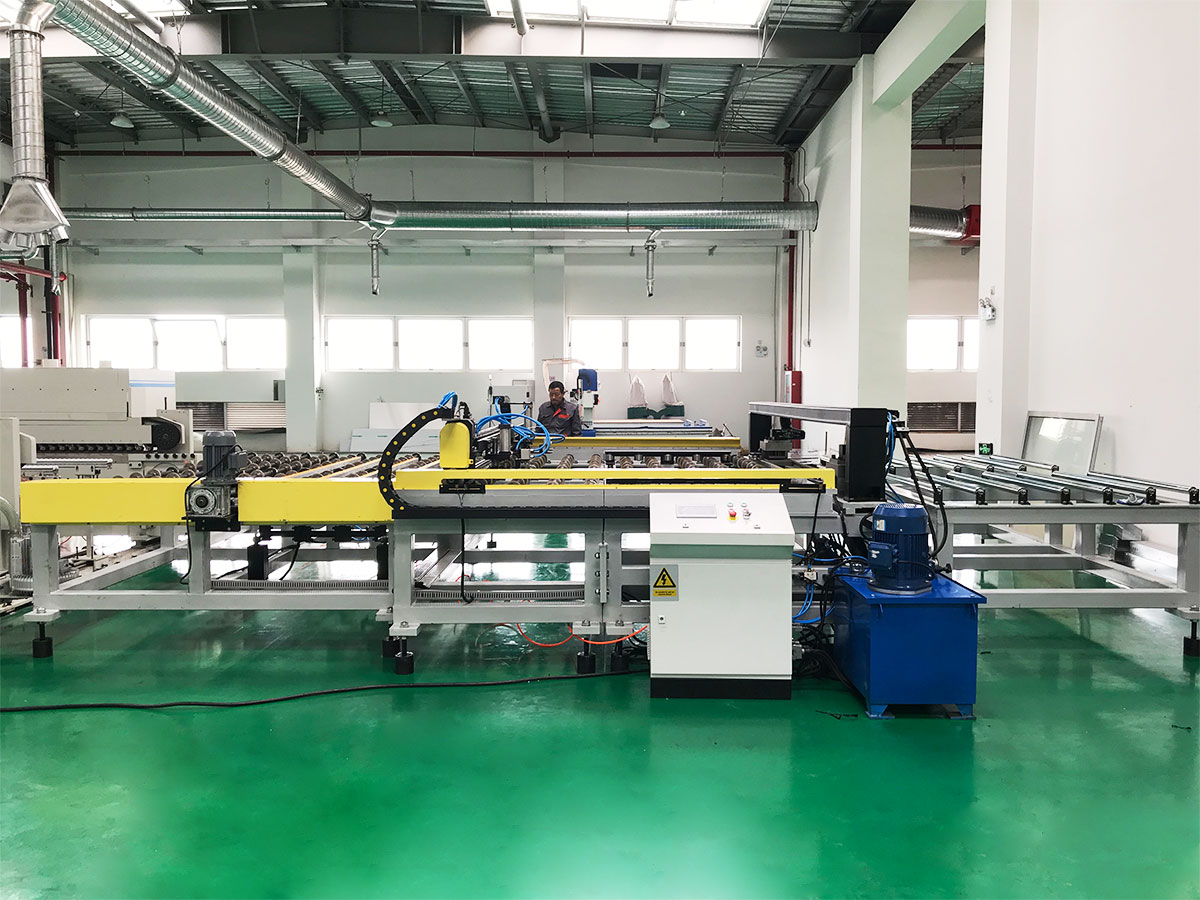
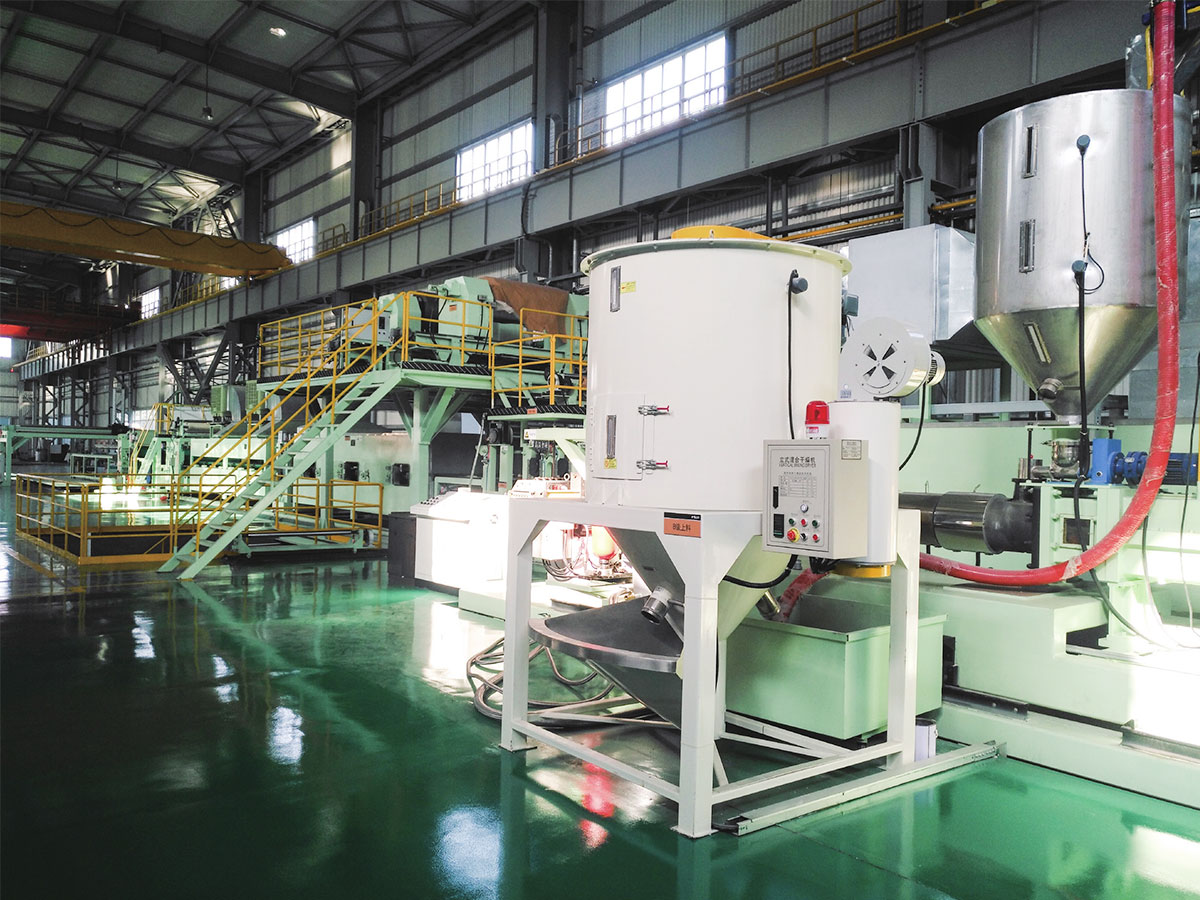
JiangSu XieCheng Intelligent Equipment Co., Ltd., cu sediul în Zona de Dezvoltare Economică Jinhu din Huai'an, Jiangsu, construiește linii de acoperire și imprimare cu bobine metalice, linii de curățare pre-tratare, linii de laminare PUR și film și linii combinate de acoperire cu role și spray. Fondul său de utilaje datează din 2004, când compania predecesoră a început să producă mașini de laminare a panourilor compozite din aluminiu și linii de vopsire color. Acum funcționează ca subsidiară de mașini deținută în totalitate a Jiangsu Aludeco New Materials și furnizează, de asemenea, bobine de miez de foc A2, bobine de aluminiu pre-acoperite și folie de lipire polimerică, astfel încât inginerii săi văd bobina acoperită de pe ambele părți ale mașinii.
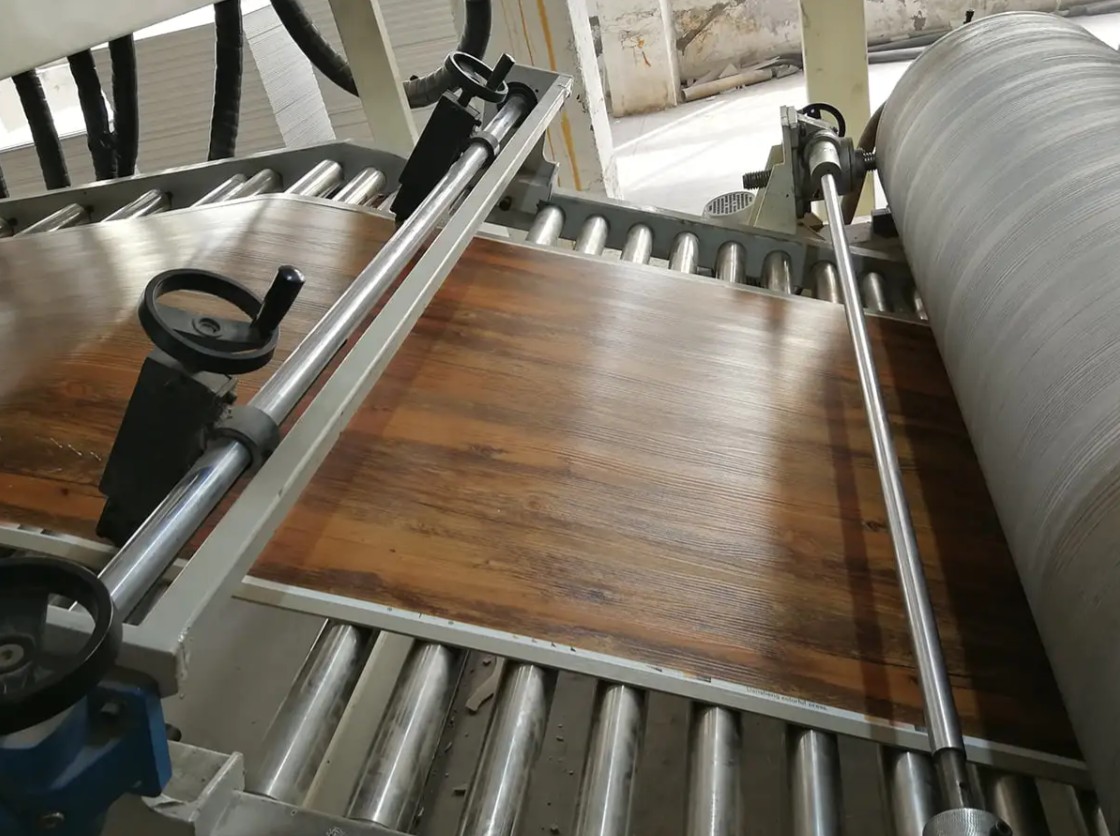
În cadrul grupului mai larg ALMINE, operațiunea este recunoscută ca un centru provincial de cercetare a tehnologiei ingineriei pentru panouri compozite din aluminiu rezistente la foc și echipamente de producție de calitate A2 și deține un rating de credit de calitate AA. Linia sa de panouri compozite din aluminiu de calitate A2 a fost numită primul set Jiangsu de echipamente majore și componente cheie. Gama mai largă acoperă linii de panouri metalice compozite, linii de podele SPC, linii de acoperire din piele PVC și PU, linii compozite CFRT și echipamente personalizate non-standard, susținute după livrare prin asistență la distanță, service la fața locului și piese de schimb.
 Linie de acoperire și imprimare a bobinei din aluminiu/oțel Accesorii pentru echipamente Vizualizare produs →
Când comparați ofertele, puneți lista de specificații de mai sus lângă echipamentul citat și întrebați cum sunt verificate temperatura maximă a metalului și toleranța peliculei la fabrică înainte de expediere. Acea conversație separă de obicei constructorii serioși de vânzătorii de catalog. Echipa de ingineri poate fi contactată prin intermediul pagina de contact pentru a discuta lățimea benzii, chimia acoperirii și rezultatul țintă pentru un proiect specific.
Acoperirea bobinei de aluminiu recompensează aceeași disciplină în fiecare fabrică: funcționare continuă înainte de formare, cu control strict al curățării benzilor, dozarea filmului și întărire. O linie cumpărată doar la preț tinde să-și arate slăbiciunile în timpul de schimbare, plângerile de culoare și coroziunea marginilor doi sau trei ani mai târziu.
Faceți corect acele trei variabile și restul urmează. Culoarea se menține, îndoirile supraviețuiesc, marginile tăiate ultimele, iar bobina părăsește linia comportându-se așa cum a promis specificația până ajunge la fațadă.